यह कैलकुलेटर क्या करता है
यह मशीनिंग टाइम कैलकुलेटर बताता है कि लेथ (खराद), मिलिंग मशीन या ड्रिल प्रेस पर एक कटिंग ऑपरेशन में कितना समय लगेगा। यह वर्कशॉप में इस्तेमाल होने वाली मीट्रिक इकाइयों पर चलता है: कट की लंबाई मिलीमीटर में, फीड प्रति चक्कर mm/rev में और स्पिंडल स्पीड चक्कर प्रति मिनट (RPM) में। चूँकि इसका गणित शुद्ध किनेमैटिक्स है, इसलिए यह दुनिया में कहीं भी, किसी भी मशीन टूल पर एक जैसा लागू होता है — भारतीय वर्कशॉप हों या विदेशी CNC शॉप।
फ़ॉर्मूला आसान भाषा में
कैलकुलेटर पहले फीड प्रति चक्कर को रैखिक फीड स्पीड में बदलता है, फिर टूल को जितनी दूरी तय करनी है उसे इस स्पीड से भाग देता है:
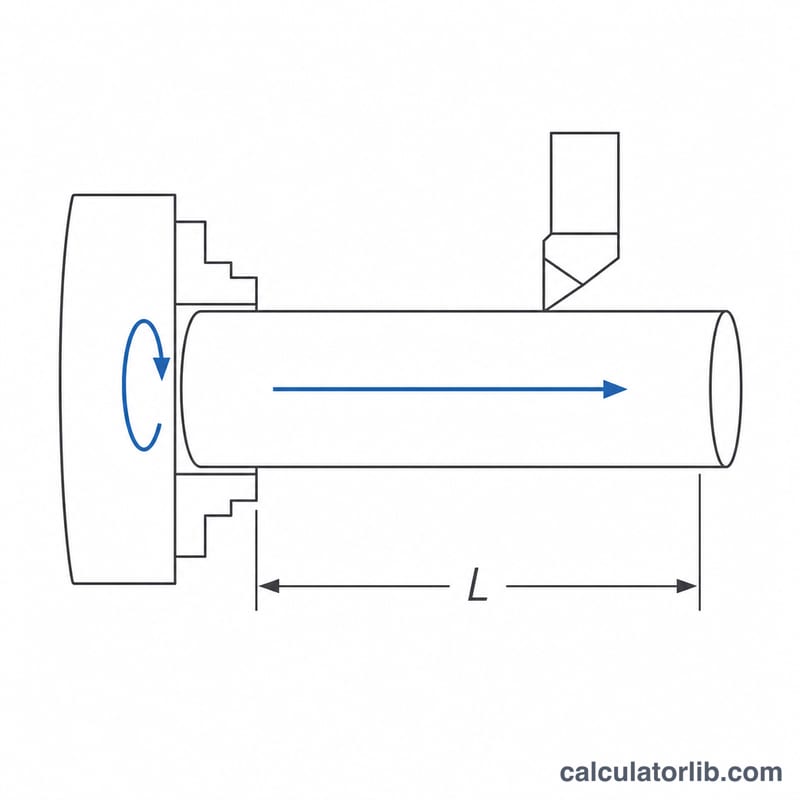
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$यहाँ \(L\) = कट की लंबाई मिमी में (टूल का अप्रोच और ओवररन भी जोड़ें), \(f\) = फीड प्रति चक्कर mm/rev में, \(N\) = स्पिंडल स्पीड RPM में, \(n_p\) = पास की संख्या, और \(T\) = कटिंग टाइम मिनट में। ध्यान दें कि समय सिर्फ़ \(f \times N\) के गुणनफल पर निर्भर करता है: फीड आधी करके RPM दोगुनी कर दें, तो समय वही रहेगा।
हल किया हुआ उदाहरण
मान लीजिए किसी शाफ़्ट की 250 मिमी लंबाई पर 800 RPM और 0.15 mm/rev फीड के साथ 3 रफ़िंग पास में टर्निंग करनी है:
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$इस पूरे कट के दौरान स्पिंडल \(800 \times 6.25 = 5000\) चक्कर लगाता है — यह आँकड़ा इंसर्ट की हर एज पर होने वाली घिसाई (टूल वियर) का अंदाज़ा लगाने में बहुत काम आता है।
इसे कैसे इस्तेमाल करें
टूल की पूरी ट्रैवल लंबाई नापें, सिर्फ़ तैयार होने वाले हिस्से की लंबाई नहीं। मिलिंग कट में लगभग टूल के व्यास जितनी लंबाई और टर्निंग में 2-3 मिमी अप्रोच व ओवररन जोड़ लें, वरना अनुमान असल से कम निकलेगा। फीड वही डालें जो आपकी CAM पोस्ट फ़ाइल या स्पीड-एंड-फीड चार्ट बताता है, पूरी गहराई तक पहुँचने के लिए ज़रूरी पास की संख्या सेट करें, और कुल समय पढ़ लें।
सामान्य परिस्थितियों में मशीनिंग समय
नीचे दी गई सभी पंक्तियाँ कैलकुलेटर द्वारा लागू किए गए समान संबंध का उपयोग करती हैं, लंबाई मिलीमीटर में और फीड मिलीमीटर प्रति क्रांति में है (मेट्रिक/ISO सम्मेलन; इंच की दुकानों को पहले रूपांतरण करना चाहिए — रूपांतरण अनुभाग देखें):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$लंबाई \(L\) उपकरण की यात्रा है, इसलिए इसमें पहले से ही प्रवेश और अतिरिक्त दूरी शामिल होनी चाहिए, केवल समाप्त विशेषता की लंबाई नहीं।
| संचालन | L (मिमी) | f (मिमी/क्रांति) | N (RPM) | पास \(n_p\) | \(v_f = f \times N\) (मिमी/मिनट) | T (मिनट) | T (सेकंड) |
|---|---|---|---|---|---|---|---|
| खराद मोड़ना, माध्यम कार्बन स्टील (कच्चा संचालन) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| खराद मोड़ना, एल्यूमीनियम (एकल परिष्करण पास) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| ड्रिलिंग, पार छेद | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| समतल मिलिंग, स्लैब पास | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
पहली पंक्ति पर की गई जांच, सभी प्रतिस्थापन दिखाए गए हैं:
$$v_f = 0.15\ \text{मिमी/क्रांति} \times 800\ \text{क्रांति/मिनट} = 120\ \text{मिमी/मिनट}$$$$T = \frac{250\ \text{मिमी} \times 3}{120\ \text{मिमी/मिनट}} = \frac{750}{120} = 6.25\ \text{मिनट} = 6.25 \times 60 = 375\ \text{सेकंड}$$तालिका से दो अवलोकन निम्नलिखित हैं। पहला, फीड को दोगुना करना और स्पिंडल गति को दोगुना करना (पंक्ति 1 → पंक्ति 2) प्रति पास समय को चौगुना कर देता है — फीड दर, केवल स्पिंडल गति नहीं, घड़ी सेट करती है। दूसरा, मिलिंग पंक्ति फीड के रूप में \(f\) का उपयोग करती है प्रति क्रांति; एक 4-दांत कटर के साथ वही 0.50 मिमी/क्रांति \(f_z = 0.125\) मिमी/दांत के अनुरूप है। यहां फीड मान चित्रात्मक संयोजन हैं, सिफारिशें नहीं — हमेशा अपनी विशिष्ट सम्मिलन ग्रेड, कार्यकार्य सामग्री और मशीन कठोरता के लिए उपकरण निर्माता के डेटा से फीड और गति लें।
फीड और गति इकाई रूपांतरण
कैलकुलेटर इकाइयों का एक सुसंगत सेट की अपेक्षा करता है: कट की लंबाई मिमी में, फीड मिमी/क्रांति में, स्पिंडल गति RPM में, और यह मिनट में लौटता है। इंच-सिस्टम या प्रति-दांत डेटा को उस रूप में लाने के लिए नीचे दिए गए सटीक कारकों का उपयोग करें। इंच की मात्रा (इंच/क्रांति, इंच/मिनट, SFM) प्रथागत US/imperial दुकान इकाइयां हैं; मिमी और मीटर/मिनट की मात्रा ISO मेट्रिक सम्मेलन हैं।
| रूपांतरित करें | संबंध | उदाहरण |
|---|---|---|
| इंच/क्रांति → मिमी/क्रांति | \(f_{\text{मिमी}} = f_{\text{इंच}} \times 25.4\) (सटीक) | 0.006 इंच/क्रांति × 25.4 = 0.1524 मिमी/क्रांति |
| मिमी/क्रांति → इंच/क्रांति | \(f_{\text{इंच}} = f_{\text{मिमी}} \div 25.4\) | 0.25 मिमी/क्रांति ÷ 25.4 = 0.00984 इंच/क्रांति |
| इंच/मिनट → मिमी/मिनट | \(v_{f,\text{मिमी}} = v_{f,\text{इंच}} \times 25.4\) | 20 इंच/मिनट × 25.4 = 508 मिमी/मिनट |
| मिमी/मिनट → इंच/मिनट | \(v_{f,\text{इंच}} = v_{f,\text{मिमी}} \div 25.4\) | 1000 मिमी/मिनट ÷ 25.4 = 39.37 इंच/मिनट |
| दांत प्रति फीड → क्रांति प्रति फीड | \(f = f_z \times z\) | 0.125 मिमी/दांत × 4 दांत = 0.50 मिमी/क्रांति |
| फीड दर → क्रांति प्रति फीड | \(f = \dfrac{v_f}{N}\) | 1000 मिमी/मिनट ÷ 2000 RPM = 0.50 मिमी/क्रांति |
| क्रांति प्रति फीड → फीड दर | \(v_f = f \times N\) | 0.15 मिमी/क्रांति × 800 RPM = 120 मिमी/मिनट |
| काटने की गति → स्पिंडल गति | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) मीटर/मिनट में, \(D\) मिमी में | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| स्पिंडल गति → काटने की गति | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) मीटर/मिनट |
| SFM → मीटर/मिनट | \(V_c = \text{SFM} \times 0.3048\) (सटीक) | 400 SFM × 0.3048 = 121.9 मीटर/मिनट |
| मीटर/मिनट → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 मीटर/मिनट ÷ 0.3048 = 492 SFM |
| मिनट → सेकंड | \(t_s = T \times 60\) | 6.25 मिनट × 60 = 375 सेकंड |
| मिनट → घंटे | \(t_h = T \div 60\) | 90 मिनट ÷ 60 = 1.5 घंटे |
काटने की गति सूत्र में \(D\) पर नोट: खराद मोड़ने के लिए यह कट पर कार्यकार्य व्यास है, ड्रिलिंग और मिलिंग के लिए यह उपकरण व्यास है। एक CNC खराद पर निरंतर सतह की गति (G96) चलाते समय, \(N\) व्यास परिवर्तन के साथ लगातार बदलता है, इसलिए एकल-\(N\) समय अनुमान केवल मोटे तौर पर स्थिर व्यास पर कट के लिए मान्य है; समतल सतह बनाना और भाग अलग करना अलग से संभाला जाना चाहिए।
मुख्य शर्तें और चर
प्रतीक सामान्य ISO/मेट्रिक मशीनिंग प्रथा का पालन करते हैं; समकक्ष इंच-सिस्टम इकाइयां दी जाती हैं जहां दुकानें भिन्न होती हैं।
| पद | प्रतीक | इकाई | अर्थ |
|---|---|---|---|
| कट की लंबाई | \(L\) | मिमी (इंच) | कुल दूरी जो उपकरण एक पास में कट की दिशा के साथ खिलाता है, सहित प्रवेश और अतिरिक्त दूरी — केवल समाप्त विशेषता की लंबाई नहीं। |
| क्रांति प्रति फीड | \(f\) | मिमी/क्रांति (इंच/क्रांति) | एक स्पिंडल क्रांति के लिए उपकरण की प्रगति। खराद मोड़ने और ड्रिलिंग के लिए मूल फीड इकाई। |
| दांत प्रति फीड | \(f_z\) | मिमी/दांत | मिलिंग में प्रत्येक काटने के किनारे पर चिप लोड। \(f = f_z \times z\) के साथ परिवर्तित। |
| दांतों की संख्या | \(z\) | — | मिलिंग कटर पर प्रभावी काटने के किनारे (या एंड मिल पर नाली)। |
| फीड दर | \(v_f\) | मिमी/मिनट (इंच/मिनट) | रैखिक टेबल या स्लाइड गति, \(v_f = f \times N = f_z \times z \times N\)। यह वह है जो मशीन का F शब्द G94 मोड में आदेश देता है। |
| स्पिंडल गति | \(N\) | RPM (क्रांति/मिनट) | स्पिंडल की घूर्णी गति (खराद मोड़ने में कार्यकार्य, मिलिंग और ड्रिलिंग में उपकरण)। |
| काटने की गति | \(V_c\) | मीटर/मिनट (SFM) | काटने के किनारे पर सतह की गति, \(V_c = \pi D N / 1000\)। उपकरण ग्रेड और कार्यकार्य सामग्री द्वारा निर्धारित; यह वह है जो आप पहले देखते हैं, फिर \(N\) के लिए हल करते हैं। |
| कट की गहराई | \(a_p\) | मिमी | प्रति पास हटाई गई सामग्री की मोटाई, फीड दिशा के लंबवत मापी गई। यह समय सूत्र में सीधे प्रवेश नहीं करता है, लेकिन यह निर्धारित करता है कि कितने पास की आवश्यकता है। |
| पास की संख्या | \(n_p\) | — | उपकरण \(L\) को कितनी बार पार करता है, आमतौर पर \(n_p \approx\) हटाने के लिए कुल स्टॉक ÷ \(a_p\), गोल। |
| काटने का समय | \(T\) | मिनट (सेकंड) | वह समय जब उपकरण वास्तव में संलग्न है और खिला रहा है: \(T = L \, n_p / (f N)\)। इसे मशीनिंग समय या इन-कट समय भी कहा जाता है। |
प्रवेश और अतिरिक्त दूरी। प्रवेश किनारे के पूर्ण संलग्नता तक पहुंचने से पहले की अतिरिक्त यात्रा है (118° बिंदु वाली एक ड्रिल के लिए, बिंदु की लंबाई मोटे तौर पर \(0.3 \times D\) है; एक समतल मिल के लिए यह कटर त्रिज्या के लिए आवश्यक प्रवेश है)। अतिरिक्त दूरी कार्यकार्य के दूर की ओर परे की यात्रा है ताकि विशेषता पूर्ण हो और उपकरण साफ-सुथरे ढंग से निकले। दोनों को \(L\) प्राप्त करने के लिए विशेषता की लंबाई में जोड़ा जाता है। उन्हें छोड़ना गणना किए गए समय के मशीन द्वारा छोटे कट पर लिए जाने वाले समय की तुलना में कम आने का सबसे आम कारण है।
काटने का समय बनाम फ़्लोर-टू-फ़्लोर समय। कैलकुलेटर केवल काटने का समय लौटाता है। फ़्लोर-टू-फ़्लोर (या चक्र) समय अतिरिक्त रूप से तेजी से चाल, उपकरण परिवर्तन, स्पिंडल त्वरण और निवास, भाग लोडिंग और अनलोडिंग, क्लैंपिंग, डेबरिंग और इन-प्रक्रिया गेजिंग शामिल हैं। छोटे भागों के लिए ये गैर-काटने वाले तत्व काटने के समय को ही अधिक कर सकते हैं, इसलिए उद्धरण कार्य सभी संचालनों के काटने के समय को जोड़ना चाहिए और फिर \(T\) को चक्र समय के रूप में मानने के बजाय मापा या अनुमानित हैंडलिंग समय जोड़ना चाहिए।
अक्सर पूछे जाने वाले सवाल
क्या इसमें सेटअप और टूल चेंज का समय शामिल है? नहीं। नतीजा सिर्फ़ शुद्ध कटिंग टाइम है। फ़्लोर-टू-फ़्लोर साइकिल टाइम निकालने के लिए सेटअप, लोडिंग, टूल चेंज और इंस्पेक्शन का समय अलग से जोड़ें।
मेरी फीड mm/min में दी है, mm/rev में नहीं। उसे स्पिंडल स्पीड से भाग दे दें — जो आएगा वही फीड प्रति चक्कर है। यानी mm/min ÷ RPM वाली वैल्यू यहाँ डालें।
मिलिंग कटर की फीड प्रति टूथ का क्या करें? फीड प्रति टूथ को टूथ (दाँतों) की संख्या से गुणा करें — इससे फीड प्रति चक्कर मिल जाएगी, वही वैल्यू यहाँ भरें।