這個計算機能做什麼
加工時間計算機可估算車床、銑床或鑽床上「單一道切削作業」所需的時間。輸入採用公制現場單位:切削長度以毫米(mm)計、每轉進給以 mm/rev 計、主軸轉速以每分鐘轉數(RPM)計。由於整個運算屬於單純的運動學關係,不受機台品牌或所在國家限制,全球任何工具機都適用。
公式說明
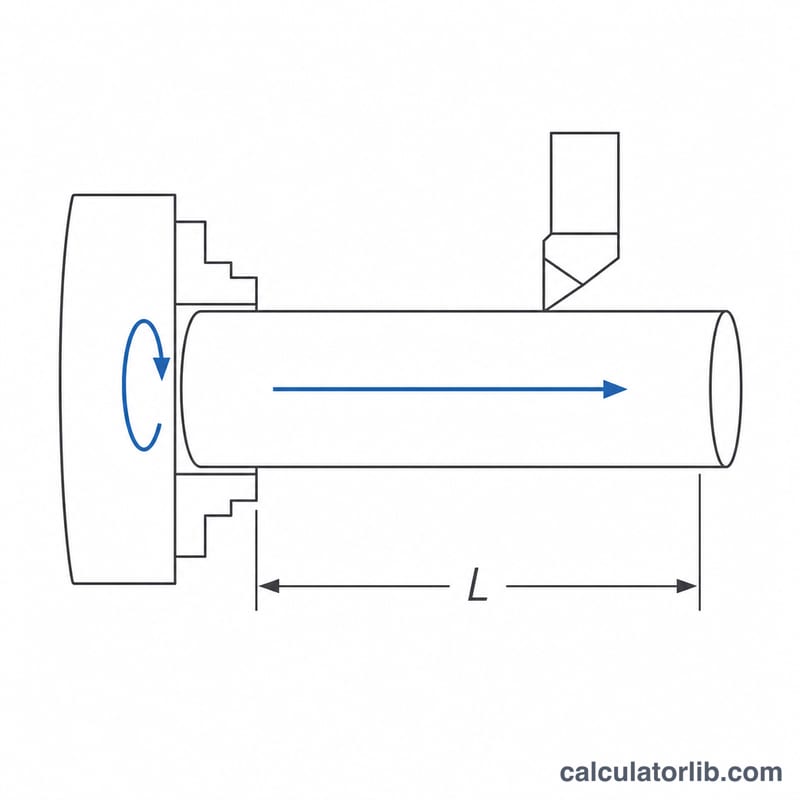
計算機會先把每轉進給換算成直線進給速度,再用刀具必須走完的總距離除以該速度:
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$其中 \(L\) 為切削長度(mm,需含刀具切入與超程量)、\(f\) 為每轉進給(mm/rev)、\(N\) 為主軸轉速(RPM)、\(n_p\) 為走刀次數,\(T\) 即為切削時間(分鐘)。特別留意:時間只取決於 \(f \times N\) 這個乘積,因此把進給減半、轉速加倍,所需時間完全不變。
實例演練
車削一支軸件,切削長度 250 mm、主軸轉速 800 RPM、進給 0.15 mm/rev,共分 3 次粗車走刀:
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$整段切削過程中,主軸共轉了 \(800 \times 6.25 = 5000\) 轉;這個數字在推算每一刃刀片的磨耗量時相當實用。
使用方式
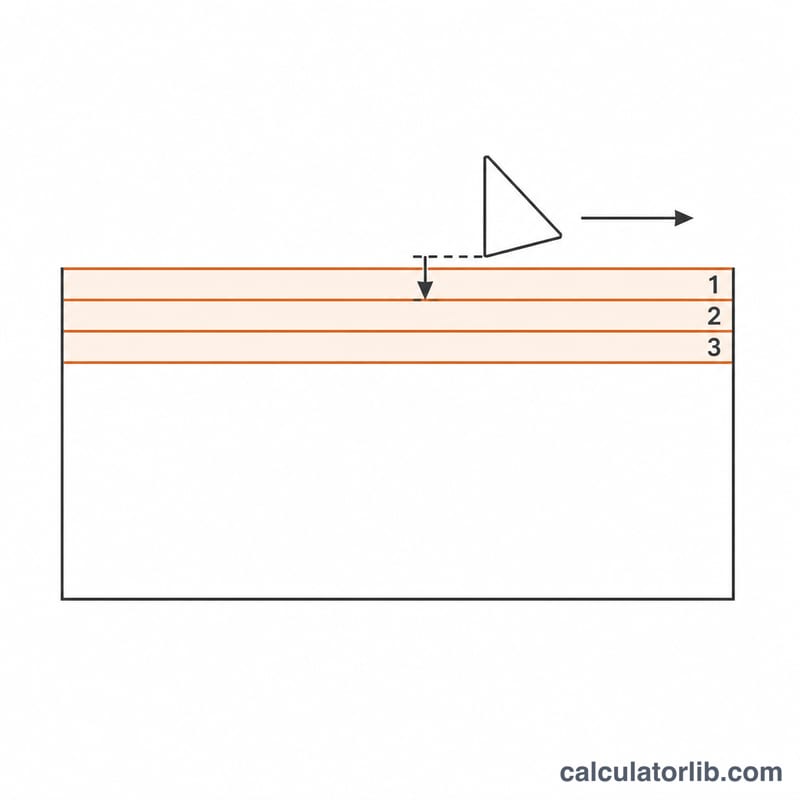
請量測刀具的「實際總行程」,而不是只量成品的加工面長度。銑削時大約要多加一個刀具直徑,車削則要再加上 2~3 mm 的切入量與超程量,否則估出來的時間會過於樂觀。進給值請直接填入 CAM 後處理輸出或切削條件表所建議的數值,再設定達到切深所需的走刀次數,即可讀取總切削時間。
常見情況下的加工時間
以下所有行都使用計算器應用的相同關係,長度以毫米為單位,進給以每轉毫米為單位(公制/ISO慣例;英制商店應首先轉換 — 請參閱轉換部分):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$長度 \(L\) 是刀具的移動距離,因此必須已包括靠近和超程,而不僅僅是成品特徵長度。
| 操作 | L(毫米) | f(毫米/轉) | N(RPM) | 通過次數 \(n_p\) | \(v_f = f \times N\)(毫米/分) | T(分鐘) | T(秒) |
|---|---|---|---|---|---|---|---|
| 車削,中碳鋼(粗加工) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| 車削,鋁(單次精加工通過) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| 鑽孔,通孔 | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| 面銑,板材通過 | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
第一行的檢查,顯示每個替換:
$$v_f = 0.15\ \text{毫米/轉} \times 800\ \text{轉/分鐘} = 120\ \text{毫米/分鐘}$$$$T = \frac{250\ \text{毫米} \times 3}{120\ \text{毫米/分鐘}} = \frac{750}{120} = 6.25\ \text{分鐘} = 6.25 \times 60 = 375\ \text{s}$$表中有兩個觀察結果。首先,進給加倍和主軸速度加倍(第1行 → 第2行)使每次通過的時間減少四分之一 — 進給速度而不是單獨的主軸速度決定了時鐘。其次,銑削行將 \(f\) 用作每轉進給;對於4齒刀具,相同的0.50毫米/轉對應於 \(f_z = 0.125\) 毫米/齒。這裡的進給值是說明性組合,不是建議 — 始終從工具製造商的數據中獲取特定刀片等級、工件材料和機器剛度的進給和速度。
進給和速度單位轉換
計算器期望一致的單位集:切割長度以毫米為單位,進給以毫米/轉為單位,主軸速度以RPM為單位,它返回分鐘。使用下面的確切因數將英制系統或每齒數據轉換為該形式。英制數量(英寸/轉、英寸/分、SFM)是習慣的US/英制商店單位;毫米和米/分的數量是ISO公制慣例。
| 轉換 | 關係 | 例子 |
|---|---|---|
| 英寸/轉 → 毫米/轉 | \(f_{\text{毫米}} = f_{\text{英寸}} \times 25.4\)(精確) | 0.006英寸/轉 × 25.4 = 0.1524毫米/轉 |
| 毫米/轉 → 英寸/轉 | \(f_{\text{英寸}} = f_{\text{毫米}} \div 25.4\) | 0.25毫米/轉 ÷ 25.4 = 0.00984英寸/轉 |
| 英寸/分 → 毫米/分 | \(v_{f,\text{毫米}} = v_{f,\text{英寸}} \times 25.4\) | 20英寸/分 × 25.4 = 508毫米/分 |
| 毫米/分 → 英寸/分 | \(v_{f,\text{英寸}} = v_{f,\text{毫米}} \div 25.4\) | 1000毫米/分 ÷ 25.4 = 39.37英寸/分 |
| 每齒進給 → 每轉進給 | \(f = f_z \times z\) | 0.125毫米/齒 × 4齒 = 0.50毫米/轉 |
| 進給速度 → 每轉進給 | \(f = \dfrac{v_f}{N}\) | 1000毫米/分 ÷ 2000 RPM = 0.50毫米/轉 |
| 每轉進給 → 進給速度 | \(v_f = f \times N\) | 0.15毫米/轉 × 800 RPM = 120毫米/分 |
| 切削速度 → 主軸速度 | \(N = \dfrac{1000\,V_c}{\pi D}\),\(V_c\) 以米/分為單位,\(D\) 以毫米為單位 | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| 主軸速度 → 切削速度 | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) 米/分 |
| SFM → 米/分 | \(V_c = \text{SFM} \times 0.3048\)(精確) | 400 SFM × 0.3048 = 121.9米/分 |
| 米/分 → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150米/分 ÷ 0.3048 = 492 SFM |
| 分鐘 → 秒 | \(t_s = T \times 60\) | 6.25分鐘 × 60 = 375秒 |
| 分鐘 → 小時 | \(t_h = T \div 60\) | 90分鐘 ÷ 60 = 1.5小時 |
關於切削速度公式中 \(D\) 的注意事項:對於車削,它是切割處的工件直徑,對於鑽孔和銑削,它是刀具直徑。在運行恆定表面速度(G96)的數控車床上,當直徑變化時,\(N\) 持續變化,因此單一 \(N\) 時間估計僅對直徑大致恆定的切割有效;面加工和分離需要單獨處理。
關鍵術語和變量
符號遵循常見的ISO/公制加工實踐;在商店不同之處給出等效的英制單位。
| 術語 | 符號 | 單位 | 含義 |
|---|---|---|---|
| 切削長度 | \(L\) | mm(英寸) | 刀具在一次通過中沿切割方向進給的總距離,包括靠近和超程 — 不僅僅是成品特徵長度。 |
| 每轉進給 | \(f\) | 毫米/轉(英寸/轉) | 每個主軸轉一次的刀具進給。車削和鑽孔的原生進給單位。 |
| 每齒進給 | \(f_z\) | 毫米/齒 | 銑削中每個切削刃上的切屑負荷。使用 \(f = f_z \times z\) 轉換。 |
| 齒數 | \(z\) | — | 銑削刀具上的有效切削刃(或立銑刀上的溝槽)。 |
| 進給速度 | \(v_f\) | 毫米/分(英寸/分) | 線性工作台或滑座速度,\(v_f = f \times N = f_z \times z \times N\)。這是機器的F字在G94模式下命令的。 |
| 主軸速度 | \(N\) | RPM(轉/分) | 主軸的旋轉速度(車削中的工件,銑削和鑽孔中的刀具)。 |
| 切削速度 | \(V_c\) | 米/分(SFM) | 切削刃處的表面速度,\(V_c = \pi D N / 1000\)。由刀具等級和工件材料決定;這是您首先查找的,然後求解 \(N\)。 |
| 切削深度 | \(a_p\) | mm | 每次通過移除的材料厚度,垂直於進給方向測量。它不直接進入時間公式,但它決定了需要多少次通過。 |
| 通過次數 | \(n_p\) | — | 刀具遍歷 \(L\) 的次數,通常 \(n_p \approx\) 總進料去除 ÷ \(a_p\),四捨五入。 |
| 切削時間 | \(T\) | 分鐘(秒) | 刀具實際接合和進給的時間:\(T = L \, n_p / (f N)\)。也稱為加工時間或切割中時間。 |
靠近和超程。靠近是邊緣達到完全接合之前的額外移動(對於具有118°尖點的鑽頭,尖點長度大約為 \(0.3 \times D\);對於面銑刀,它是刀具半徑所需的導入)。超程是工件遠側以外的移動,以便特徵完整且刀具乾淨退出。兩者都添加到特徵長度以獲得 \(L\)。省略它們是短切割上計算時間低於機器實際耗時的最常見原因。
切削時間與全程時間。計算器僅返回切削時間。全程(或週期)時間另外包括快速移動、刀具更換、主軸加速和停留、零件裝卸、夾緊、去毛刺和過程中測量。對於短零件,這些非切割元素可以超過切削時間本身,因此報價工作應該將所有操作的切削時間相加,然後添加測量或估計的處理時間,而不是將 \(T\) 視為週期時間。
常見問題
結果有包含裝夾與換刀時間嗎?沒有。這裡算出來的是純切削時間。裝夾、上下料、換刀與檢驗等時間必須另外加總,才會得到完整的單件生產週期時間(floor-to-floor)。
我手邊的進給值是 mm/min,不是 mm/rev,怎麼辦?把它除以主軸轉速就能換算成每轉進給;也就是在欄位中填入「mm/min ÷ RPM」的結果即可。
銑刀的每刃進給(feed per tooth)要怎麼換算?把每刃進給乘上刀刃數,即為每轉進給,再把這個數值填入欄位。