ما الذي تقوم به هذه الحاسبة
تُقدِّر حاسبة زمن التشغيل الآلي المدة التي تستغرقها عملية قطع واحدة على المخرطة أو آلة التفريز (الفريزة) أو آلة الثقب. وهي تعمل بوحدات الورشة المترية المعتادة: طول القطع بالمليمتر، والتغذية لكل دورة بوحدة مم/دورة، وسرعة المغزل بعدد الدورات في الدقيقة (RPM). ولأن الحساب هنا حركي بحت، فهو صالح لأي آلة قطع وفي أي ورشة حول العالم.
شرح المعادلة
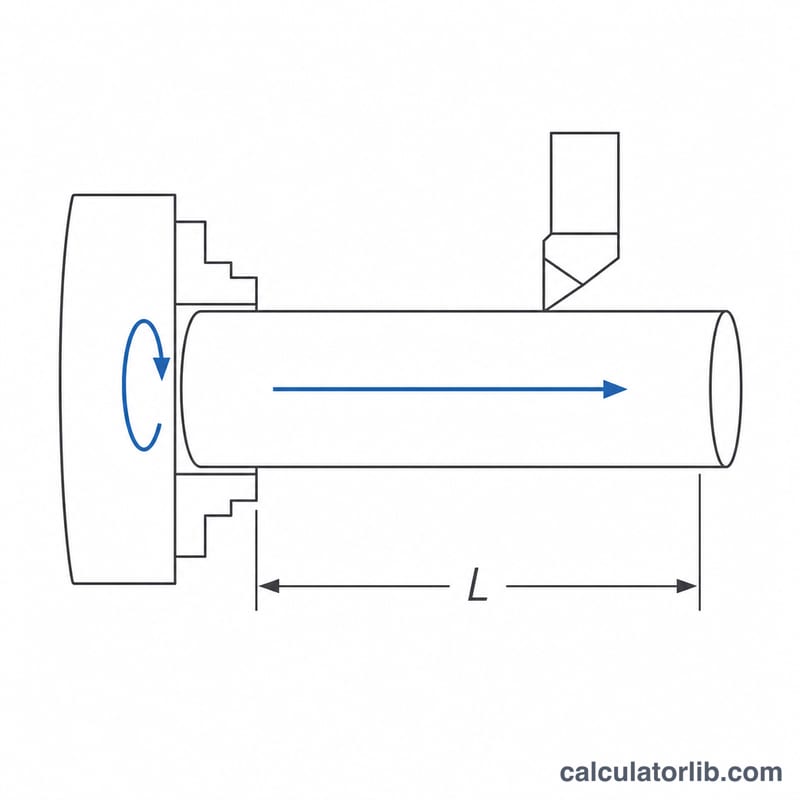
تحوّل الأداة أولًا التغذية لكل دورة إلى سرعة تغذية خطية، ثم تقسم المسافة التي يجب أن تقطعها العدّة على تلك السرعة:
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$حيث \(L\) = طول القطع بالمليمتر (ويشمل مسافة اقتراب العدّة وتجاوزها)، و\(f\) = التغذية لكل دورة بوحدة مم/دورة، و\(N\) = سرعة المغزل بالدورة في الدقيقة، و\(n_p\) = عدد مرات المرور، و\(T\) = زمن القطع بالدقائق. ولاحظ أن الزمن يتوقف على حاصل الضرب \(f \times N\) وحده: فإذا خفّضت التغذية إلى النصف وضاعفت سرعة الدوران، يبقى الزمن كما هو دون تغيير.
مثال محلول
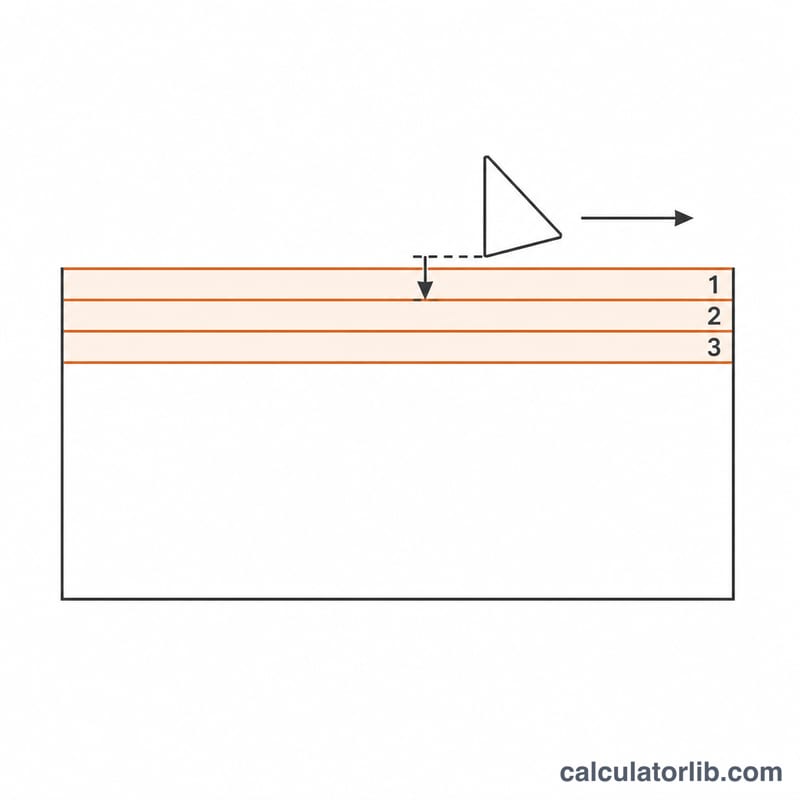
خراطة عمود على طول 250 مم بسرعة 800 دورة/دقيقة وتغذية مقدارها 0.15 مم/دورة، عبر 3 مرات مرور للتخشين:
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$يُكمل المغزل \(800 \times 6.25 = 5000\) دورة خلال عملية القطع، وهو رقم مفيد عند تقدير تآكل حافة اللقمة (الإدراج) القاطعة.
طريقة الاستخدام
قِس مسافة حركة العدّة كاملةً، لا طول الشكل النهائي فقط. أضف ما يعادل قطر عدّة التفريز تقريبًا في عمليات الفريزة، و2–3 مم للاقتراب والتجاوز في عمليات الخراطة، وإلا جاء التقدير متفائلًا أكثر من اللازم. أدخل قيمة التغذية التي يعطيها برنامج CAM لديك أو جدول السرعات والتغذيات، ثم حدّد عدد مرات المرور اللازمة للوصول إلى العمق المطلوب، واقرأ الزمن الإجمالي.
وقت التشغيل عبر سيناريوهات شائعة
جميع الصفوف أدناه تستخدم نفس العلاقة التي يطبقها الحاسبة، مع الأطوال بالملليمترات والتغذية بالملليمترات لكل دورة (الاتفاقية المترية/ISO؛ يجب على متاجر البوصات التحويل أولاً — انظر قسم التحويل):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$الطول \(L\) هو المسار للأداة، لذا يجب أن يشمل بالفعل الاقتراب والتجاوز، وليس فقط طول الميزة المنتهية.
| العملية | L (ملم) | f (ملم/دورة) | N (دورة/دقيقة) | المسارات \(n_p\) | \(v_f = f \times N\) (ملم/دقيقة) | T (دقيقة) | T (ثانية) |
|---|---|---|---|---|---|---|---|
| الخراطة، صلب متوسط الكربون (الخراطة الخشنة) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| الخراطة، الألومنيوم (مسار إنهاء واحد) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| الحفر، فتحة نافذة | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| الطحن الأمامي، مسار الرقاقة | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
فحص العمل في الصف الأول، مع عرض كل استبدال:
$$v_f = 0.15\ \text{mm/rev} \times 800\ \text{rev/min} = 120\ \text{mm/min}$$$$T = \frac{250\ \text{mm} \times 3}{120\ \text{mm/min}} = \frac{750}{120} = 6.25\ \text{min} = 6.25 \times 60 = 375\ \text{s}$$تتبع ملاحظتان من الجدول. أولاً، مضاعفة التغذية ومضاعفة سرعة المغزل (الصف 1 → الصف 2) يقلل الوقت لكل مسار بمقدار الربع — معدل التغذية، وليس سرعة المغزل وحدها، هو الذي يحدد السرعة. ثانياً، يستخدم صف الطحن \(f\) كتغذية لكل دورة؛ مع قاطع بـ 4 أسنان، نفس 0.50 ملم/دورة يقابل \(f_z = 0.125\) ملم/سن. قيم التغذية هنا عبارة عن مجموعات توضيحية، وليست توصيات — خذ دائماً التغذية والسرعة من بيانات الشركة المصنعة للأداة لدرجة الإدراج المحددة والمادة المشغولة وصلابة الآلة.
تحويلات وحدات التغذية والسرعة
تتوقع الحاسبة مجموعة متسقة من الوحدات: طول القطع بالملليمترات، التغذية بالملليمترات/دورة، سرعة المغزل بالدورات/دقيقة، وتعيد الدقائق. استخدم العوامل الدقيقة أدناه لإحضار بيانات نظام البوصة أو لكل سن إلى تلك الصيغة. كميات البوصة (بوصة/دورة، بوصة/دقيقة، SFM) هي وحدات المتجر الأمريكية/الإمبراطورية المعتادة؛ كميات الملليمتر و م/دقيقة هي الاتفاقية المترية ISO.
| تحويل | العلاقة | مثال |
|---|---|---|
| in/rev → mm/rev | \(f_{\text{mm}} = f_{\text{in}} \times 25.4\) (دقيق) | 0.006 in/rev × 25.4 = 0.1524 mm/rev |
| mm/rev → in/rev | \(f_{\text{in}} = f_{\text{mm}} \div 25.4\) | 0.25 mm/rev ÷ 25.4 = 0.00984 in/rev |
| in/min → mm/min | \(v_{f,\text{mm}} = v_{f,\text{in}} \times 25.4\) | 20 in/min × 25.4 = 508 mm/min |
| mm/min → in/min | \(v_{f,\text{in}} = v_{f,\text{mm}} \div 25.4\) | 1000 mm/min ÷ 25.4 = 39.37 in/min |
| التغذية لكل سن → التغذية لكل دورة | \(f = f_z \times z\) | 0.125 mm/tooth × 4 أسنان = 0.50 mm/rev |
| معدل التغذية → التغذية لكل دورة | \(f = \dfrac{v_f}{N}\) | 1000 mm/min ÷ 2000 RPM = 0.50 mm/rev |
| التغذية لكل دورة → معدل التغذية | \(v_f = f \times N\) | 0.15 mm/rev × 800 RPM = 120 mm/min |
| سرعة القطع → سرعة المغزل | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) بـ م/دقيقة، \(D\) بـ ملم | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| سرعة المغزل → سرعة القطع | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) m/min |
| SFM → m/min | \(V_c = \text{SFM} \times 0.3048\) (دقيق) | 400 SFM × 0.3048 = 121.9 m/min |
| m/min → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 m/min ÷ 0.3048 = 492 SFM |
| الدقائق → الثواني | \(t_s = T \times 60\) | 6.25 min × 60 = 375 s |
| الدقائق → الساعات | \(t_h = T \div 60\) | 90 min ÷ 60 = 1.5 h |
ملاحظة على \(D\) في صيغة سرعة القطع: بالنسبة للخراطة، هو قطر المشغولة في القطع، وللحفر والطحن، هو قطر الأداة. على آلة خراطة CNC التي تعمل بسرعة سطح ثابتة (G96)، يتغير \(N\) بشكل مستمر مع تغير القطر، لذا فإن تقدير وقت \(N\) الفردي صالح فقط للقطع بقطر ثابت تقريباً؛ تحتاج عمليات المواجهة والقطع إلى معالجة منفصلة.
المصطلحات والمتغيرات الرئيسية
تتبع الرموز الاتفاقية الشائعة للتشغيل المتري/ISO؛ وتُعطى وحدات نظام البوصة المكافئة حيث يختلف المتاجر.
| المصطلح | الرمز | الوحدة | المعنى |
|---|---|---|---|
| طول القطع | \(L\) | ملم (بوصة) | المسافة الإجمالية التي تتقدم الأداة على طول اتجاه القطع في مسار واحد، بما في ذلك الاقتراب والتجاوز — وليس فقط طول الميزة المنتهية. |
| التغذية لكل دورة | \(f\) | ملم/دورة (بوصة/دورة) | تقدم الأداة لكل دورة محور واحدة. وحدة التغذية الأصلية للخراطة والحفر. |
| التغذية لكل سن | \(f_z\) | ملم/سن | حمل الرقاقة على كل حافة قطع في الطحن. تحويل باستخدام \(f = f_z \times z\). |
| عدد الأسنان | \(z\) | — | الحواف القاطعة الفعالة على قاطع الطحن (أو الأخاديس على مثقاب نهائي). |
| معدل التغذية | \(v_f\) | ملم/دقيقة (بوصة/دقيقة) | سرعة الجدول الخطية أو سرعة الشريحة، \(v_f = f \times N = f_z \times z \times N\). هذا ما تأمر به كلمة F للآلة في وضع G94. |
| سرعة المغزل | \(N\) | دورة/دقيقة (دورة/دقيقة) | السرعة الدورانية للمغزل (المشغولة في الخراطة، الأداة في الطحن والحفر). |
| سرعة القطع | \(V_c\) | م/دقيقة (SFM) | سرعة السطح عند حافة القطع، \(V_c = \pi D N / 1000\). تحددها درجة الأداة ومادة المشغولة؛ وهذا ما تبحث عنه أولاً، ثم تحل ل \(N\). |
| عمق القطع | \(a_p\) | ملم | سمك المادة المزالة لكل مسار، مقاسة عمودياً على اتجاه التغذية. لا يدخل مباشرة في صيغة الوقت، لكنه يحدد عدد المسارات المطلوبة. |
| عدد المسارات | \(n_p\) | — | عدد المرات التي تعبر فيها الأداة \(L\)، عادة \(n_p \approx\) إجمالي المخزون المراد إزالته ÷ \(a_p\)، مع التقريب لأعلى. |
| وقت القطع | \(T\) | دقيقة (ثانية) | الوقت الذي تكون فيه الأداة مشغولة فعلياً وتتقدم: \(T = L \, n_p / (f N)\). يُسمى أيضاً وقت التشغيل أو وقت القطع. |
الاقتراب والتجاوز. الاقتراب هو المسار الإضافي قبل أن تصل الحافة إلى الاشتباك الكامل (بالنسبة لمثقاب يحتوي على نقطة بزاوية 118°، طول النقطة يكون تقريباً \(0.3 \times D\)؛ بالنسبة لآلة مواجهة، فهو الإدخال المطلوب لنصف قطر القاطع). التجاوز هو المسار بعد الجانب البعيد من المشغولة بحيث تكون الميزة مكتملة وتخرج الأداة بنظافة. يتم إضافة كليهما إلى طول الميزة للحصول على \(L\). حذفها هو السبب الأكثر شيوعاً الوحيد لخروج وقت محسوب أقل مما تستغرقه الآلة فعلياً على القطع القصيرة.
وقت القطع مقابل وقت الأرضية إلى الأرضية. تعيد الحاسبة وقت القطع فقط. وقت الأرضية إلى الأرضية (أو الدورة) يتضمن بالإضافة إلى ذلك الحركات السريعة وتغييرات الأداة وتسارع المغزل والتأخير وتحميل وتفريغ الأجزاء والتثبيت وإزالة الرايش والقياس أثناء العملية. بالنسبة للأجزاء القصيرة، قد تتجاوز هذه العناصر غير القاطعة وقت القطع نفسه، لذا يجب أن يضيف عرض السعر أوقات القطع لجميع العمليات ثم يضيف وقت التعامل المقاس أو المقدر بدلاً من التعامل مع \(T\) كوقت الدورة.
الأسئلة الشائعة
هل يشمل الناتج زمن التجهيز وتغيير العدّة؟ لا. الناتج هو زمن القطع الصافي فقط. أضف زمن التجهيز والتحميل وتغيير العدد والفحص بشكل منفصل للحصول على زمن الدورة الكامل من قطعة إلى قطعة.
التغذية لديّ معطاة بوحدة مم/دقيقة وليست مم/دورة. اقسمها على سرعة المغزل للحصول على التغذية لكل دورة، أو أدخل في الخانة ناتج قسمة قيمة المم/دقيقة على عدد الدورات في الدقيقة.
وماذا عن التغذية لكل سن في عدّة التفريز؟ اضرب التغذية لكل سن في عدد الأسنان للحصول على التغذية لكل دورة، ثم أدخل هذه القيمة.