이 계산기의 용도
가공 시간 계산기는 선반, 밀링, 드릴링 머신에서 한 번의 절삭 작업에 걸리는 시간을 계산해 줍니다. 국내 현장에서 표준으로 쓰는 미터법 단위 그대로 입력하면 됩니다. 절삭 길이는 밀리미터(mm), 이송량은 회전당 mm(mm/rev), 주축 회전수는 분당 회전수(RPM)입니다. 계산 근거가 순수한 운동학(거리 ÷ 속도)이기 때문에 장비 제조사나 국가에 상관없이 어떤 공작기계에도 그대로 적용됩니다.
계산식 풀이
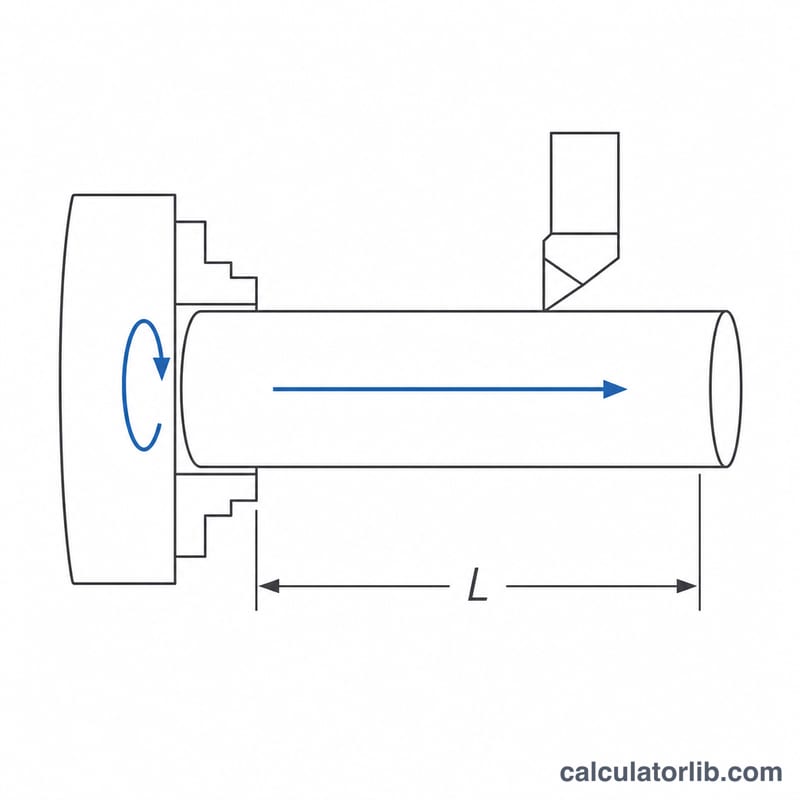
먼저 회전당 이송량을 분당 이송 속도로 환산한 뒤, 공구가 이동해야 할 전체 거리를 그 속도로 나눕니다.
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$여기서 \(L\) = 절삭 길이(mm, 공구의 진입·오버런 구간 포함), \(f\) = 회전당 이송량(mm/rev), \(N\) = 주축 회전수(RPM), \(n_p\) = 패스 수, \(T\) = 절삭 시간(분)입니다. 여기서 눈여겨볼 점은 시간이 오직 \(f \times N\)이라는 곱에만 좌우된다는 것입니다. 즉 이송량을 절반으로 줄이고 RPM을 두 배로 올리면 가공 시간은 그대로입니다.
계산 예시
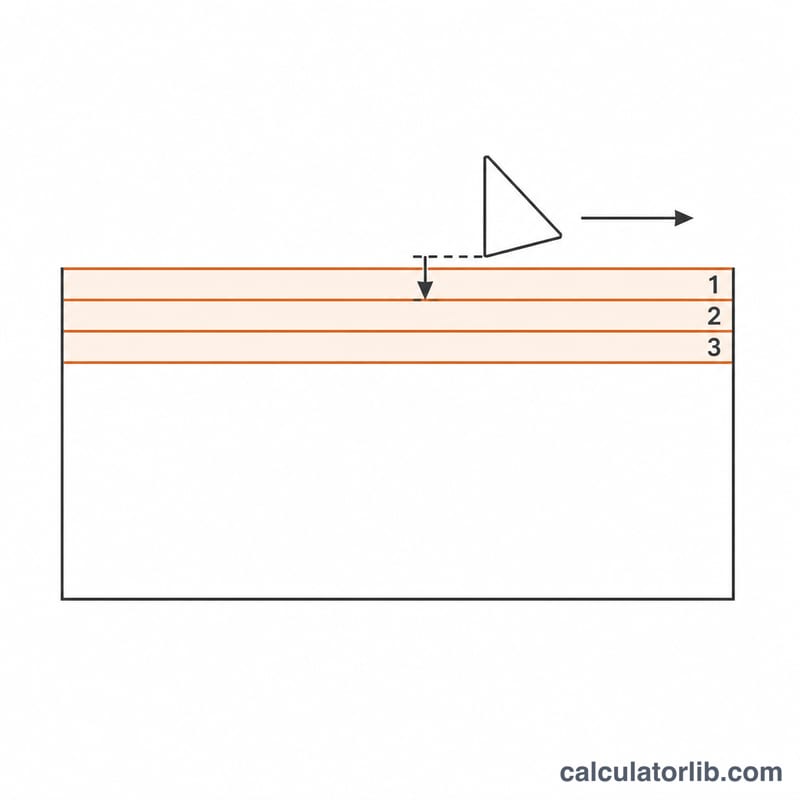
길이 250mm 구간의 축을 800RPM, 이송량 0.15mm/rev 조건으로 황삭 3패스 선삭한다고 가정해 보겠습니다.
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$이 절삭 동안 주축은 \(800 \times 6.25 = 5000\) 회전합니다. 인서트 한 코너당 마모량을 가늠할 때 요긴하게 쓰이는 수치입니다.
사용 방법
가공이 끝난 형상의 길이가 아니라 공구가 실제로 이동하는 전체 거리를 입력해야 합니다. 밀링 절삭이라면 공구 지름만큼, 선삭이라면 진입과 오버런을 합쳐 2~3mm 정도를 더해 주세요. 그렇지 않으면 실제보다 짧게 나오는 낙관적인 결과를 얻게 됩니다. 이송량은 CAM 포스트나 절삭 조건표(가공 데이터표)에 나온 값을 그대로 넣고, 목표 깊이까지 도달하는 데 필요한 패스 수를 지정하면 총 가공 시간이 표시됩니다.
일반적인 시나리오에서의 기계 가공 시간
아래의 모든 행은 계산기가 적용하는 동일한 관계식을 사용하며, 길이는 밀리미터 단위이고 피드는 회전당 밀리미터 단위입니다(미터법/ISO 규칙; 인치 단위 가공소는 먼저 변환해야 합니다 — 변환 섹션 참조):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$길이 \(L\)은 공구의 이동 거리이므로 완성된 특징의 길이만이 아닌 접근 및 초과를 이미 포함해야 합니다.
| 작업 | L (mm) | f (mm/rev) | N (RPM) | 패스 \(n_p\) | \(v_f = f \times N\) (mm/min) | T (분) | T (초) |
|---|---|---|---|---|---|---|---|
| 선삭, 중탄소강 (황삭) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| 선삭, 알루미늄 (단일 정삭) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| 드릴링, 관통공 | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| 면 밀링, 슬래브 패스 | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
첫 번째 행의 검증, 모든 대체가 표시됨:
$$v_f = 0.15\ \text{mm/rev} \times 800\ \text{rev/min} = 120\ \text{mm/min}$$$$T = \frac{250\ \text{mm} \times 3}{120\ \text{mm/min}} = \frac{750}{120} = 6.25\ \text{min} = 6.25 \times 60 = 375\ \text{s}$$표에서 두 가지 관찰이 따릅니다. 첫째, 피드를 두 배로 하고 스핀들 속도를 두 배로 하면(행 1 → 행 2) 패스당 시간이 1/4로 줄어듭니다 — 스핀들 속도 단독이 아닌 피드율이 시간을 결정합니다. 둘째, 밀링 행은 \(f\)를 피드로 회전당 사용합니다; 4개 이빨의 커터를 사용하면 동일한 0.50 mm/rev는 \(f_z = 0.125\) mm/tooth에 해당합니다. 여기의 피드 값은 예시적인 조합이며 권장사항이 아닙니다 — 항상 특정 인서트 등급, 워크피스 재질 및 기계 강성에 대한 공구 제조업체의 데이터에서 피드와 속도를 가져옵니다.
피드 및 속도 단위 변환
계산기는 일관된 단위 집합을 기대합니다: 절삭 길이는 mm, 피드는 mm/rev, 스핀들 속도는 RPM이며, 분 단위로 반환합니다. 아래의 정확한 계수를 사용하여 인치 단위 또는 이빨당 데이터를 그 형식으로 변환하십시오. 인치 수량(in/rev, in/min, SFM)은 일반적인 미국식/영국식 가공소 단위입니다; mm과 m/분 수량은 ISO 미터법 규칙입니다.
| 변환 | 관계식 | 예 |
|---|---|---|
| in/rev → mm/rev | \(f_{\text{mm}} = f_{\text{in}} \times 25.4\) (정확) | 0.006 in/rev × 25.4 = 0.1524 mm/rev |
| mm/rev → in/rev | \(f_{\text{in}} = f_{\text{mm}} \div 25.4\) | 0.25 mm/rev ÷ 25.4 = 0.00984 in/rev |
| in/min → mm/min | \(v_{f,\text{mm}} = v_{f,\text{in}} \times 25.4\) | 20 in/min × 25.4 = 508 mm/min |
| mm/min → in/min | \(v_{f,\text{in}} = v_{f,\text{mm}} \div 25.4\) | 1000 mm/min ÷ 25.4 = 39.37 in/min |
| 이빨당 피드 → 회전당 피드 | \(f = f_z \times z\) | 0.125 mm/tooth × 4개 = 0.50 mm/rev |
| 피드율 → 회전당 피드 | \(f = \dfrac{v_f}{N}\) | 1000 mm/min ÷ 2000 RPM = 0.50 mm/rev |
| 회전당 피드 → 피드율 | \(v_f = f \times N\) | 0.15 mm/rev × 800 RPM = 120 mm/min |
| 절삭 속도 → 스핀들 속도 | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) in m/min, \(D\) in mm | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| 스핀들 속도 → 절삭 속도 | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) m/min |
| SFM → m/min | \(V_c = \text{SFM} \times 0.3048\) (정확) | 400 SFM × 0.3048 = 121.9 m/min |
| m/min → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 m/min ÷ 0.3048 = 492 SFM |
| 분 → 초 | \(t_s = T \times 60\) | 6.25 분 × 60 = 375 초 |
| 분 → 시간 | \(t_h = T \div 60\) | 90 분 ÷ 60 = 1.5 시간 |
\(D\)가 절삭 속도 공식에서: 선삭의 경우 절삭 지점에서의 워크피스 직경이고, 드릴링 및 밀링의 경우 공구 직경입니다. 일정한 표면 속도(G96)를 실행하는 CNC 선반에서 \(N\)은 직경이 변함에 따라 계속 변하므로, 단일-\(N\) 시간 추정은 대략 일정한 직경에서의 절삭에만 유효합니다; 면처리 및 분할은 별도로 처리해야 합니다.
주요 용어 및 변수
기호는 일반적인 ISO/미터법 기계 가공 관행을 따르며, 가공소마다 다른 동등한 인치 단위 시스템 단위가 제공됩니다.
| 용어 | 기호 | 단위 | 의미 |
|---|---|---|---|
| 절삭 길이 | \(L\) | mm (in) | 한 패스에서 공구가 절삭 방향을 따라 이동하는 총 거리, 접근 및 초과 포함 — 완성된 특징의 길이만이 아닙니다. |
| 회전당 피드 | \(f\) | mm/rev (in/rev) | 한 번의 스핀들 회전당 공구 이동. 선삭 및 드릴링의 기본 피드 단위. |
| 이빨당 피드 | \(f_z\) | mm/tooth | 밀링의 각 절삭 모서리의 칩 로드. \(f = f_z \times z\)로 변환됩니다. |
| 이빨 개수 | \(z\) | — | 밀링 커터의 유효 절삭 모서리(또는 엔드밀의 플루트). |
| 피드율 | \(v_f\) | mm/min (in/min) | 선형 테이블 또는 슬라이드 속도, \(v_f = f \times N = f_z \times z \times N\). 이것은 G94 모드에서 기계의 F 워드 명령입니다. |
| 스핀들 속도 | \(N\) | RPM (rev/min) | 스핀들의 회전 속도(선삭에서는 워크피스, 밀링 및 드릴링에서는 공구). |
| 절삭 속도 | \(V_c\) | m/min (SFM) | 절삭 모서리의 표면 속도, \(V_c = \pi D N / 1000\). 공구 등급 및 워크피스 재질로 설정; 먼저 조회하는 것이며, 그런 다음 \(N\)을 해결합니다. |
| 절삭 깊이 | \(a_p\) | mm | 패스당 제거된 재질의 두께, 피드 방향에 수직으로 측정. 시간 공식에 직접 입력되지 않지만 필요한 패스 개수를 결정합니다. |
| 패스 개수 | \(n_p\) | — | 공구가 \(L\)을 통과하는 횟수, 일반적으로 \(n_p \approx\) 제거할 총 스톡 ÷ \(a_p\), 올림. |
| 절삭 시간 | \(T\) | min (s) | 공구가 실제로 작동하고 피드되는 시간: \(T = L \, n_p / (f N)\). 기계 가공 시간 또는 절입 시간이라고도 합니다. |
접근 및 초과. 접근은 모서리가 완전한 관여에 도달하기 전의 추가 이동입니다(118° 포인트가 있는 드릴의 경우, 포인트 길이는 대략 \(0.3 \times D\)입니다; 면 밀의 경우 커터 반경에 필요한 리드입니다). 초과는 워크피스의 먼쪽 너머의 이동으로, 특징이 완성되고 공구가 깨끗하게 빠져나갑니다. 둘 다 \(L\)을 얻기 위해 특징 길이에 추가됩니다. 이를 생략하는 것이 계산된 시간이 단거리 절삭에서 기계가 실제로 걸리는 시간보다 낮게 나오는 가장 일반적인 이유입니다.
절삭 시간 대 바닥에서 바닥까지의 시간. 계산기는 절삭 시간만 반환합니다. 바닥에서 바닥까지(또는 사이클) 시간에는 추가로 빠른 이동, 공구 변경, 스핀들 가속 및 정지, 부품 로딩 및 언로딩, 클램핑, 버링 제거 및 공정 중 측정이 포함됩니다. 짧은 부품의 경우 이러한 비절삭 요소는 절삭 시간 자체를 초과할 수 있으므로, 견적 작업은 모든 작업의 절삭 시간을 합산하고 \(T\)를 사이클 시간으로 처리하지 않고 측정되거나 추정된 처리 시간을 추가해야 합니다.
자주 묻는 질문
셋업 시간과 공구 교환 시간도 포함되나요? 포함되지 않습니다. 결과값은 순수 절삭 시간입니다. 실제 사이클 타임(소재 투입부터 배출까지)을 구하려면 셋업, 소재 착탈, 공구 교환, 검사 시간을 별도로 더해야 합니다.
이송량이 mm/rev가 아니라 mm/min으로 되어 있는데요? mm/min 값을 주축 회전수로 나누면 회전당 이송량이 됩니다. 즉 mm/min ÷ RPM 값을 입력하면 됩니다.
밀링 커터의 날당 이송량(fz)은 어떻게 하나요? 날당 이송량에 날 수를 곱하면 회전당 이송량이 나옵니다. 그 값을 입력하세요.