이 계산기로 할 수 있는 일
공구 카탈로그에는 공구와 피삭재 조합별 권장 절삭속도(원주 절삭속도)가 반드시 표기되어 있습니다. 예를 들어 연강을 초경 엔드밀로 가공할 때 120 m/min, 인치 단위 카탈로그라면 350 SFM 같은 값입니다. 그런데 정작 machine에 지령하는 값은 분당 회전수(RPM)죠. 이 계산기는 권장 절삭속도와 커터 지름을 주축 회전수로 환산하고, 여기에 날수와 날당 이송량을 곱해 테이블 이송속도까지 한 번에 구해 줍니다. 미터법(mm, m/min)과 인치법(inch, SFM) 모두 지원하며, 특정 국가의 규격이 아니라 순수한 물리 관계식이므로 어느 나라 어떤 기계에서도 그대로 통합니다.
공식 이해하기
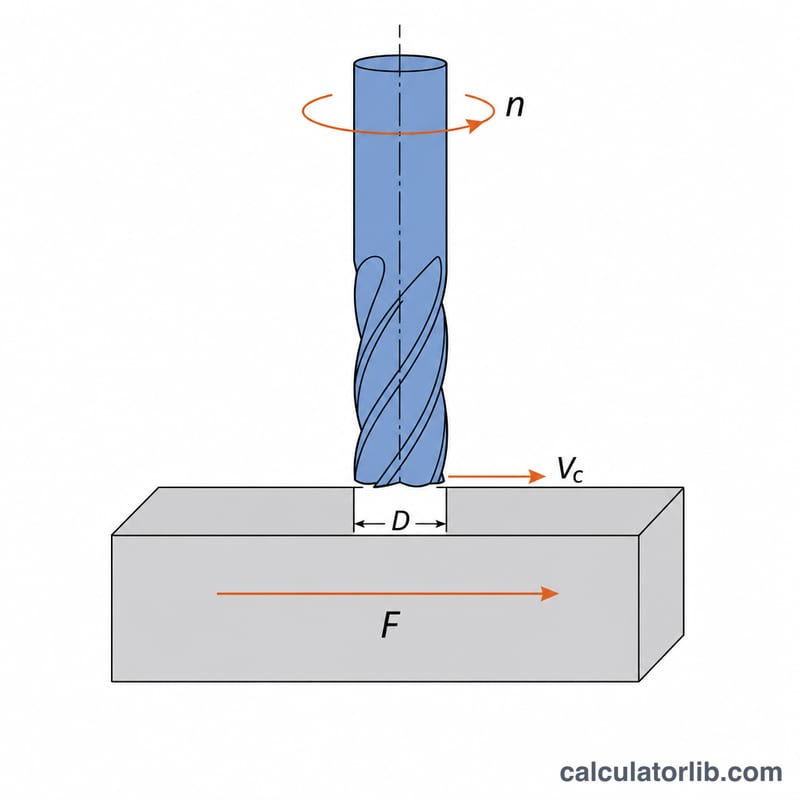
절삭날은 1회전마다 원주 길이 \(\pi D\)만큼 이동합니다. 즉 원주 절삭속도는 원주 길이와 회전수의 곱이며, 이를 회전수에 대해 정리하면 다음과 같습니다.
$$n = \frac{1000 \times v_c}{\pi \times D}$$여기서 \(n\)은 주축 회전수(RPM), \(v_c\)는 절삭속도(m/min), \(D\)는 커터 지름(mm)이고, 1000은 미터를 밀리미터로 바꾸는 환산 계수입니다. 인치 단위에서는 이 상수가 12(1피트 = 12인치)가 되어 \(n = 12\,\text{SFM} / (\pi D_{in})\)이 됩니다. 이송속도는 날당 이송량 \(f_z\)와 날수 \(z\)로부터 이어집니다.
$$v_f = n \times z \times f_z$$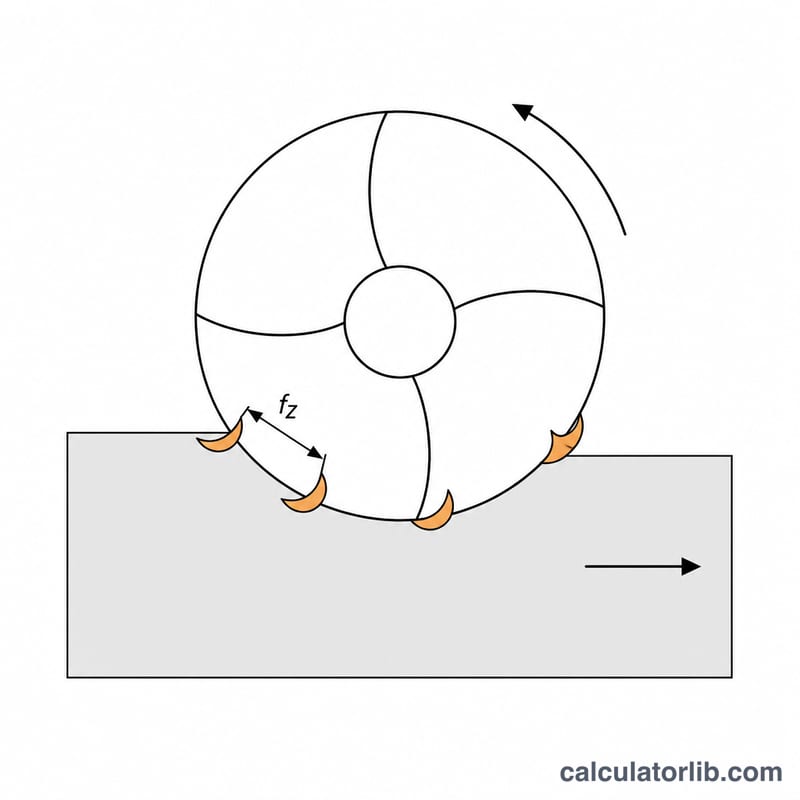
계산 예시
지름 12 mm, 4날 초경 엔드밀을 권장 절삭속도 120 m/min, 날당 이송량 0.05 mm로 사용하는 경우:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$보유한 기계의 최고 회전수가 이 값에 못 미친다면, 계산기는 주축 속도를 기계 한계값으로 제한한 뒤 실제로 나오는 원주 절삭속도를 함께 보여 줍니다. 공구 수명과 가공 면조도를 좌우하는 것은 결국 이 실제 절삭속도입니다.
재료 및 공구별 절삭 속도와 칩 로드 참고표
이 계산기가 필요로 하는 두 가지 수치는 절삭 속도 \(V_c\) (절삭공구 외주의 표면 속도)와 이빨당 급진량 \(f_z\) (칩 로드)입니다. 아래 표는 건조~범람 냉각 조건에서 초경 엔드 밀의 보수적인 범용 시작점을 제시합니다. 국가 표준에서 인용한 것이 아니며, 초경 등급 그룹은 ISO 513 문자 체계를 사용하여 설명됩니다 (비철금속용 N, 강철용 P, 스테인리스용 M, 주철용 K, 내열합금용 S). 항상 보유한 공구의 데이터시트와 비교하십시오. 현대의 고성능 엔드 밀은 이 속도의 2~3배로 운전될 수 있으며, 마모되거나 긴 리치의 공구는 훨씬 낮은 속도로 운전됩니다.
| 피삭재 | 고속도강 / 고속도강-코발트 | 코팅 없는 초경 | 코팅 초경 (TiAlN, AlCrN…) |
|---|---|---|---|
| 알루미늄 합금 (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| 연강 / 저탄소강 (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| 합금강 & 공구강 (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| 스테인리스강 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| 주철 | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| 황동 / 청동 | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| 티타늄 Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| 플라스틱 (아세탈, ABS, 나일론, PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | 코팅이 거의 필요 없음; 광택 코팅 없는 공구 선호 |
| 피삭재 | 고속도강 | 초경 (코팅 또는 코팅 없음) |
|---|---|---|
| 알루미늄 합금 | 0.05–0.10 mm/tooth (0.002–0.004 인치) | 0.08–0.15 mm/tooth (0.003–0.006 인치) |
| 연강 / 저탄소강 | 0.03–0.06 mm/tooth (0.001–0.0025 인치) | 0.05–0.10 mm/tooth (0.002–0.004 인치) |
| 합금강 & 공구강 | 0.025–0.05 mm/tooth (0.001–0.002 인치) | 0.04–0.08 mm/tooth (0.0015–0.003 인치) |
| 스테인리스 304 / 316 | 0.025–0.05 mm/tooth (0.001–0.002 인치) | 0.04–0.08 mm/tooth (0.0015–0.003 인치) |
| 주철 | 0.04–0.08 mm/tooth (0.0015–0.003 인치) | 0.06–0.12 mm/tooth (0.0025–0.005 인치) |
| 황동 / 청동 | 0.05–0.10 mm/tooth (0.002–0.004 인치) | 0.08–0.15 mm/tooth (0.003–0.006 인치) |
| 티타늄 Ti-6Al-4V | 0.02–0.04 mm/tooth (0.0008–0.0015 인치) | 0.04–0.08 mm/tooth (0.0015–0.003 인치) |
| 플라스틱 | 0.05–0.12 mm/tooth (0.002–0.005 인치) | 0.08–0.20 mm/tooth (0.003–0.008 인치) |
이 범위를 사용하는 방법
- 칩 로드는 절삭공구 지름에 따라 달라집니다. 위의 \(f_z\) 표는 10–12 mm 절삭공구용으로 작성되었습니다. 대략적인 가이드로서, 2–3 mm 절삭공구는 대략 이 값의 1/3을 사용하고 (보통 0.01–0.03 mm/tooth), 6 mm 절삭공구는 약 1/2~2/3을 사용하며, 20 mm 이상의 절삭공구는 1.5–2배를 사용합니다. 작은 엔드 밀을 큰 공구용 칩 로드로 급진시키면 단순히 부러집니다.
- 속도 범위의 낮은 끝에서 시작하십시오 긴 리치 공구, 깊은 포켓, 약한 고정, 낮은 전력 또는 벨트 구동 주축, 수동 기계의 경우; 견고한 설치, 짧은 공구 및 신뢰할 수 있는 냉각액 또는 에어 블래스트를 사용할 때만 높은 끝으로 이동하십시오.
- 속도는 공구를 죽이고, 급진량은 칩을 만듭니다. 공구가 타거나 빠르게 마모되면 \(V_c\)를 먼저 줄이십시오. 칩이 먼지 같고 공구가 칩을 자르는 대신 문지르고 있으면 \(f_z\)를 증가시키십시오.
- 절삭 깊이는 RPM 공식에 포함되지 않지만 위의 범위가 견딜 수 있는 것을 제한합니다. 풀 슬롯 절삭 (방사 접촉 \(a_e = D\))은 일반적으로 가벼운 측면 절삭 패스에 비해 \(f_z\)를 30–50% 줄여야 합니다.
- 알루미늄과 플라스틱은 속도뿐 아니라 칩 배출이 필요합니다. 칩이 빠져나갈 수 있도록 2–3개의 플루트를 사용하십시오; 높은 급진량에서 부드러운 재료에 4개 이상의 플루트를 사용하면 플루트에 칩이 끼고 칩이 절삭공구에 용접됩니다.
이는 특정 공구, 기계 또는 안전 규정을 위한 사양이 아닌 일반적인 기계 가공 지침입니다. 절삭하기 전에 공구 제조사의 데이터 및 기계의 전력과 강성 한계를 확인하십시오.
주요 용어 및 변수
- 절삭 속도, \(V_c\) (m/min; SFM = 분당 표면 피트)
- 절삭 가장자리가 피삭재를 통과하는 접선 속도 — 절삭공구 외주의 한 점의 속도입니다. 이는 재료 기반 수치입니다: 절삭공구/피삭재 쌍과 냉각액에 의해 결정되며, 기계에 의해 결정되지 않습니다. \(V_c = \pi D n / 1000\) (미터 법).
- 주축 속도, \(n\) (RPM, 회전/분)
- 주축이 회전하는 속도입니다. 이는 \(V_c\) 및 \(D\)에서 파생된 출력값이며, 기계에 의해 제한됩니다: 이 계산기는 \(n = \min(1000 V_c / \pi D,\ n_{\max})\)를 적용하므로, 6000 RPM 니 밀의 작은 절삭공구는 불가능한 20000 RPM이 아닌 기계 한계를 반환합니다.
- 절삭공구 지름, \(D\) (mm; 인치)
- 공구의 절삭 부분의 공칭 외부 지름 — 손잡이가 아닙니다. 인덱싱 가능 페이스 밀의 경우 삽입 절삭 원 지름이며, 일반적으로 바디 지름보다 깁니다.
- 유효 절삭 지름, \(D_{\mathrm{eff}}\) (mm; 인치)
- 공칭 지름 전체가 작업물과 접촉하지 않을 때 절삭에 실제로 접촉하는 지름입니다. 얕은 축 절삭 깊이 \(a_p\)에서 볼 노즈 절삭공구의 경우 중요합니다: \(a_p < D/2\)일 때,
RPM 공식에서 \(D\) 대신 \(D_{\mathrm{eff}}\)를 사용하면 볼 노즈가 훨씬 느리게 회전합니다 — 작은 접촉 반경에서의 실제 표면 속도가 낮아지고, 공구가 절삭하는 대신 문지릅니다. \(a_p = 0.5\) mm인 10 mm 볼 노즈의 경우, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm이며, 공칭값의 절반 미만입니다.
- 플루트 / 이빨 개수, \(z\) (무차원)
- 한 회전당 작업물을 지나는 절삭 가장자리의 개수입니다. 일반적: 알루미늄과 플라스틱은 2–3개 (칩 공간), 일반 강철은 4개, 마무리 및 고급진량 강철 작업은 5–8개 이상. 플루트 개수는 급진량에 직접 영향을 미치며 절삭 속도에는 영향을 미치지 않습니다.
- 이빨당 급진량 / 칩 로드, \(f_z\) (mm/tooth; 인치/tooth)
- 각 개별 이빨이 회전당 제거하는 재료의 두께 — 각 가장자리가 얼마나 열심히 작동하는지의 실제 척도입니다. 너무 낮으면 문지름, 열 및 빠른 가장자리 마모가 발생합니다; 너무 높으면 칩핑 또는 공구 파손이 발생합니다.
- 회전당 급진량, \(f_n\) (mm/rev; IPR)
- 테이블이 한 주축 회전에서 전진하는 거리: \(f_n = z \cdot f_z\). 같은 작업에서 플루트 개수가 다른 공구를 비교할 때 유용합니다.
- 테이블 급진량 (공급 속도), \(v_f\) (mm/min; IPM)
- G-코드의 F 단어로 프로그래밍되는 선형 속도입니다. 이 계산기의 두 번째 출력입니다: \(v_f = n \cdot z \cdot f_z\). \(n\)에 따라 달라지기 때문에 RPM 한계를 급진량 계산 전에 적용해야 하며, 그렇지 않으면 칩 로드가 의도된 것보다 훨씬 높을 것입니다.
- 방사 절삭 깊이, \(a_e\) — "스텝오버" 또는 WOC라고도 함 (mm; 인치)
- 절삭공구가 재료에 옆으로 얼마나 깊이 접촉하는지, 급진 방향에 수직으로 측정됩니다. \(a_e = D\)는 풀 슬롯입니다; \(a_e = 0.05D\)는 가벼운 마무리 또는 트로코이드 패스입니다.
- 축 절삭 깊이, \(a_p\) — DOC라고도 함 (mm; 인치)
- 절삭공구가 축을 따라 얼마나 깊이 접촉하는지, 공구 축에 평행하게 측정됩니다. \(a_e\) 및 \(a_p\)는 재료 제거율을 설정합니다: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), 따라서 주축 전력 및 절삭 힘입니다.
- 칩 박형화 (방사)
- 방사 접촉이 지름의 절반 미만일 때 (\(a_e < D/2\)), 각 이빨의 접촉 호는 짧고 이빨이 자르는 최대 칩은 프로그래밍된 \(f_z\)보다 얇습니다:
가벼운 방사 패스에서 의도된 칩 두께를 복원하려면, 프로그래밍된 이빨당 급진량이 역 계수만큼 증가합니다:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$예: 12 mm 절삭공구에서 \(a_e = 1.2\) mm (10% 스텝오버)는 \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\)의 계수를 제공하므로, 0.05 mm/tooth는 약 0.083 mm/tooth로 프로그래밍됩니다. 칩 박형화를 무시하는 것이 가벼운 스텝오버 패스가 종종 더 무거운 패스보다 공구를 더 빠르게 마모시키는 이유입니다 — 가장자리가 칩을 형성하는 대신 문지르고 열을 생성합니다.
- 클라이밍 대 기존 선삭
- 클라이밍 밀링 (절삭 위치에서 절삭공구 회전과 급진 방향이 같은 경우)은 각 칩을 두껍게 시작하고 얇게 끝냅니다; 견고한, 백래시가 없는 기계에서 더 나은 마무리와 공구 수명을 제공합니다. 기존 밀링은 느슨한 리드스크류가 있는 기계에서 더 안전합니다. 둘 다 RPM 계산을 변경하지 않지만, 클라이밍 밀링은 일반적으로 \(f_z\) 범위의 상한을 허용합니다.
자주 묻는 질문
지름은 어떤 값을 넣어야 하나요? 실제로 절삭에 참여하는 유효 절삭 지름을 넣습니다. 평엔드밀이라면 공칭 지름 그대로지만, 볼엔드밀로 얕게 절삭할 때는 절입 깊이에서의 유효 지름이 더 작아지므로 회전수를 그만큼 높여 잡아야 합니다.
계산된 RPM이 말도 안 되게 높게 나옵니다. 소경 공구일수록 요구 회전수가 급격히 올라갑니다. 지름 3 mm 공구를 100 m/min으로 쓰려면 10,000 RPM이 넘게 필요합니다. 기계가 그 속도를 낼 수 없다면 날당 이송량을 그에 맞춰 줄이고, 칩이 깨끗하게 생성되기보다 날이 문질러지는(러빙) 현상이 생길 수 있음을 감안하세요.
날당 이송량은 꼭 입력해야 하나요? 아닙니다. 주축 회전수와 원주 절삭속도만 알고 싶다면 0으로 두면 되고, 이송 관련 항목만 0으로 표시됩니다.