À quoi sert ce calculateur
Tous les catalogues d'outils coupants indiquent une vitesse de coupe (Vc, vitesse tangentielle en périphérie de l'outil) recommandée pour un couple outil/matière donné — par exemple 120 m/min pour une fraise carbure dans un acier doux, ou 350 SFM dans le système impérial anglo-saxon. Or une machine, elle, se pilote en tours par minute. Ce calculateur convertit la vitesse de coupe préconisée et le diamètre de votre fraise en vitesse de broche, puis utilise le nombre de dents et l'avance par dent pour en déduire l'avance de table. Il fonctionne en unités métriques (mm, m/min) comme en unités impériales (pouce, SFM). Les relations sont purement physiques : elles s'appliquent à n'importe quelle machine, sous n'importe quelle latitude.
La formule expliquée
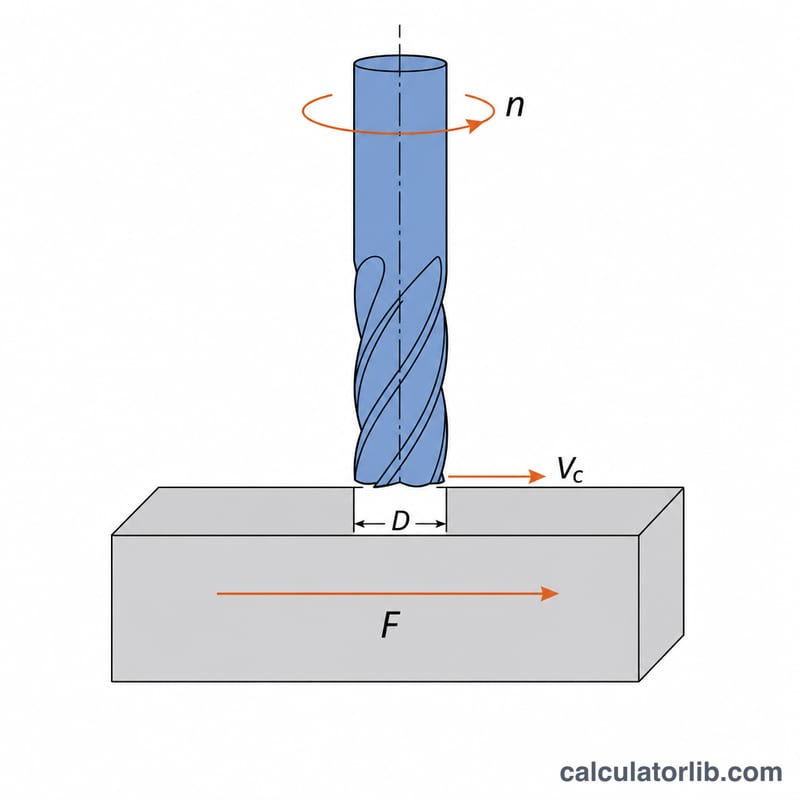
À chaque tour, l'arête de coupe parcourt une circonférence \(\pi D\) : la vitesse de coupe vaut donc la circonférence multipliée par la fréquence de rotation. En isolant le régime de broche, on obtient :
$$n = \frac{1000 \times v_c}{\pi \times D}$$où \(n\) = vitesse de broche en tr/min, \(v_c\) = vitesse de coupe en m/min, \(D\) = diamètre de la fraise en mm, le facteur 1000 assurant la conversion des mètres en millimètres. En unités impériales, la constante devient 12 (pouces par pied) : \(n = 12\,\text{SFM} / (\pi D_{in})\). L'avance de table découle ensuite de l'avance par dent \(f_z\) et du nombre de dents \(z\) :
$$v_f = n \times z \times f_z$$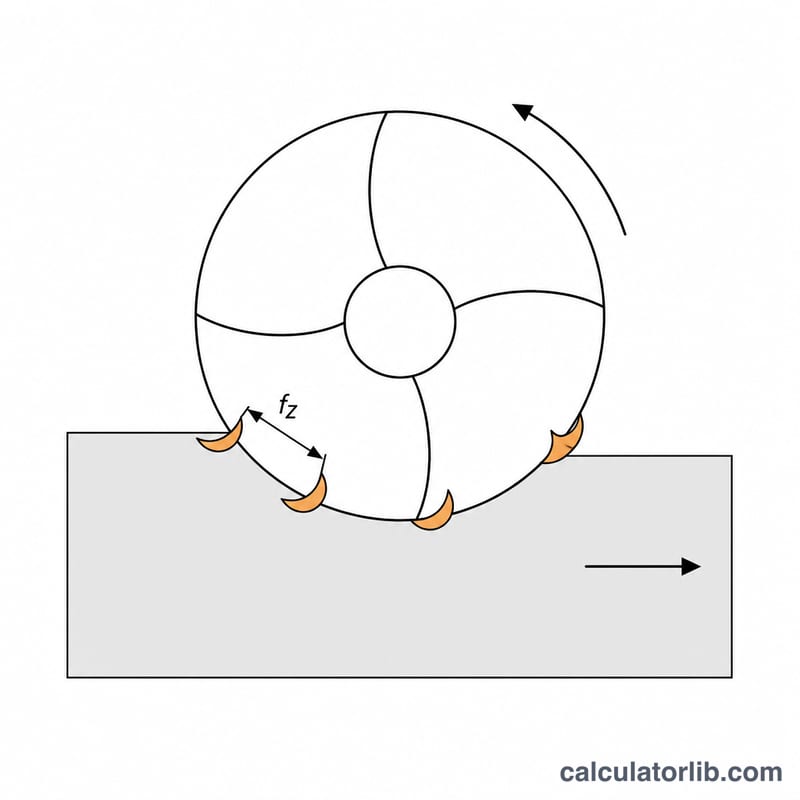
Exemple chiffré
Soit une fraise carbure de 12 mm à quatre dents, préconisée à 120 m/min, avec une avance de 0,05 mm par dent :
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{tr/min}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$Si votre machine plafonne en dessous de ce régime, le calculateur bride la broche à la limite saisie et affiche la vitesse de coupe réellement obtenue — c'est elle qui conditionne la durée de vie de l'outil et l'état de surface.
Référence de vitesse de coupe et charge de copeau par matériau et outil
Les deux nombres dont ce calculateur a besoin de vous sont la vitesse de coupe \(V_c\) (vitesse en surface de la périphérie de la fraise) et l'avance par dent \(f_z\) (charge de copeau). Le tableau ci-dessous fournit des points de départ conservateurs et polyvalents pour les fraises à bout rond en conditions sèches à noyées. Elles ne proviennent d'aucune norme nationale — les groupes de grade de carbure sont décrits en utilisant le système de lettres ISO 513 (N pour non-ferreux, P pour acier, M pour inoxydable, K pour fonte, S pour alliages résistant à la chaleur) purement comme convention de dénomination. Comparez toujours contre la fiche de données de l'outil spécifique que vous tenez ; une fraise moderne haute performance peut fonctionner à deux à trois fois ces vitesses, et un outil usé ou à long allongement considérablement moins.
| Matériau de la pièce | HSS / HSS-Co | Carbure non revêtu | Carbure revêtu (TiAlN, AlCrN…) |
|---|---|---|---|
| Alliages d'aluminium (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| Acier doux / faible teneur en carbone (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| Acier allié et acier à outils (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| Acier inoxydable 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| Fonte grise | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| Laiton / bronze | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| Titane Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| Plastiques (acétal, ABS, nylon, PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | revêtement rarement nécessaire ; non revêtu poli préféré |
| Matériau de la pièce | HSS | Carbure (revêtu ou non revêtu) |
|---|---|---|
| Alliages d'aluminium | 0.05–0.10 mm/dent (0.002–0.004 po) | 0.08–0.15 mm/dent (0.003–0.006 po) |
| Acier doux / faible teneur en carbone | 0.03–0.06 mm/dent (0.001–0.0025 po) | 0.05–0.10 mm/dent (0.002–0.004 po) |
| Acier allié et acier à outils | 0.025–0.05 mm/dent (0.001–0.002 po) | 0.04–0.08 mm/dent (0.0015–0.003 po) |
| Inoxydable 304 / 316 | 0.025–0.05 mm/dent (0.001–0.002 po) | 0.04–0.08 mm/dent (0.0015–0.003 po) |
| Fonte grise | 0.04–0.08 mm/dent (0.0015–0.003 po) | 0.06–0.12 mm/dent (0.0025–0.005 po) |
| Laiton / bronze | 0.05–0.10 mm/dent (0.002–0.004 po) | 0.08–0.15 mm/dent (0.003–0.006 po) |
| Titane Ti-6Al-4V | 0.02–0.04 mm/dent (0.0008–0.0015 po) | 0.04–0.08 mm/dent (0.0015–0.003 po) |
| Plastiques | 0.05–0.12 mm/dent (0.002–0.005 po) | 0.08–0.20 mm/dent (0.003–0.008 po) |
Comment utiliser ces plages
- La charge de copeau varie selon le diamètre de la fraise. Le tableau \(f_z\) ci-dessus est écrit pour une fraise de 10–12 mm. À titre indicatif, une fraise de 2–3 mm prend environ un tiers de ces valeurs (souvent 0.01–0.03 mm/dent), une fraise de 6 mm environ la moitié à deux tiers, et une fraise de 20 mm ou plus 1.5–2 fois. Une petite fraise alimentée avec une charge de copeau de fraise large se casse simplement.
- Commencez à l'extrémité inférieure de la plage de vitesse pour les outils à long allongement, les poches profondes, le maintien faible, les broches basse puissance ou entraînées par courroie, et les machines manuelles ; passez à l'extrémité supérieure uniquement avec des configurations rigides, des outils courts et un liquide de refroidissement fiable ou un soufflage à air.
- La vitesse tue les outils, l'avance produit des copeaux. Si l'outil brûle ou s'use rapidement, réduisez d'abord \(V_c\). Si les copeaux sont poussiéreux et que l'outil frotte plutôt que de couper, augmentez \(f_z\).
- La profondeur de passe n'est pas dans la formule RPM mais limite ce que les plages ci-dessus survivront. Les passes de rainure complète (engagement radial \(a_e = D\)) nécessitent généralement une réduction de \(f_z\) de 30–50 % par rapport à une passe de fraisage latéral léger.
- L'aluminium et les plastiques ont besoin d'évacuation des copeaux, pas seulement de vitesse. Utilisez 2–3 lèvres pour que les copeaux puissent s'échapper ; 4+ lèvres dans un matériau mou à haute avance vont entasser les lèvres et souder les copeaux à la fraise.
Ce sont des directives générales d'usinage, pas une spécification pour un outil, une machine ou un code de sécurité particulier. Vérifiez par rapport aux données du fabricant de votre outil et aux limites de puissance et de rigidité de votre machine avant de couper.
Termes clés et variables
- Vitesse de coupe, \(V_c\) (m/min ; SFM = pieds de surface par minute)
- La vitesse tangentielle à laquelle le bord tranchant traverse la pièce — la vitesse d'un point sur la circonférence extérieure de la fraise. C'est le nombre piloté par le matériau : il est défini par la paire matériau de pièce/outil et le liquide de refroidissement, pas par la machine. \(V_c = \pi D n / 1000\) en métrique.
- Vitesse de broche, \(n\) (RPM, tr/min)
- À quelle vitesse la broche tourne. C'est une sortie, dérivée de \(V_c\) et \(D\), et est plafonnée par la machine : ce calculateur applique \(n = \min(1000 V_c / \pi D,\ n_{\max})\), donc une petite fraise sur une fraiseuse à genouillère de 6000 RPM renvoie la limite de la machine plutôt qu'une impossible 20000 RPM.
- Diamètre de la fraise, \(D\) (mm ; po)
- Le diamètre extérieur nominal de la partie coupante de l'outil — pas la queue. Pour une fraise à face indexable, c'est le diamètre du cercle de coupe de l'insert, qui est généralement plus grand que le diamètre du corps.
- Diamètre de coupe effectif, \(D_{\mathrm{eff}}\) (mm ; po)
- Le diamètre réellement engagé dans la coupe lorsque le diamètre nominal complet ne touche pas la pièce. Critique pour les fraises à bout sphérique à faible profondeur axiale \(a_p\) : pour \(a_p < D/2\),
L'utilisation de \(D\) au lieu de \(D_{\mathrm{eff}}\) dans la formule RPM fait tourner un bout sphérique beaucoup trop lentement — la vitesse de surface réelle au petit rayon engagé s'effondre, et l'outil frotte au lieu de couper. Pour un bout sphérique de 10 mm à \(a_p = 0.5\) mm, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm, moins de la moitié du nominal.
- Nombre de lèvres / dents, \(z\) (sans dimension)
- Combien de bords tranchants traversent le travail par révolution. Typique : 2–3 pour l'aluminium et les plastiques (espace pour copeaux), 4 pour l'acier général, 5–8+ pour les travaux de finition et d'acier à haute avance. Le nombre de lèvres affecte directement la vitesse d'avance et n'affecte pas du tout la vitesse de coupe.
- Avance par dent / charge de copeau, \(f_z\) (mm/dent ; po/dent)
- L'épaisseur du matériau que chaque dent individuelle enlève par révolution — la vraie mesure de l'effort de chaque bord. Trop faible provoque le frottement, la chaleur et l'usure rapide du bord ; trop élevé provoque l'ébréchage ou la rupture de l'outil.
- Avance par révolution, \(f_n\) (mm/tr ; IPR)
- La distance parcourue par la table en une révolution de broche : \(f_n = z \cdot f_z\). Utile pour comparer les outils avec différents nombres de lèvres sur le même travail.
- Vitesse d'avance de la table, \(v_f\) (mm/min ; IPM)
- La vitesse linéaire programmée comme mot F en G-code. C'est la deuxième sortie de ce calculateur : \(v_f = n \cdot z \cdot f_z\). Parce qu'elle dépend de \(n\), tout plafond RPM doit être appliqué avant le calcul de l'avance, sinon la charge de copeau sera bien supérieure à celle prévue.
- Profondeur radiale de passe, \(a_e\) — aussi « décalage latéral » ou largeur de coupe (mm ; po)
- La distance à laquelle la fraise est engagée latéralement dans le matériau, mesurée perpendiculairement à la direction d'avance. \(a_e = D\) est une rainure complète ; \(a_e = 0.05D\) est une passe de finition légère ou trochoïdale.
- Profondeur axiale de passe, \(a_p\) — aussi profondeur de passe (DOC) (mm ; po)
- À quelle profondeur la fraise est engagée selon son axe, mesurée parallèlement à l'axe de l'outil. Ensemble, \(a_e\) et \(a_p\) définissent le taux d'enlèvement de matière : \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), et donc la puissance de la broche et les efforts de coupe.
- Amincissement des copeaux (radial)
- Lorsque l'engagement radial est inférieur à la moitié du diamètre (\(a_e < D/2\)), l'arc de contact de chaque dent est court et le copeau maximum qu'elle coupe est plus mince que le \(f_z\) programmé :
Pour restaurer l'épaisseur de copeau prévue sur une passe radiale légère, l'avance par dent programmée est augmentée par le facteur inverse :
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$Exemple : une fraise de 12 mm à \(a_e = 1.2\) mm (10 % décalage latéral) donne un facteur de \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\), donc 0.05 mm/dent serait programmée à environ 0.083 mm/dent. Ignorer l'amincissement des copeaux est la raison pour laquelle les passes à décalage léger usent souvent les outils plus rapidement que les plus lourdes — le bord frotte et génère de la chaleur au lieu de former un copeau.
- Fraisage en avalant vs fraisage en opposition
- Le fraisage en avalant (rotation de la fraise et avance dans la même direction au point de contact) commence chaque copeau épais et se termine mince ; il donne une meilleure finition et une meilleure durée de vie de l'outil sur les machines rigides et sans jeu. Le fraisage en opposition est plus sûr sur les machines avec des vis mères lâches. Aucun des deux ne change le calcul RPM, mais le fraisage en avalant tolère généralement l'extrémité supérieure des plages \(f_z\).
Questions fréquentes
Quel diamètre dois-je saisir ? Le diamètre de coupe effectif. Pour une fraise deux tailles classique, il s'agit du diamètre nominal ; pour une fraise hémisphérique travaillant à faible profondeur de passe, le diamètre effectif au niveau de la passe est plus petit, ce qui impose un régime de rotation plus élevé.
Pourquoi mon régime calculé est-il irréaliste ? Les petites fraises exigent des vitesses de broche très élevées. Un outil de 3 mm à 100 m/min réclame plus de 10 000 tr/min ; si la machine ne peut pas les atteindre, réduisez l'avance par dent en conséquence et attendez-vous à un phénomène de talonnage plutôt qu'à une formation de copeau franche.
L'avance par dent est-elle obligatoire ? Non. Laissez-la à zéro si vous ne cherchez que la vitesse de broche et la vitesse de coupe : les lignes relatives à l'avance afficheront simplement zéro.