這個計算器能做什麼
每一本刀具型錄都會針對「刀具材質 × 工件材質」列出建議的切削速度(也就是切線速度、周速),例如鎢鋼端銑刀切削低碳鋼時建議 120 m/min,英制型錄則寫成 350 SFM。問題是,工具機上能下的指令是「每分鐘轉數」。這個計算器會把型錄上的建議周速搭配你手上的銑刀直徑,換算成主軸轉速,再依刃數與每刃進給量算出工作台進給率。公制(mm、m/min)與英制(inch、SFM)都能用,而且計算完全來自物理關係,不受機台廠牌或所在國家影響,任何一台銑床或加工中心機都適用。
公式怎麼來的
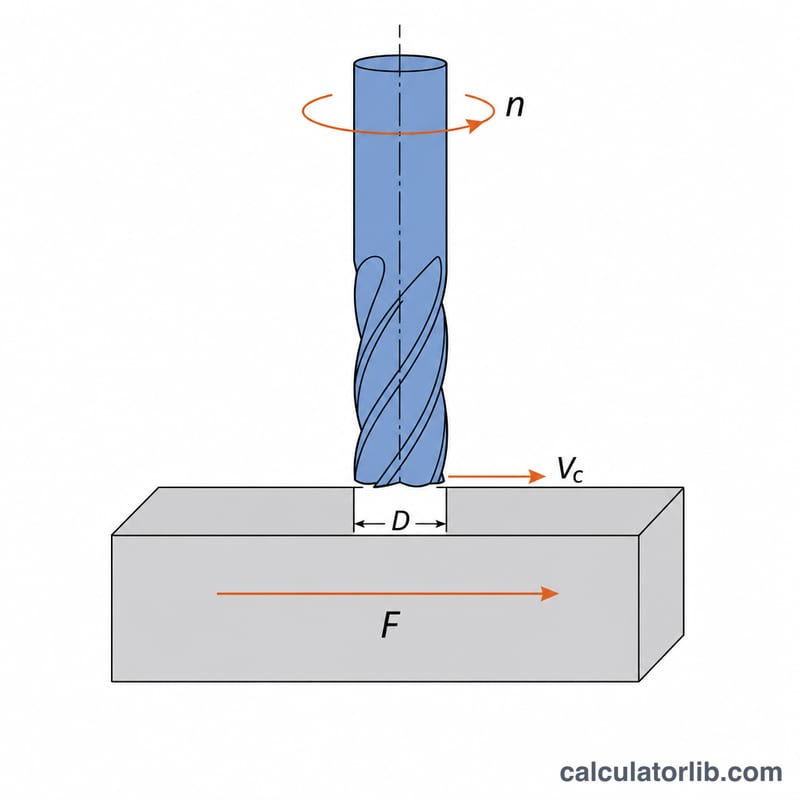
刀刃每轉一圈會走過一個圓周 \(\pi D\),所以切線速度就是圓周長乘以轉速。反解轉速可得:
$$n = \frac{1000 \times v_c}{\pi \times D}$$其中 \(n\) 為主軸轉速(RPM),\(v_c\) 為切削速度(m/min),\(D\) 為銑刀直徑(mm),式中的 1000 是把公尺換算成公釐。若採用英制,常數改為 12(1 呎 = 12 吋):\(n = 12\,\text{SFM} / (\pi D_{in})\)。得到轉速後,再由每刃進給量 \(f_z\) 與刃數 \(z\) 求出進給率:
$$v_f = n \times z \times f_z$$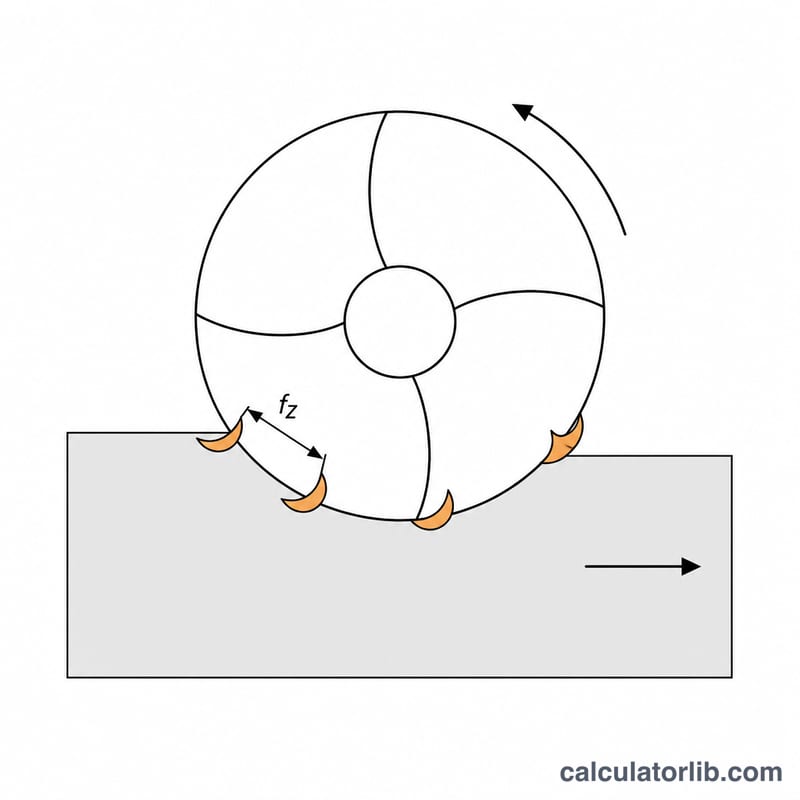
實例試算
一把 12 mm 四刃鎢鋼端銑刀,型錄建議 120 m/min,每刃進給 0.05 mm:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$如果你的機台最高轉速達不到這個數字,計算器會把主軸轉速壓在機台上限,並回推你實際能得到的切線速度——刀具壽命與表面粗糙度看的正是這個實際周速,而不是型錄上的理想值。
切削速度和按材料及刀具的芯片负荷参考
此計算器需要的兩個數字是切削速度 \(V_c\)(銑刀周邊的表面速度)和每齒進給 \(f_z\)(芯片負荷)。下表為乾切至充分冷卻條件下實心銑刀的保守、通用起始點。這些數據並非來自任何國家標準——碳化物等級組使用ISO 513字母系統描述(N表示有色金屬,P表示鋼,M表示不銹鋼,K表示鑄鐵,S表示耐熱合金),純粹作為命名規範。始終與你手中具體刀具的數據表進行對比;現代高性能銑刀可能以這些速度的二到三倍運行,而磨損或長伸型刀具則應大幅降低。
| 工件材料 | 高速鋼 / 高速鋼鈷 | 未塗層碳化物 | 塗層碳化物(TiAlN、AlCrN…) |
|---|---|---|---|
| 鋁合金(6061、7075) | 70–150 m/min(230–490 SFM) | 200–500 m/min(660–1640 SFM) | 300–800 m/min(980–2620 SFM) |
| 軟鋼 / 低碳鋼(1018、S235) | 20–35 m/min(65–115 SFM) | 60–120 m/min(200–390 SFM) | 120–200 m/min(390–660 SFM) |
| 合金鋼及工具鋼(4140、~30 HRC) | 12–20 m/min(40–65 SFM) | 40–80 m/min(130–260 SFM) | 80–150 m/min(260–490 SFM) |
| 不銹鋼 304 / 316 | 12–20 m/min(40–65 SFM) | 40–70 m/min(130–230 SFM) | 70–120 m/min(230–390 SFM) |
| 灰鑄鐵 | 18–30 m/min(60–100 SFM) | 50–100 m/min(165–330 SFM) | 100–180 m/min(330–590 SFM) |
| 黃銅 / 青銅 | 45–90 m/min(150–300 SFM) | 120–250 m/min(390–820 SFM) | 150–300 m/min(490–980 SFM) |
| 鈦合金 Ti-6Al-4V | 8–12 m/min(26–40 SFM) | 20–40 m/min(65–130 SFM) | 30–60 m/min(100–200 SFM) |
| 塑膠(聚甲醛、ABS、尼龍、聚碳酸酯) | 100–250 m/min(330–820 SFM) | 200–600 m/min(660–1970 SFM) | 很少需要塗層;建議拋光未塗層 |
| 工件材料 | 高速鋼 | 碳化物(塗層或未塗層) |
|---|---|---|
| 鋁合金 | 0.05–0.10 mm/tooth(0.002–0.004 in) | 0.08–0.15 mm/tooth(0.003–0.006 in) |
| 軟鋼 / 低碳鋼 | 0.03–0.06 mm/tooth(0.001–0.0025 in) | 0.05–0.10 mm/tooth(0.002–0.004 in) |
| 合金鋼及工具鋼 | 0.025–0.05 mm/tooth(0.001–0.002 in) | 0.04–0.08 mm/tooth(0.0015–0.003 in) |
| 不銹鋼 304 / 316 | 0.025–0.05 mm/tooth(0.001–0.002 in) | 0.04–0.08 mm/tooth(0.0015–0.003 in) |
| 灰鑄鐵 | 0.04–0.08 mm/tooth(0.0015–0.003 in) | 0.06–0.12 mm/tooth(0.0025–0.005 in) |
| 黃銅 / 青銅 | 0.05–0.10 mm/tooth(0.002–0.004 in) | 0.08–0.15 mm/tooth(0.003–0.006 in) |
| 鈦合金 Ti-6Al-4V | 0.02–0.04 mm/tooth(0.0008–0.0015 in) | 0.04–0.08 mm/tooth(0.0015–0.003 in) |
| 塑膠 | 0.05–0.12 mm/tooth(0.002–0.005 in) | 0.08–0.20 mm/tooth(0.003–0.008 in) |
如何使用這些範圍
- 芯片負荷隨銑刀直徑變化。上述 \(f_z\) 表是為 10–12 mm 銑刀編寫的。粗略指導:2–3 mm 銑刀約採用這些值的三分之一(通常 0.01–0.03 mm/tooth),6 mm 銑刀約為二分之一至三分之二,20 mm 或更大銑刀為 1.5–2 倍。小銑刀以大銑刀芯片負荷進給會直接折斷。
- 對於長伸工具、深型腔、弱固定、低功率或皮帶驅動主軸以及手動機床,應從速度範圍的低端開始;只有在使用剛性強的裝置、短工具和可靠冷卻或噴氣時,才應向高端調整。
- 速度破壞刀具,進給製造芯片。如果刀具燒損或磨損快速,首先降低 \(V_c\)。如果芯片呈粉塵狀且刀具在摩擦而非切削,則增加 \(f_z\)。
- 切削深度不在RPM公式中,但限制上述範圍能承受的程度。整個槽銑削(徑向參與度 \(a_e = D\))通常需要將 \(f_z\) 降低 30–50%,相比輕側銑削。
- 鋁和塑膠需要芯片排除,不僅僅是速度。使用 2–3 個刀齒以便芯片能清除;在軟材料中高進給時 4+ 個刀齒會堆積刀齒並將芯片焊接到銑刀上。
這些是通用機加工指南,不是任何特定刀具、機床或安全代碼的規範。在切削前,請根據你的刀具製造商數據以及你的機床功率和剛性限制進行驗證。
關鍵術語和變數
- 切削速度、\(V_c\)(m/min;SFM = 每分鐘表面英尺)
- 切削邊緣通過工件的切線速度——銑刀外圓周上一點的速度。這是材料驅動的數字:由工件/刀具材料對和冷卻液設定,不由機床設定。\(V_c = \pi D n / 1000\)(公制)。
- 主軸轉速、\(n\)(RPM、轉/分鐘)
- 主軸轉動的速度。它是一個輸出,由 \(V_c\) 和 \(D\) 推導而來,由機床限制:此計算器應用 \(n = \min(1000 V_c / \pi D,\ n_{\max})\),所以小銑刀在 6000 RPM 膝式銑床上返回機床限制而不是不可能的 20000 RPM。
- 銑刀直徑、\(D\)(mm;in)
- 刀具切削部分的標稱外徑——不是刀杆。對於可轉位面銑刀,它是插片切削圓直徑,通常大於本體直徑。
- 有效切削直徑、\(D_{\mathrm{eff}}\)(mm;in)
- 當完整標稱直徑未接觸工件時,實際參與切削的直徑。對於球頭刀在淺軸向深度 \(a_p\) 時至關重要:對於 \(a_p < D/2\),
在RPM公式中使用 \(D\) 而非 \(D_{\mathrm{eff}}\) 會導致球頭刀運行速度遠低於預期——小參與半徑處的實際表面速度崩潰,刀具摩擦而非切削。對於 \(a_p = 0.5\) mm 的 10 mm 球頭刀,\(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm,不到標稱值的一半。
- 刀齒數量、\(z\)(無量綱)
- 每轉通過工件的切削刃數。典型值:鋁和塑膠 2–3 個(芯片空間),通用鋼 4 個,精加工和高進給鋼加工 5–8+ 個。刀齒數直接影響進給速率,不影響切削速度。
- 每齒進給 / 芯片負荷、\(f_z\)(mm/tooth;in/tooth)
- 每轉每個單獨刀齒去除的材料厚度——真實衡量每個切邊工作難度的指標。過低會導致摩擦、熱量和快速刀刃磨損;過高會導致刀具缺角或折斷。
- 每轉進給、\(f_n\)(mm/rev;IPR)
- 工作台在一個主軸轉速內前進的距離:\(f_n = z \cdot f_z\)。用於比較同一工作中刀齒數不同的刀具。
- 工作台進給速率、\(v_f\)(mm/min;IPM)
- 在G代碼中編程為F字的線性速度。它是此計算器的第二輸出:\(v_f = n \cdot z \cdot f_z\)。因為它取決於 \(n\),必須在計算進給之前應用任何RPM限制,否則芯片負荷將遠高於預期。
- 徑向切削深度、\(a_e\)——也稱「步進」或WOC(mm;in)
- 銑刀側向參與材料的距離,垂直於進給方向測量。\(a_e = D\) 是整個槽;\(a_e = 0.05D\) 是輕精加工或擺線通道。
- 軸向切削深度、\(a_p\)——也稱DOC(mm;in)
- 銑刀沿其軸線參與的深度,平行於刀具軸線測量。\(a_e\) 和 \(a_p\) 一起設定材料去除率:\(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\),因此設定主軸功率和切削力。
- 芯片變薄(徑向)
- 當徑向參與小於直徑的一半(\(a_e < D/2\))時,每個刀齒的接觸弧很短,它切出的最大芯片比編程的 \(f_z\) 更薄:
要在輕徑向通道上恢復預期的芯片厚度,編程的每齒進給會按逆因子增加:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$示例:12 mm 銑刀在 \(a_e = 1.2\) mm(10% 步進)給出因子 \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\),所以 0.05 mm/tooth 會編程為約 0.083 mm/tooth。忽視芯片變薄是輕步進通道往往比重步進磨損刀具更快的原因——刀刃摩擦並產生熱量,而非形成芯片。
- 順銑vs順時銑
- 順銑(銑刀旋轉和進給在接觸點以相同方向)每轉開始芯片厚,結束薄;在剛性好、無間隙的機床上可獲得更好的表面光潔度和刀具壽命。順時銑在具有鬆散絲杆的機床上更安全。兩者都不改變RPM計算,但順銑通常容許 \(f_z\) 範圍的上端。
常見問題
直徑要填哪一個? 要填「有效切削直徑」。一般平底端銑刀就是標稱直徑;但球頭銑刀做淺切時,實際參與切削的直徑會比標稱值小,因此轉速必須拉高才能維持相同周速。
為什麼算出來的轉速高到不合理? 小直徑刀具本來就需要極高轉速。3 mm 的刀要跑 100 m/min,轉速得超過 10,000 RPM;機台若達不到,就要等比例把每刃進給量調降,同時要有心理準備:此時刀刃比較接近「摩擦」工件,而非乾淨地捲出切屑。
一定要輸入每刃進給量嗎? 不用。如果你只想知道主軸轉速與切線速度,把它留成 0 即可,進給相關的欄位會直接顯示 0。