Công cụ này làm được gì
Máy tính thời gian gia công giúp bạn ước tính một nguyên công cắt gọt trên máy tiện, máy phay hay máy khoan sẽ chạy hết bao lâu. Công cụ dùng hệ đơn vị mét quen thuộc trong xưởng cơ khí Việt Nam: chiều dài cắt tính bằng milimét, lượng chạy dao tính bằng mm/vòng và tốc độ trục chính tính bằng vòng/phút (RPM). Vì bản chất phép tính chỉ là động học thuần túy nên nó đúng cho mọi máy công cụ, ở bất kỳ xưởng nào trên thế giới.
Giải thích công thức
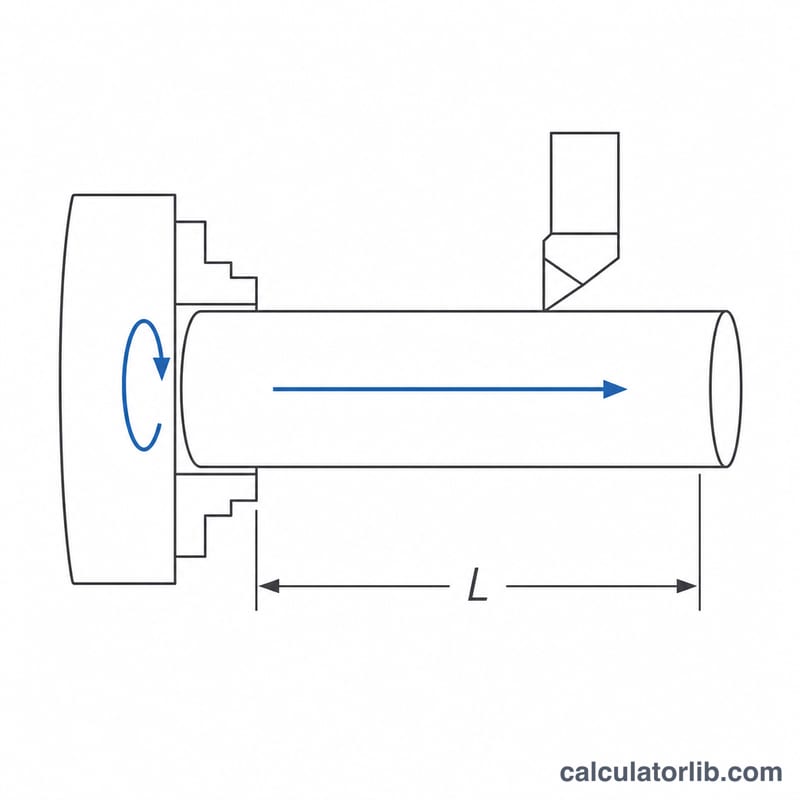
Trước tiên công cụ quy đổi lượng chạy dao trên vòng thành tốc độ chạy dao theo đường thẳng, sau đó lấy quãng đường dao phải đi chia cho tốc độ đó:
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$Trong đó \(L\) = chiều dài cắt tính bằng mm (đã cộng cả đoạn ăn dao vào và chạy vượt ra), \(f\) = lượng chạy dao trên vòng tính bằng mm/vòng, \(N\) = tốc độ trục chính tính bằng RPM, \(n_p\) = số lát cắt, và \(T\) = thời gian cắt tính bằng phút. Lưu ý: thời gian chỉ phụ thuộc vào tích số \(f \times N\) — giảm một nửa lượng chạy dao rồi tăng gấp đôi số vòng quay thì thời gian vẫn y nguyên.
Ví dụ thực tế
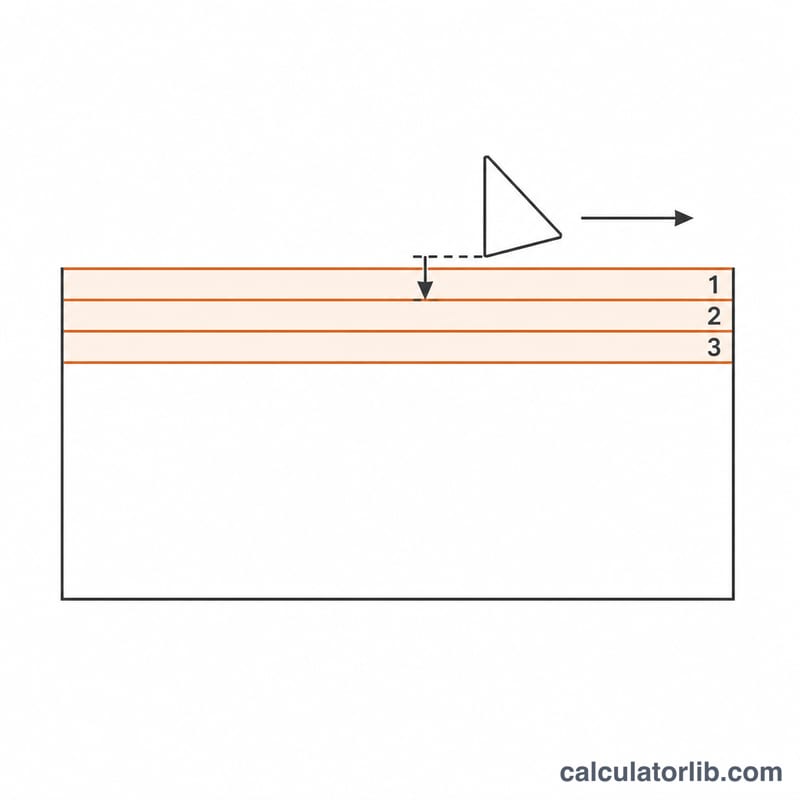
Tiện một trục trên đoạn dài 250 mm ở 800 vòng/phút, lượng chạy dao 0,15 mm/vòng, chia làm 3 lát cắt thô:
$$v_f = 0.15 \times 800 = 120\,\text{mm/phút}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{phút} = 375\,\text{giây}$$Trong suốt đường cắt, trục chính quay \(800 \times 6.25 = 5000\) vòng — con số rất hữu ích khi bạn muốn ước lượng độ mòn của từng lưỡi cắt trên mảnh dao.
Cách sử dụng
Hãy đo toàn bộ hành trình của dao chứ không chỉ chiều dài bề mặt thành phẩm. Với nguyên công phay, cộng thêm khoảng bằng đường kính dao; với tiện, cộng thêm 2–3 mm cho đoạn ăn dao vào và chạy vượt ra, nếu không kết quả sẽ lạc quan hơn thực tế. Nhập giá trị lượng chạy dao lấy từ file post-processor của CAM hoặc từ bảng chế độ cắt của nhà sản xuất dao, chọn số lát cắt cần thiết để đạt chiều sâu yêu cầu, rồi đọc tổng thời gian.
Thời Gian Gia Công Trên Các Kịch Bản Thông Dụng
Tất cả các hàng dưới đây sử dụng cùng mối quan hệ mà máy tính áp dụng, với độ dài tính bằng milimét và tốc độ tiến tính bằng milimét trên mỗi vòng quay (quy ước metric/ISO; các xưởng sử dụng inch nên chuyển đổi trước — xem phần chuyển đổi):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$Độ dài \(L\) là quãng đường di chuyển của dụng cụ, vì vậy nó phải bao gồm tiếp cận và tràn, không chỉ là độ dài của đặc trưng hoàn tất.
| Hoạt Động | L (mm) | f (mm/vòng) | N (RPM) | Lần Cắt \(n_p\) | \(v_f = f \times N\) (mm/phút) | T (phút) | T (giây) |
|---|---|---|---|---|---|---|---|
| Tiện, thép carbon trung bình (phơi sơ) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| Tiện, nhôm (lần hoàn tất đơn lẻ) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| Khoan, lỗ xuyên | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| Phay mặt, lần phay cắt ngang | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
Kiểm tra đã hoàn tất hàng đầu tiên, với mỗi phép thay thế được hiển thị:
$$v_f = 0.15\ \text{mm/vòng} \times 800\ \text{vòng/phút} = 120\ \text{mm/phút}$$$$T = \frac{250\ \text{mm} \times 3}{120\ \text{mm/phút}} = \frac{750}{120} = 6.25\ \text{phút} = 6.25 \times 60 = 375\ \text{giây}$$Hai nhận xét sau đây xuất phát từ bảng. Thứ nhất, tăng gấp đôi tốc độ tiến và tăng gấp đôi tốc độ trục (hàng 1 → hàng 2) làm giảm thời gian xuống một phần tư trên mỗi lần cắt — tốc độ tiến, không chỉ tốc độ trục, đặt lịch biểu. Thứ hai, hàng phay sử dụng \(f\) là tốc độ tiến trên mỗi vòng quay; với một dụng cụ cắt 4 răng, giá trị 0.50 mm/vòng giống như \(f_z = 0.125\) mm/răng. Giá trị tốc độ tiến ở đây là các kết hợp minh họa, không phải khuyến cáo — luôn lấy tốc độ tiến và cắt từ dữ liệu của nhà sản xuất dụng cụ cho loại lõi cụ thể, vật liệu chi tiết và độ cứng máy của bạn.
Chuyển Đổi Đơn Vị Tốc Độ Tiến và Cắt
Máy tính mong đợi một bộ đơn vị nhất quán: độ dài cắt tính bằng mm, tốc độ tiến tính bằng mm/vòng, tốc độ trục tính bằng RPM, và nó trả về các phút. Sử dụng các hệ số chính xác dưới đây để đưa dữ liệu hệ thống inch hoặc dữ liệu trên mỗi răng vào hình thức đó. Các lượng inch (in/vòng, in/phút, SFM) là các đơn vị xưởng tập quán của Hoa Kỳ/Imperial; các lượng mm và m/phút là quy ước metric ISO.
| Chuyển Đổi | Mối Quan Hệ | Ví Dụ |
|---|---|---|
| in/vòng → mm/vòng | \(f_{\text{mm}} = f_{\text{in}} \times 25.4\) (chính xác) | 0.006 in/vòng × 25.4 = 0.1524 mm/vòng |
| mm/vòng → in/vòng | \(f_{\text{in}} = f_{\text{mm}} \div 25.4\) | 0.25 mm/vòng ÷ 25.4 = 0.00984 in/vòng |
| in/phút → mm/phút | \(v_{f,\text{mm}} = v_{f,\text{in}} \times 25.4\) | 20 in/phút × 25.4 = 508 mm/phút |
| mm/phút → in/phút | \(v_{f,\text{in}} = v_{f,\text{mm}} \div 25.4\) | 1000 mm/phút ÷ 25.4 = 39.37 in/phút |
| Tốc độ tiến trên mỗi răng → tốc độ tiến trên mỗi vòng quay | \(f = f_z \times z\) | 0.125 mm/răng × 4 răng = 0.50 mm/vòng |
| Tốc độ tiến → tốc độ tiến trên mỗi vòng quay | \(f = \dfrac{v_f}{N}\) | 1000 mm/phút ÷ 2000 RPM = 0.50 mm/vòng |
| Tốc độ tiến trên mỗi vòng quay → tốc độ tiến | \(v_f = f \times N\) | 0.15 mm/vòng × 800 RPM = 120 mm/phút |
| Tốc độ cắt → tốc độ trục | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) tính bằng m/phút, \(D\) tính bằng mm | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| Tốc độ trục → tốc độ cắt | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) m/phút |
| SFM → m/phút | \(V_c = \text{SFM} \times 0.3048\) (chính xác) | 400 SFM × 0.3048 = 121.9 m/phút |
| m/phút → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 m/phút ÷ 0.3048 = 492 SFM |
| Phút → giây | \(t_s = T \times 60\) | 6.25 phút × 60 = 375 giây |
| Phút → giờ | \(t_h = T \div 60\) | 90 phút ÷ 60 = 1.5 giờ |
Ghi chú về \(D\) trong công thức tốc độ cắt: để tiện nó là đường kính chi tiết tại lần cắt, để khoan và phay nó là đường kính dụng cụ. Trên một máy tiện CNC chạy tốc độ bề mặt không đổi (G96), \(N\) thay đổi liên tục khi đường kính thay đổi, vì vậy ước tính thời gian đơn lẻ \(N\) chỉ hợp lệ cho các lần cắt ở đường kính tương đối không đổi; mặt phay và tách rời cần được xử lý riêng biệt.
Các Thuật Ngữ và Biến Chính
Ký hiệu tuân theo thực hành gia công metric/ISO phổ biến; các đơn vị hệ thống inch tương đương được đưa ra khi các xưởng khác nhau.
| Thuật Ngữ | Ký Hiệu | Đơn Vị | Ý Nghĩa |
|---|---|---|---|
| Độ dài cắt | \(L\) | mm (in) | Tổng khoảng cách mà dụng cụ tiến tục theo hướng cắt trong một lần cắt, bao gồm tiếp cận và tràn — không chỉ là độ dài của đặc trưng hoàn tất. |
| Tốc độ tiến trên mỗi vòng quay | \(f\) | mm/vòng (in/vòng) | Tiến của dụng cụ trên mỗi vòng quay trục. Đơn vị tốc độ tiến gốc cho tiện và khoan. |
| Tốc độ tiến trên mỗi răng | \(f_z\) | mm/răng | Tải chip trên mỗi cạnh cắt trong phay. Chuyển đổi với \(f = f_z \times z\). |
| Số lượng răng | \(z\) | — | Các cạnh cắt hiệu dụng trên dụng cụ phay (hoặc rãnh trên một dụng cụ phay cuối). |
| Tốc độ tiến | \(v_f\) | mm/phút (in/phút) | Tốc độ bàn hoặc slide tuyến tính, \(v_f = f \times N = f_z \times z \times N\). Đây là những gì từ F của máy lệnh trong chế độ G94. |
| Tốc độ trục | \(N\) | RPM (vòng/phút) | Tốc độ quay của trục (chi tiết trong tiện, dụng cụ trong phay và khoan). |
| Tốc độ cắt | \(V_c\) | m/phút (SFM) | Tốc độ bề mặt tại cạnh cắt, \(V_c = \pi D N / 1000\). Đặt theo loại dụng cụ và vật liệu chi tiết; nó là những gì bạn tra cứu trước tiên, sau đó giải quyết cho \(N\). |
| Độ sâu cắt | \(a_p\) | mm | Độ dày của vật liệu được loại bỏ trên mỗi lần cắt, được đo vuông góc với hướng tiến. Nó không trực tiếp nhập công thức thời gian, nhưng nó xác định số lần cắt cần thiết. |
| Số lượng lần cắt | \(n_p\) | — | Bao nhiêu lần dụng cụ đi qua \(L\), thường \(n_p \approx\) tổng cổ phiếu cần loại bỏ ÷ \(a_p\), được làm tròn lên. |
| Thời gian cắt | \(T\) | phút (giây) | Thời gian dụng cụ thực sự tham gia và tiến: \(T = L \, n_p / (f N)\). Cũng được gọi là thời gian gia công hoặc thời gian cắt. |
Tiếp cận và tràn. Tiếp cận là quãng đường bổ sung trước khi cạnh đạt được sự tham gia đầy đủ (đối với một khoan có điểm 118°, chiều dài điểm khoảng \(0.3 \times D\); đối với một dụng cụ phay mặt nó là tiếp cận cần thiết cho bán kính dụng cụ). Tràn là quãng đường vượt quá phía xa của chi tiết để đặc trưng hoàn tất và dụng cụ thoát ra sạch sẽ. Cả hai đều được thêm vào độ dài đặc trưng để lấy \(L\). Bỏ qua chúng là lý do thường thấy nhất tại sao thời gian được tính toán lại thấp hơn máy thực sự dùng trên những lần cắt ngắn.
Thời gian cắt so với thời gian từ sàn xuống sàn. Máy tính chỉ trả về thời gian cắt. Thời gian từ sàn xuống sàn (hoặc chu kỳ) thêm các chuyển động nhanh, thay đổi dụng cụ, gia tốc trục và dừng, tải và dỡ chi tiết, kẹp, loại bỏ gai và đo lường quá trình. Đối với các phần ngắn, các yếu tố không cắt này có thể vượt quá thời gian cắt chính nó, vì vậy công việc trích dẫn nên tính tổng thời gian cắt của tất cả các hoạt động và sau đó thêm thời gian xử lý được đo lường hoặc ước tính thay vì coi \(T\) là thời gian chu kỳ.
Câu hỏi thường gặp
Kết quả đã bao gồm thời gian gá đặt và thay dao chưa? Chưa. Kết quả chỉ là thời gian cắt thuần túy. Bạn cần cộng thêm thời gian gá đặt, kẹp/tháo phôi, thay dao và kiểm tra để có thời gian chu kỳ trọn vẹn (floor-to-floor).
Lượng chạy dao của tôi cho theo mm/phút chứ không phải mm/vòng. Chia giá trị đó cho tốc độ trục chính để ra lượng chạy dao trên vòng, tức nhập vào ô mm/vòng chính là mm/phút chia cho RPM.
Còn lượng chạy dao trên mỗi răng của dao phay thì sao? Nhân lượng chạy dao trên răng với số răng của dao để ra lượng chạy dao trên vòng, rồi nhập con số đó.