Máy Tính Tốc Độ Tiến Dao CNC Là Gì?
Máy tính tốc độ tiến dao CNC giúp bạn xác định dao cắt nên di chuyển nhanh ra sao khi gia công trên máy phay hoặc máy router CNC. Tốc độ tiến dao là một trong những thông số gia công quan trọng nhất: chạy quá chậm thì dao cọ xát và sinh nhiệt quá mức, chạy quá nhanh thì gãy dao hoặc cháy phôi. Công cụ này hoạt động với mọi hệ đơn vị nhất quán — nếu bạn nhập lượng cắt theo inch, kết quả sẽ tính bằng inch mỗi phút; nếu nhập theo milimét, kết quả sẽ là milimét mỗi phút.
Cách Sử Dụng
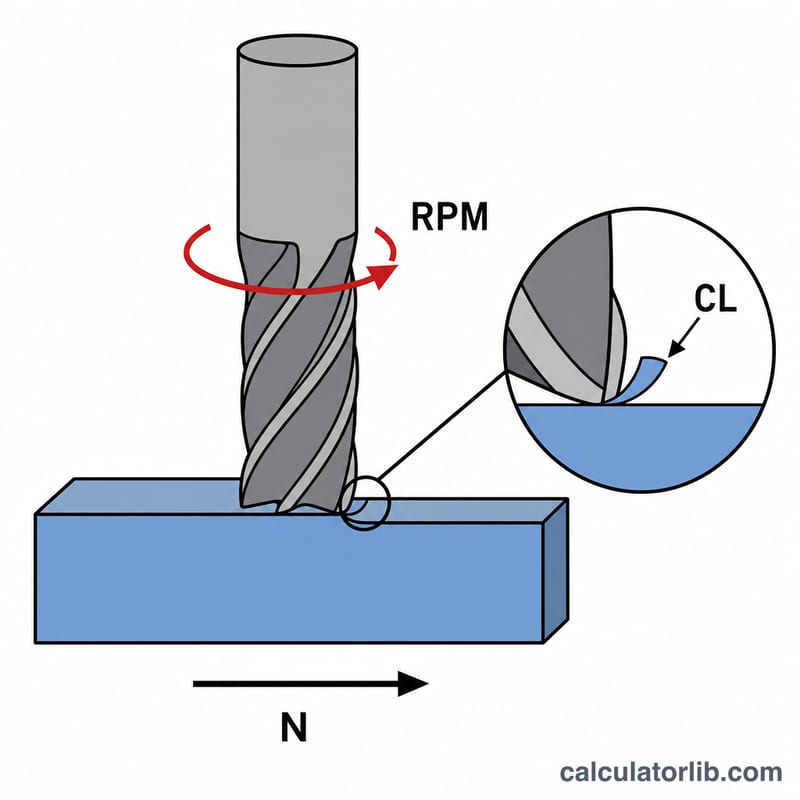
Bạn cần nhập ba giá trị: tốc độ trục chính tính bằng vòng/phút (RPM), số me dao (số lưỡi cắt) trên dao phay ngón, và lượng cắt khuyến nghị cho mỗi me lấy từ bảng thông số dao. Bấm tính và bạn sẽ có tốc độ tiến dao để lập trình vào G-code hoặc bộ điều khiển. Hầu hết nhà sản xuất dao đều công bố bảng lượng cắt theo từng loại vật liệu và đường kính dao.
Giải Thích Công Thức
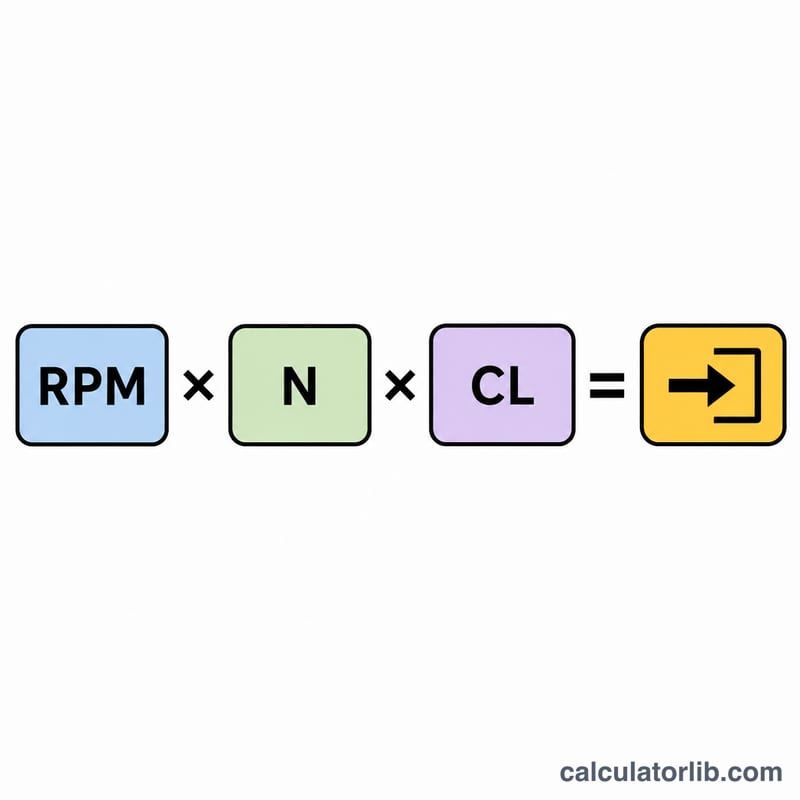
$$\text{Tốc Độ Tiến Dao} = \text{RPM} \times \text{Số Me} \times \text{Lượng Cắt Mỗi Me}$$ Mỗi me dao bóc đi một "phoi" sau mỗi vòng quay, vì vậy dao 2 me sẽ cắt hai nhát trong một vòng. Lấy số nhát cắt mỗi phút (RPM × số me) nhân với lượng vật liệu mỗi nhát bóc đi (lượng cắt mỗi me), bạn sẽ có tổng quãng đường di chuyển thẳng trong một phút.
Ví Dụ Minh Họa
Giả sử bạn chạy dao phay ngón 2 me ở tốc độ 10.000 RPM với lượng cắt khuyến nghị là 0,002 inch mỗi me. $$\text{Tốc Độ Tiến Dao} = 10{.}000 \times 2 \times 0{,}002 = 40 \text{ inch mỗi phút}$$ Bạn sẽ lập trình cho máy tiến dao với tốc độ 40 IPM.
Giá trị bước ăn dao (chip load) khởi đầu thông thường theo vật liệu và đường kính dao
Bảng dưới đây đưa ra các khoảng giá trị khởi đầu gần đúng cho chip load trên mỗi răng (đơn vị inch, kèm milimét trong ngoặc) đối với dao phay ngón hợp kim cứng còn sắc trong các vật liệu thông dụng. Đây chỉ là các điểm khởi đầu mang tính tổng quát. Luôn kiểm tra bảng dữ liệu kỹ thuật của nhà sản xuất dao, vì lớp phủ, hình dạng rãnh, chiều dài dao nhô ra, chiều sâu và chiều rộng cắt, cùng độ cứng vững của máy đều làm thay đổi giá trị phù hợp. Hãy bắt đầu gần mức thấp của khoảng và tăng dần.
| Vật liệu | 1/8" (3,2 mm) | 1/4" (6,35 mm) | 3/8" (9,5 mm) | 1/2" (12,7 mm) |
|---|---|---|---|---|
| Gỗ mềm | 0.002–0.004" (0.05–0.10 mm) | 0.005–0.010" (0.13–0.25 mm) | 0.008–0.014" (0.20–0.36 mm) | 0.010–0.016" (0.25–0.41 mm) |
| Gỗ cứng | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.014" (0.20–0.36 mm) |
| MDF / ván ép | 0.003–0.006" (0.08–0.15 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.016" (0.20–0.41 mm) | 0.010–0.018" (0.25–0.46 mm) |
| Acrylic | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.010" (0.15–0.25 mm) | 0.008–0.012" (0.20–0.30 mm) |
| Nhôm | 0.0005–0.0015" (0.013–0.04 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.002–0.004" (0.05–0.10 mm) | 0.003–0.005" (0.08–0.13 mm) |
| Thép carbon thấp | 0.0003–0.001" (0.008–0.025 mm) | 0.0005–0.002" (0.013–0.05 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.001–0.003" (0.025–0.08 mm) |
Lưu ý: các loại nhựa như acrylic cần chip load đủ lớn để mang nhiệt ra theo phoi thay vì làm chảy vật liệu; kim loại thường cần chip load nhỏ hơn nhiều so với gỗ, và các máy nhẹ thường phải giữ ở mức thấp. Các giá trị này không thay thế được khuyến nghị của nhà sản xuất cho loại dao cụ thể của bạn.
Tốc độ ăn dao trong các thiết lập khác nhau
Mọi hàng đều dùng cùng một công thức:
$$\text{Tốc độ ăn dao (IPM)} = \text{RPM} \times \text{Số rãnh} \times \text{Chip Load (in/răng)}$$
Milimét trên phút thu được bằng cách nhân IPM với 25,4. Ba hàng đầu tiên cho thấy tốc độ ăn dao tăng tỉ lệ trực tiếp theo số rãnh khi RPM và chip load được giữ không đổi.
| Thiết lập | RPM (vòng/phút) | Số rãnh | Chip load (in/răng) | Phép tính | Tốc độ ăn dao (IPM) | Tốc độ ăn dao (mm/phút) |
|---|---|---|---|---|---|---|
| 1 rãnh, cùng RPM và chip load | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 2 rãnh, cùng RPM và chip load | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 4 rãnh, cùng RPM và chip load | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| Máy phay định tuyến trong gỗ (2 rãnh) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| Phay nhôm (3 rãnh) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| Phay nhôm (2 rãnh, cắt nhẹ) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
Tăng số rãnh cho phép ăn dao nhanh hơn ở cùng chip load trên mỗi răng, nhưng nhiều rãnh hơn để lại ít không gian thoát phoi hơn, điều này quan trọng đối với các vật liệu mềm như nhôm và nhựa. Các ví dụ chỉ minh họa phép tính, không phải thông số khuyến nghị cho máy của bạn.
Diễn giải kết quả tốc độ ăn dao
Tốc độ ăn dao được tính là tốc độ mà dao di chuyển qua vật liệu để mỗi lưỡi cắt loại bỏ một phoi có chip load bạn đã chọn. Con số đó có tốt hay không phụ thuộc vào việc chip load có phù hợp với dao, vật liệu và máy hay không.
Tốc độ ăn dao quá thấp
- Lưỡi dao cọ xát thay vì cắt, vì phoi quá mỏng không thể mang nhiệt đi.
- Nhiệt tích tụ, gây vết cháy trên gỗ, chảy nhựa, làm cứng bề mặt ở một số kim loại và làm mòn dao nhanh.
Tốc độ ăn dao quá cao
- Lực cắt tăng, gây võng dao, rung giật, bề mặt hoàn thiện kém hoặc kích thước không chính xác.
- Trong trường hợp xấu nhất, dao bị gãy, máy mất bước (với hệ thống dùng động cơ bước) hoặc trục chính bị kẹt.
Điều chỉnh chip load hoặc RPM
- Tốc độ ăn dao tỉ lệ tuyến tính với cả RPM và chip load. Để chạy chậm hơn mà không đổi chip load, hãy giảm RPM; để chạy chậm hơn mà giữ nguyên RPM, hãy giảm chip load.
- Nếu kết quả vượt quá khả năng an toàn của máy, hãy giảm RPM và giữ nguyên chip load, thay vì để chip load rơi vào vùng cọ xát.
- Nếu thấy cháy hoặc cọ xát, hãy tăng chip load (ăn dao nhanh hơn) hoặc giảm RPM. Nếu thấy rung giật hoặc bề mặt thô, hãy giảm chip load hoặc chiều sâu và chiều rộng cắt.
Giới hạn và độ cứng vững của máy
Một máy định tuyến nhẹ hoặc máy sở thích có thể không đạt được tốc độ ăn dao lý thuyết, hoặc thiếu độ cứng vững để duy trì tốc độ đó. Hãy kiểm tra tốc độ cắt tối đa và giới hạn di chuyển nhanh của máy, công suất trục chính và gia tốc. Một tốc độ ăn dao có thể đạt được trên giấy có thể không đạt được trong các đoạn di chuyển ngắn vì máy không thể tăng tốc đủ nhanh. Dao nhô ra dài hơn và đường kính nhỏ hơn sẽ võng nhiều hơn, vì vậy hãy dùng chip load thấp hơn trong những trường hợp đó.
Hạ dao theo phương thẳng đứng và góc cạnh
Chuyển động hạ dao theo phương thẳng đứng tạo tải dọc theo trục dao, và nhiều dao phay ngón không cắt tốt khi hạ dao ở tâm, vì vậy tốc độ hạ dao thường được đặt bằng một phần nhỏ của tốc độ ăn dao khi cắt. Ở các góc hẹp và cung nhỏ, dao ăn vào nhiều vật liệu hơn và máy phải giảm tốc để bám theo đường đi, vì vậy các góc thường được chạy chậm hơn để tránh quá tải dao và tránh để lại vết.
Lưu ý: kết quả chỉ là điểm khởi đầu. Hãy thực hiện một đường cắt thử, lắng nghe tiếng cắt, kiểm tra hình dạng phoi và bề mặt hoàn thiện, rồi điều chỉnh tốc độ ăn dao (hầu hết máy cho phép đặt tỉ lệ hiệu chỉnh tốc độ ăn dao theo phần trăm) cho đến khi đường cắt ổn định.
Câu Hỏi Thường Gặp
Lượng cắt mỗi me là gì? Lượng cắt mỗi me (còn gọi là lượng tiến trên mỗi răng) là độ dày vật liệu mà mỗi lưỡi cắt bóc đi sau mỗi vòng quay. Đây là giá trị then chốt lấy từ bảng thông số dao của bạn.
Công cụ này có dùng được với hệ mét không? Có. Bạn nhập lượng cắt theo milimét thì kết quả sẽ tính bằng milimét mỗi phút. Công thức không phụ thuộc vào đơn vị.
Làm sao tìm đúng lượng cắt? Hãy dùng bảng tra của nhà sản xuất theo đường kính dao và loại vật liệu bạn đang cắt. Vật liệu càng cứng và dao càng nhỏ thì lượng cắt càng phải nhỏ.