Что такое калькулятор подачи для ЧПУ?
Калькулятор подачи для ЧПУ определяет, с какой скоростью режущий инструмент должен перемещаться сквозь материал на фрезерном станке или роутере с числовым программным управлением. Подача — один из важнейших параметров обработки: при слишком малой инструмент трётся и перегревается, при слишком большой — ломается фреза или подгорает заготовка. Калькулятор работает с любой согласованной системой единиц: если вы вводите подачу на зуб в дюймах, получаете дюймы в минуту; если в миллиметрах — миллиметры в минуту.
Как пользоваться
Введите три значения: частоту вращения шпинделя в оборотах в минуту (об/мин), число зубьев (режущих кромок) вашей концевой фрезы и рекомендованную подачу на зуб из таблицы для вашего инструмента. Нажмите «Рассчитать» — и вы получите подачу, которую нужно прописать в G-коде или задать в контроллере станка. Большинство производителей инструмента публикуют таблицы подачи на зуб в зависимости от материала и диаметра фрезы.
Разбор формулы
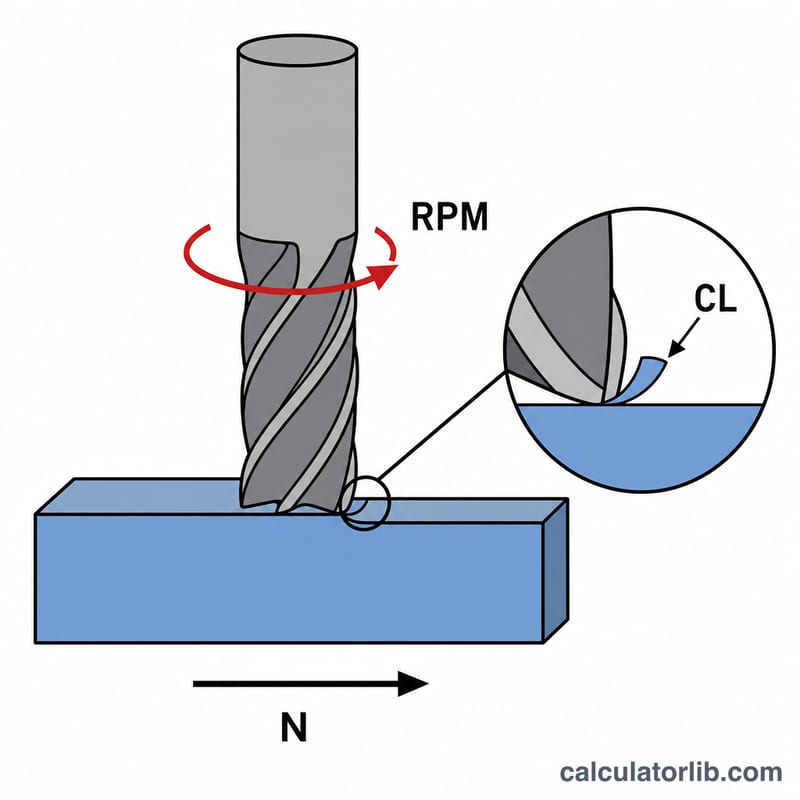
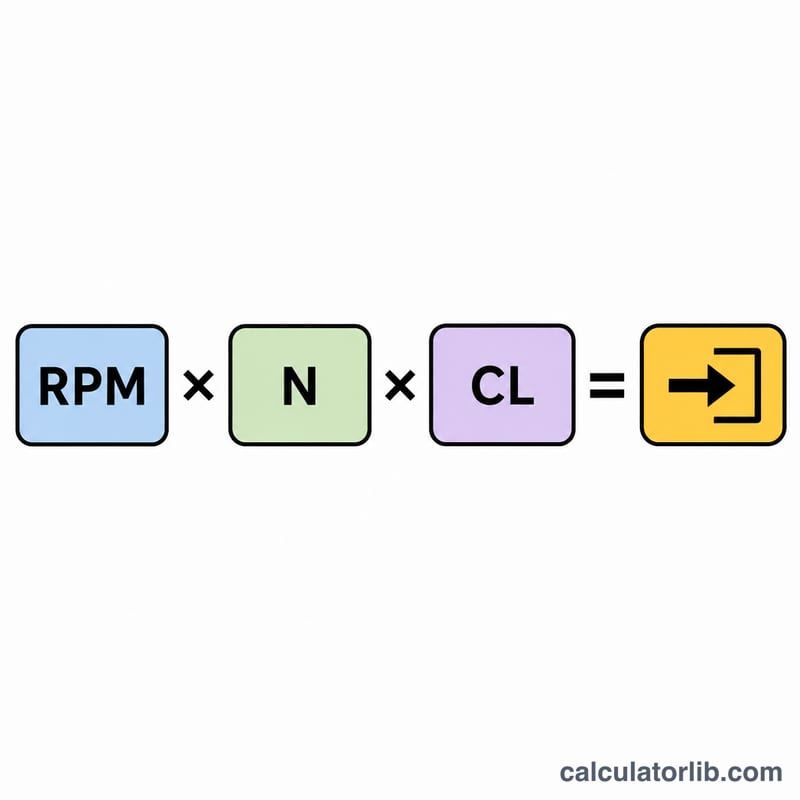
$$\text{Подача} = \text{обороты} \times \text{число зубьев} \times \text{подача на зуб}$$ Каждый зуб снимает одну «стружку» за оборот, поэтому двузубая фреза делает два врезания за один оборот. Умножьте количество врезаний в минуту (обороты × число зубьев) на то, сколько материала снимает каждое врезание (подача на зуб), — и получите суммарное линейное перемещение в минуту.
Пример расчёта
Допустим, вы работаете двузубой концевой фрезой при 10 000 об/мин с рекомендованной подачей на зуб 0,002 дюйма. $$\text{Подача} = 10\,000 \times 2 \times 0{,}002 = 40 \text{ дюймов в минуту}$$ Значит, станок нужно настроить на перемещение 40 дюймов/мин (IPM).
Частые вопросы
Что такое подача на зуб? Подача на зуб (её также называют подачей на режущую кромку) — это толщина слоя материала, который снимает каждая режущая кромка за один оборот. Это ключевое значение из таблицы характеристик вашего инструмента.
Работает ли калькулятор в метрической системе? Да. Введите подачу на зуб в миллиметрах — и результат будет в миллиметрах в минуту. Формула не зависит от единиц измерения.
Как подобрать правильную подачу на зуб? Воспользуйтесь таблицей производителя для вашего диаметра фрезы и обрабатываемого материала. Для более твёрдых материалов и мелких фрез подача на зуб должна быть меньше.
Типичные стартовые значения подачи на зуб по материалу и диаметру инструмента
В таблице приведены приблизительные стартовые диапазоны подачи на зуб (в дюймах, в скобках — в миллиметрах) для острых твердосплавных концевых фрез в распространённых материалах. Это только общие ориентиры. Всегда сверяйтесь с техническим паспортом производителя инструмента, поскольку покрытие, геометрия канавок, вылет инструмента, глубина и ширина резания, а также жёсткость станка влияют на правильное значение. Начинайте с нижней границы диапазона и постепенно увеличивайте подачу.
| Материал | 1/8" (3,2 мм) | 1/4" (6,35 мм) | 3/8" (9,5 мм) | 1/2" (12,7 мм) |
|---|---|---|---|---|
| Мягкая древесина | 0,002–0,004" (0,05–0,10 мм) | 0,005–0,010" (0,13–0,25 мм) | 0,008–0,014" (0,20–0,36 мм) | 0,010–0,016" (0,25–0,41 мм) |
| Твёрдая древесина | 0,002–0,004" (0,05–0,10 мм) | 0,004–0,008" (0,10–0,20 мм) | 0,006–0,012" (0,15–0,30 мм) | 0,008–0,014" (0,20–0,36 мм) |
| МДФ / фанера | 0,003–0,006" (0,08–0,15 мм) | 0,006–0,012" (0,15–0,30 мм) | 0,008–0,016" (0,20–0,41 мм) | 0,010–0,018" (0,25–0,46 мм) |
| Акрил | 0,002–0,004" (0,05–0,10 мм) | 0,004–0,008" (0,10–0,20 мм) | 0,006–0,010" (0,15–0,25 мм) | 0,008–0,012" (0,20–0,30 мм) |
| Алюминий | 0,0005–0,0015" (0,013–0,04 мм) | 0,001–0,003" (0,025–0,08 мм) | 0,002–0,004" (0,05–0,10 мм) | 0,003–0,005" (0,08–0,13 мм) |
| Конструкционная сталь | 0,0003–0,001" (0,008–0,025 мм) | 0,0005–0,002" (0,013–0,05 мм) | 0,001–0,003" (0,025–0,08 мм) | 0,001–0,003" (0,025–0,08 мм) |
Примечания: пластмассы, такие как акрил, требуют достаточной подачи на зуб, чтобы тепло уносилось со стружкой, а не плавило материал; металлы, как правило, требуют гораздо меньшей подачи на зуб, чем древесина, и на лёгких станках часто нужно работать у нижней границы. Эти значения не заменяют рекомендаций производителя для вашей конкретной фрезы.
Скорость подачи при различных настройках
Во всех строках используется одна и та же формула:
$$\text{Скорость подачи (дюйм/мин)} = \text{Об/мин} \times \text{Количество зубьев} \times \text{Подача на зуб (дюйм/зуб)}$$
Миллиметры в минуту получаются умножением дюймов в минуту на 25,4. В первых трёх строках показано, как скорость подачи прямо пропорционально растёт с количеством зубьев при неизменных об/мин и подаче на зуб.
| Настройка | Об/мин | Зубья | Подача на зуб (дюйм/зуб) | Расчёт | Скорость подачи (дюйм/мин) | Скорость подачи (мм/мин) |
|---|---|---|---|---|---|---|
| 1 зуб, те же об/мин и подача на зуб | 12 000 | 1 | 0,004 | 12 000 × 1 × 0,004 | 48 | 1 219,2 |
| 2 зуба, те же об/мин и подача на зуб | 12 000 | 2 | 0,004 | 12 000 × 2 × 0,004 | 96 | 2 438,4 |
| 4 зуба, те же об/мин и подача на зуб | 12 000 | 4 | 0,004 | 12 000 × 4 × 0,004 | 192 | 4 876,8 |
| Фрезерование древесины фрезером (2 зуба) | 18 000 | 2 | 0,006 | 18 000 × 2 × 0,006 | 216 | 5 486,4 |
| Фрезерование алюминия (3 зуба) | 8 000 | 3 | 0,002 | 8 000 × 3 × 0,002 | 48 | 1 219,2 |
| Фрезерование алюминия (2 зуба, лёгкий проход) | 8 000 | 2 | 0,0015 | 8 000 × 2 × 0,0015 | 24 | 609,6 |
Добавление зубьев позволяет подавать быстрее при той же подаче на зуб, однако при большем количестве зубьев остаётся меньше места для удаления стружки, что важно для мягких материалов, таких как алюминий и пластмассы. Примеры иллюстрируют арифметику, а не рекомендуемые настройки для вашего станка.
Интерпретация результата скорости подачи
Расчётная скорость подачи — это скорость, с которой инструмент проходит через материал, так что каждая режущая кромка снимает стружку выбранной вами подачи на зуб. Насколько это значение хорошее, зависит от того, правильна ли подача на зуб для инструмента, материала и станка.
Скорость подачи слишком низкая
- Кромка трётся вместо резания, потому что стружка слишком тонкая, чтобы уносить тепло.
- Тепло накапливается, вызывая подгорание древесины, оплавление пластмасс, наклёп некоторых металлов и быстрый износ инструмента.
Скорость подачи слишком высокая
- Силы резания возрастают, что приводит к прогибу инструмента, вибрации, плохому качеству поверхности или неточным размерам.
- В худшем случае фреза ломается, станок теряет шаги (в системах с шаговыми двигателями) или шпиндель останавливается.
Корректировка подачи на зуб или об/мин
- Скорость подачи линейно зависит как от об/мин, так и от подачи на зуб. Чтобы двигаться медленнее без изменения подачи на зуб, уменьшите об/мин; чтобы двигаться медленнее при сохранении об/мин, уменьшите подачу на зуб.
- Если результат превышает то, что ваш станок может безопасно выполнить, уменьшите об/мин и сохраните подачу на зуб, а не допускайте снижения подачи на зуб до зоны трения.
- Если появляются признаки подгорания или трения, увеличьте подачу на зуб (двигайтесь быстрее) или уменьшите об/мин. Если появляется вибрация или шероховатая поверхность, уменьшите подачу на зуб или глубину и ширину резания.
Ограничения станка и жёсткость
Лёгкий фрезер или любительский станок может не достигать теоретической скорости подачи или не обладать жёсткостью, необходимой для её удержания. Проверьте максимальные значения рабочей подачи и холостого хода станка, мощность шпинделя и ускорение. Подача, достижимая на бумаге, может не быть реализована на коротких перемещениях, поскольку станок не способен разогнаться достаточно быстро. Более длинный вылет инструмента и меньший диаметр дают больший прогиб, поэтому в таких случаях используйте меньшую подачу на зуб.
Врезание и углы
Врезание нагружает инструмент вдоль его оси, и многие концевые фрезы плохо режут в центре, поэтому подачу врезания обычно устанавливают в долях от рабочей подачи. В острых углах и малых дугах инструмент захватывает больше материала, и станок замедляется, чтобы следовать по траектории, поэтому углы обычно проходят медленнее, чтобы не перегрузить фрезу и не оставить следов.
Примечание: результат является стартовой точкой. Сделайте пробный проход, прислушайтесь к резанию, проверьте форму стружки и качество поверхности и настраивайте скорость подачи (большинство станков позволяют задавать процент коррекции подачи), пока резание не станет стабильным.