CNC फीड रेट कैलकुलेटर क्या है?
CNC फीड रेट कैलकुलेटर यह तय करता है कि CNC मिल या राउटर पर कटिंग टूल को मटेरियल में से कितनी तेज़ी से आगे बढ़ना चाहिए। फीड रेट मशीनिंग के सबसे अहम पैरामीटर्स में से एक है: अगर यह बहुत धीमा हो तो कटर रगड़ खाकर ज़्यादा गरम हो जाता है, और अगर बहुत तेज़ हो तो टूल टूट सकता है या वर्कपीस जल सकता है। यह टूल किसी भी एक जैसी (consistent) यूनिट सिस्टम के साथ काम करता है — अगर आप चिप लोड इंच में डालते हैं तो नतीजा इंच प्रति मिनट में मिलता है, और अगर मिलीमीटर में डालते हैं तो मिलीमीटर प्रति मिनट में।
इसका इस्तेमाल कैसे करें
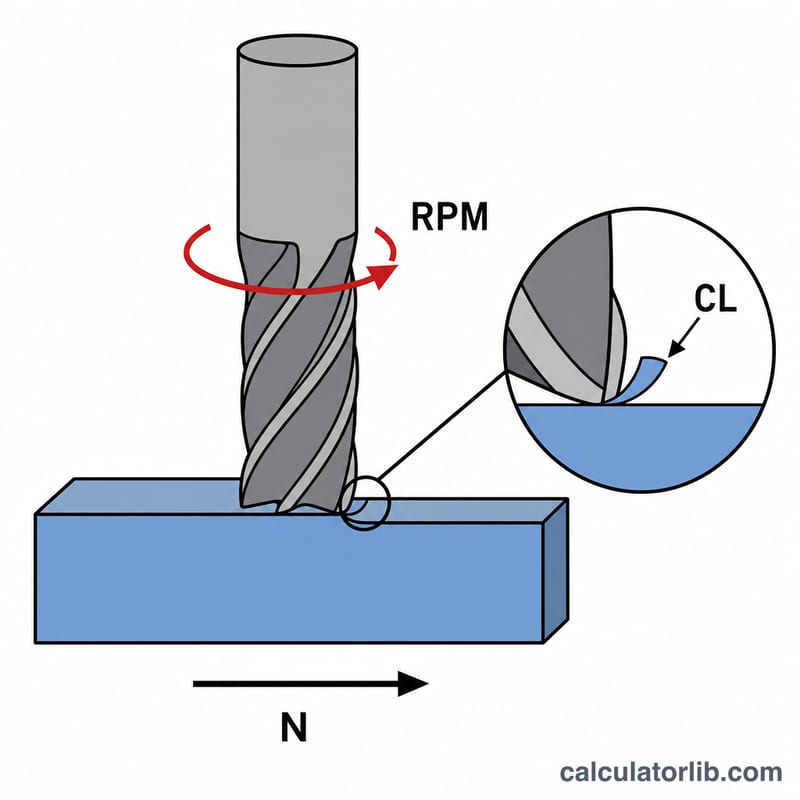
तीन वैल्यू भरें: स्पिंडल स्पीड (RPM यानी चक्कर प्रति मिनट), आपके एंड मिल पर फ्लूट्स (कटिंग एज) की संख्या, और आपके टूलिंग चार्ट से सुझाया गया प्रति टूथ चिप लोड। कैलकुलेट दबाएँ और आपको वह फीड रेट मिल जाएगा जिसे आप अपने G-code या कंट्रोलर में प्रोग्राम कर सकते हैं। ज़्यादातर टूलिंग निर्माता मटेरियल और टूल डायामीटर के हिसाब से चिप लोड टेबल जारी करते हैं।
फॉर्मूला समझें
$$\text{फीड रेट} = \text{RPM} \times \text{फ्लूट्स की संख्या} \times \text{प्रति टूथ चिप लोड}$$ हर फ्लूट एक चक्कर में एक "चिप" निकालता है, इसलिए 2-फ्लूट टूल हर चक्कर में दो बार काटता है। प्रति मिनट कितनी बार कटाई होती है (\(\text{RPM} \times \text{फ्लूट्स}\)) को इस बात से गुणा करें कि हर कटाई कितना मटेरियल निकालती है (चिप लोड), तो आपको प्रति मिनट कुल लीनियर ट्रैवल मिल जाता है।
हल किया हुआ उदाहरण
मान लीजिए आप एक 2-फ्लूट एंड मिल को 10,000 RPM पर चला रहे हैं और सुझाया गया चिप लोड 0.002 इंच प्रति टूथ है। $$\text{फीड रेट} = 10{,}000 \times 2 \times 0.002 = 40 \text{ इंच प्रति मिनट}$$ यानी आप मशीन को 40 IPM की रफ़्तार से आगे बढ़ने के लिए प्रोग्राम करेंगे।
सामग्री और टूल व्यास के अनुसार विशिष्ट चिप लोड प्रारंभिक मान
नीचे दी गई तालिका सामान्य सामग्रियों में तीखे कार्बाइड एंड मिल के लिए प्रति दाँत चिप लोड (इंच में, कोष्ठक में मिलीमीटर) की अनुमानित प्रारंभिक सीमाएँ देती है। ये केवल सामान्य प्रारंभिक बिंदु हैं। हमेशा टूल निर्माता की डेटाशीट जाँचें, क्योंकि कोटिंग, फ्लूट ज्यामिति, टूल का बाहर निकला हिस्सा, कटाई की गहराई और चौड़ाई, तथा मशीन की कठोरता, सभी सही मान को बदल देते हैं। सीमा के निचले सिरे के पास से शुरू करें और धीरे-धीरे ऊपर बढ़ाएँ।
| सामग्री | 1/8" (3.2 mm) | 1/4" (6.35 mm) | 3/8" (9.5 mm) | 1/2" (12.7 mm) |
|---|---|---|---|---|
| सॉफ्टवुड | 0.002–0.004" (0.05–0.10 mm) | 0.005–0.010" (0.13–0.25 mm) | 0.008–0.014" (0.20–0.36 mm) | 0.010–0.016" (0.25–0.41 mm) |
| हार्डवुड | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.014" (0.20–0.36 mm) |
| MDF / प्लाईवुड | 0.003–0.006" (0.08–0.15 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.016" (0.20–0.41 mm) | 0.010–0.018" (0.25–0.46 mm) |
| एक्रिलिक | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.010" (0.15–0.25 mm) | 0.008–0.012" (0.20–0.30 mm) |
| एल्युमिनियम | 0.0005–0.0015" (0.013–0.04 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.002–0.004" (0.05–0.10 mm) | 0.003–0.005" (0.08–0.13 mm) |
| माइल्ड स्टील | 0.0003–0.001" (0.008–0.025 mm) | 0.0005–0.002" (0.013–0.05 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.001–0.003" (0.025–0.08 mm) |
नोट: एक्रिलिक जैसे प्लास्टिक को पर्याप्त चिप लोड चाहिए ताकि गर्मी पिघलने के बजाय चिप के साथ बाहर चली जाए; धातुओं को आम तौर पर लकड़ी से बहुत छोटे चिप लोड की ज़रूरत होती है, और हल्की मशीनों को अक्सर निचले सिरे पर रहना पड़ता है। ये मान आपके विशिष्ट कटर के लिए निर्माता की सिफारिशों का विकल्प नहीं हैं।
विभिन्न सेटअप में फीड दर
हर पंक्ति में एक ही सूत्र का उपयोग होता है:
$$\text{फीड दर (IPM)} = \text{RPM} \times \text{फ्लूट} \times \text{चिप लोड (in/tooth)}$$
मिलीमीटर प्रति मिनट प्राप्त करने के लिए IPM को 25.4 से गुणा करें। पहली तीन पंक्तियाँ दिखाती हैं कि जब RPM और चिप लोड स्थिर रखे जाते हैं, तो फ्लूट की संख्या के साथ फीड दर सीधे कैसे बढ़ती है।
| सेटअप | RPM | फ्लूट | चिप लोड (in/tooth) | गणना | फीड दर (IPM) | फीड दर (mm/min) |
|---|---|---|---|---|---|---|
| 1-फ्लूट, समान RPM और चिप लोड | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 2-फ्लूट, समान RPM और चिप लोड | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 4-फ्लूट, समान RPM और चिप लोड | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| लकड़ी में राउटर (2-फ्लूट) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| एल्युमिनियम में मिल (3-फ्लूट) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| एल्युमिनियम में मिल (2-फ्लूट, हल्की कट) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
अधिक फ्लूट होने से समान प्रति-दाँत चिप लोड पर आप तेज़ फीड कर सकते हैं, लेकिन अधिक फ्लूट का अर्थ है चिप निकालने के लिए कम जगह, जो एल्युमिनियम और प्लास्टिक जैसी नरम सामग्रियों में मायने रखता है। ये उदाहरण केवल गणित को समझाने के लिए हैं, आपकी मशीन के लिए अनुशंसित सेटिंग नहीं।
अपने फीड दर परिणाम की व्याख्या
गणना की गई फीड दर वह गति है जिससे टूल सामग्री के भीतर चलता है ताकि हर काटने वाला किनारा आपके चुने हुए चिप लोड की चिप निकाल सके। यह संख्या अच्छी है या नहीं, यह इस पर निर्भर करता है कि चिप लोड टूल, सामग्री और मशीन के लिए सही है या नहीं।
फीड दर बहुत कम
- किनारा काटने के बजाय रगड़ता है, क्योंकि चिप इतनी पतली होती हैं कि गर्मी बाहर नहीं ले जा सकतीं।
- गर्मी जमा होती है, जिससे लकड़ी में जलने के निशान, प्लास्टिक में पिघलना, कुछ धातुओं में कठोर होना और टूल का तेज़ी से घिसना होता है।
फीड दर बहुत अधिक
- कटने का बल बढ़ता है, जिससे टूल झुकता है, कंपन (चैटर) होता है, सतह की फिनिश खराब होती है या माप गलत हो जाते हैं।
- सबसे बुरी स्थिति में कटर टूट सकता है, या मशीन स्टेप खो देती है (स्टेपर-चालित सिस्टम पर) या स्पिंडल रुक जाता है।
चिप लोड या RPM समायोजित करना
- फीड दर RPM और चिप लोड दोनों के साथ सीधे अनुपात में बदलती है। चिप लोड बदले बिना धीमा करने के लिए RPM घटाएँ; RPM रखते हुए धीमा करने के लिए चिप लोड घटाएँ।
- यदि परिणाम आपकी मशीन की सुरक्षित क्षमता से अधिक है, तो चिप लोड को रगड़ने वाली सीमा में जाने देने के बजाय RPM घटाएँ और चिप लोड बनाए रखें।
- यदि जलने या रगड़ने के निशान दिखें, तो चिप लोड बढ़ाएँ (तेज़ फीड करें) या RPM घटाएँ। यदि कंपन या खुरदरी फिनिश दिखे, तो चिप लोड या कटाई की गहराई और चौड़ाई घटाएँ।
मशीन की सीमाएँ और कठोरता
एक हल्का राउटर या शौकिया मशीन शायद सैद्धांतिक फीड दर तक न पहुँच पाए, या उसे बनाए रखने की कठोरता न हो। मशीन की अधिकतम कटिंग फीड और रैपिड सीमा, स्पिंडल शक्ति और त्वरण जाँचें। कागज़ पर संभव फीड छोटी दूरी की गतियों में शायद न पहुँच पाए, क्योंकि मशीन पर्याप्त तेज़ी से त्वरित नहीं हो सकती। टूल का लंबा बाहर निकला हिस्सा और छोटे व्यास अधिक झुकते हैं, इसलिए ऐसे मामलों में कम चिप लोड का उपयोग करें।
प्लंज और कोने
प्लंज गतियाँ टूल पर उसकी अक्ष के अनुदिश बल डालती हैं, और कई एंड मिल केंद्र पर अच्छी तरह नहीं काटतीं, इसलिए प्लंज फीड आम तौर पर कटिंग फीड के एक अंश पर रखी जाती है। तंग कोनों और छोटे चापों में टूल अधिक सामग्री से जुड़ता है और मशीन पथ का अनुसरण करने के लिए धीमी हो जाती है, इसलिए कटर पर अधिक भार और निशानों से बचने के लिए कोने आम तौर पर धीमी गति से चलाए जाते हैं।
नोट: परिणाम एक प्रारंभिक बिंदु है। एक परीक्षण कट करें, कटाई की आवाज़ सुनें, चिप के आकार और सतह की फिनिश जाँचें, और कट स्थिर होने तक फीड दर समायोजित करें (अधिकांश मशीनों में फीड ओवरराइड प्रतिशत होता है)।
अक्सर पूछे जाने वाले सवाल
चिप लोड क्या होता है? चिप लोड (जिसे फीड प्रति टूथ भी कहते हैं) वह मोटाई है जो हर कटिंग एज एक चक्कर में मटेरियल से निकालता है। यह आपकी टूलिंग डेटाशीट की सबसे ज़रूरी वैल्यू है।
क्या यह मेट्रिक में भी काम करता है? हाँ। चिप लोड को मिलीमीटर में डालें, तो नतीजा मिलीमीटर प्रति मिनट में आएगा। यह फॉर्मूला किसी भी यूनिट के साथ चलता है।
सही चिप लोड कैसे पता करें? अपने टूल डायामीटर और काटे जाने वाले मटेरियल के लिए निर्माता का चार्ट देखें। सख़्त मटेरियल और छोटे टूल के लिए छोटा चिप लोड ज़रूरी होता है।