CNC送り速度計算ツールとは?
このCNC送り速度計算ツールは、CNCフライス盤やCNCルーターで切削工具が材料に対してどれくらいの速さで進むべきかを算出します。送り速度は加工条件の中でもとくに重要なパラメータの一つです。遅すぎると工具が材料をこすって過熱し、速すぎると工具が折れたりワークが焼けたりします。本ツールは単位系を揃えていればどちらでも使えます。1刃送りをインチで入力すれば結果はインチ/分、ミリメートルで入力すればmm/分で表示されます。
使い方
次の3つの値を入力します。主軸回転数(RPM)、エンドミルの刃数(切れ刃の数)、そして工具メーカーのチャートに記載された推奨1刃送り(チップロード)です。計算を押すと、Gコードやコントローラーにプログラムする送り速度が表示されます。多くの工具メーカーは、材質と工具径ごとに1刃送りの表を公開しています。
計算式の解説
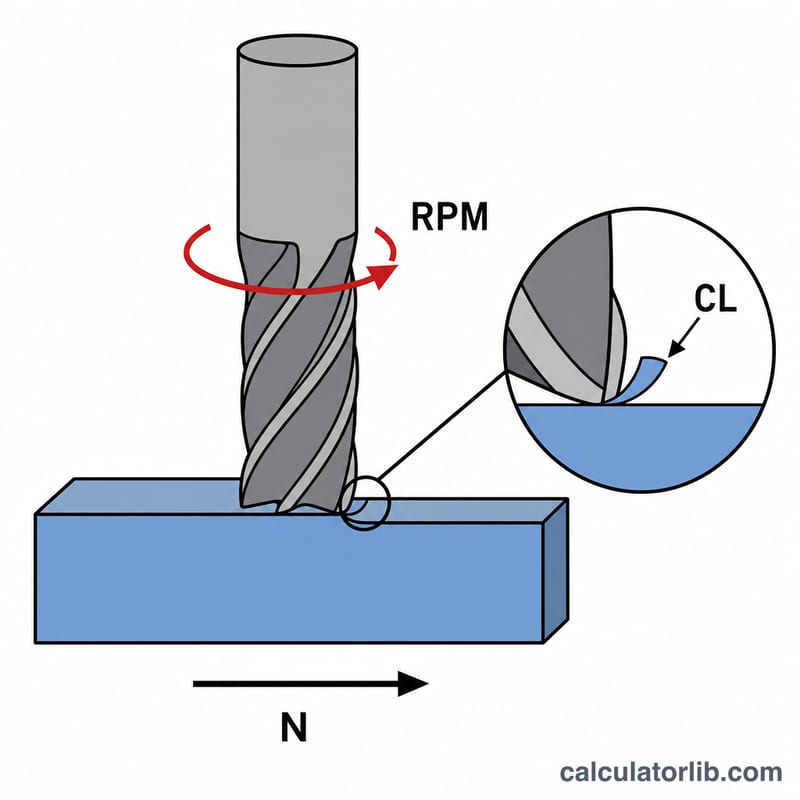
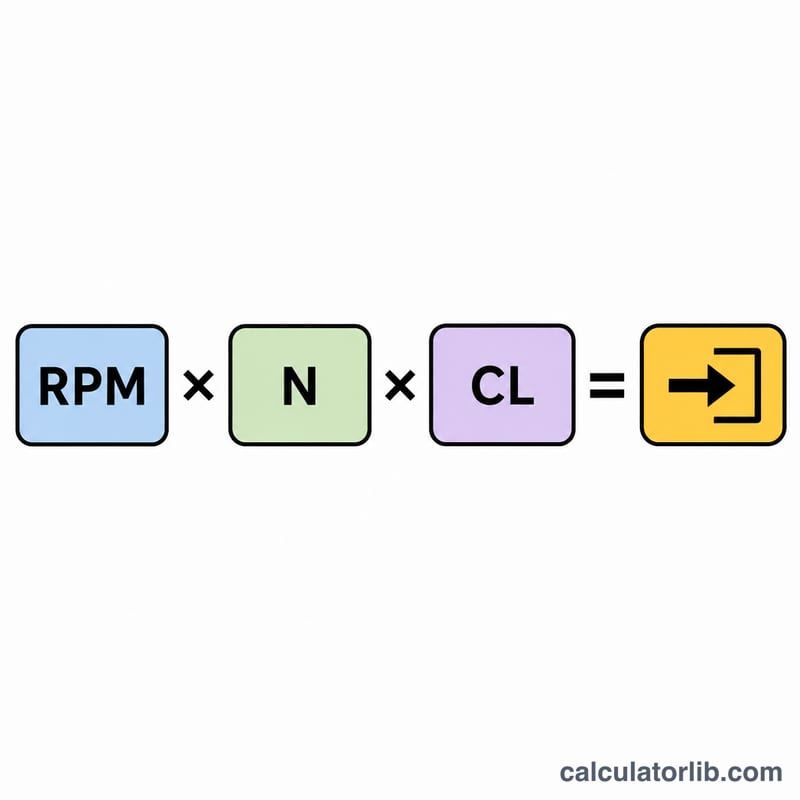
$$\text{送り速度} = \text{回転数(RPM)} \times \text{刃数} \times \text{1刃あたりの送り量}$$各刃は1回転につき1つの「切りくず」を削り取るため、2枚刃の工具は1回転で2回切り込みます。1分あたりの切り込み回数(\(\text{RPM} \times \text{刃数}\))に、1回の切り込みで削れる量(1刃送り)を掛けると、1分あたりの直線移動量が求められます。
計算例
2枚刃のエンドミルを10,000 RPMで回し、推奨1刃送りが0.002インチ/刃だとします。$$\text{送り速度} = 10{,}000 \times 2 \times 0.002 = 40 \text{ インチ/分}$$この場合、機械に40 IPM(インチ毎分)で送るようプログラムします。
素材と工具直径別の標準的な1刃あたり送り量の開始値
下の表は、一般的な素材に対するシャープな超硬エンドミルの1刃あたり送り量(インチ、ミリメートルは括弧内)のおおよその開始範囲を示しています。これらはあくまで一般的な出発点です。コーティング、刃の形状、工具の突き出し長さ、切込み深さと切込み幅、工作機械の剛性によって適切な値は変わるため、必ず工具メーカーのデータシートを確認してください。範囲の下限付近から始め、徐々に上げていってください。
| 素材 | 1/8"(3.2 mm) | 1/4"(6.35 mm) | 3/8"(9.5 mm) | 1/2"(12.7 mm) |
|---|---|---|---|---|
| 針葉樹 | 0.002–0.004"(0.05–0.10 mm) | 0.005–0.010"(0.13–0.25 mm) | 0.008–0.014"(0.20–0.36 mm) | 0.010–0.016"(0.25–0.41 mm) |
| 広葉樹 | 0.002–0.004"(0.05–0.10 mm) | 0.004–0.008"(0.10–0.20 mm) | 0.006–0.012"(0.15–0.30 mm) | 0.008–0.014"(0.20–0.36 mm) |
| MDF / 合板 | 0.003–0.006"(0.08–0.15 mm) | 0.006–0.012"(0.15–0.30 mm) | 0.008–0.016"(0.20–0.41 mm) | 0.010–0.018"(0.25–0.46 mm) |
| アクリル | 0.002–0.004"(0.05–0.10 mm) | 0.004–0.008"(0.10–0.20 mm) | 0.006–0.010"(0.15–0.25 mm) | 0.008–0.012"(0.20–0.30 mm) |
| アルミニウム | 0.0005–0.0015"(0.013–0.04 mm) | 0.001–0.003"(0.025–0.08 mm) | 0.002–0.004"(0.05–0.10 mm) | 0.003–0.005"(0.08–0.13 mm) |
| 軟鋼 | 0.0003–0.001"(0.008–0.025 mm) | 0.0005–0.002"(0.013–0.05 mm) | 0.001–0.003"(0.025–0.08 mm) | 0.001–0.003"(0.025–0.08 mm) |
注記:アクリルなどのプラスチックは、溶けるのではなく切りくずによって熱を逃がすために、十分な1刃あたり送り量が必要です。金属は一般に木材よりもはるかに小さい1刃あたり送り量が必要で、小型の工作機械では下限付近に留める必要がよくあります。これらの値は、お使いの特定のカッターについてのメーカー推奨値の代わりにはなりません。
さまざまな設定における送り速度
すべての行で同じ計算式を使用します:
$$\text{送り速度 (IPM)} = \text{回転数} \times \text{刃数} \times \text{1刃あたり送り量 (in/tooth)}$$
ミリメートル毎分は、IPMに25.4を掛けて求めます。最初の3行は、回転数と1刃あたり送り量を一定に保った場合に、送り速度が刃数に比例して変化することを示しています。
| 設定 | 回転数 | 刃数 | 1刃あたり送り量 (in/tooth) | 計算 | 送り速度 (IPM) | 送り速度 (mm/min) |
|---|---|---|---|---|---|---|
| 1刃、同じ回転数と1刃あたり送り量 | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 2刃、同じ回転数と1刃あたり送り量 | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 4刃、同じ回転数と1刃あたり送り量 | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| 木材でのルーター加工(2刃) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| アルミニウムのフライス加工(3刃) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| アルミニウムのフライス加工(2刃、軽切削) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
刃数を増やすと、同じ1刃あたり送り量のままより速く送ることができますが、刃数が多いほど切りくずを排出するスペースが減り、これはアルミニウムやプラスチックなどの柔らかい素材で問題になります。これらの例は計算の説明であり、お使いの機械に対する推奨設定ではありません。
送り速度の計算結果の解釈
計算された送り速度は、選んだ1刃あたり送り量の切りくずを各切刃が除去するように、工具が素材の中を進む速さです。この数値が適切かどうかは、1刃あたり送り量が工具、素材、工作機械に適しているかによって決まります。
送り速度が低すぎる場合
- 切りくずが薄すぎて熱を逃がせないため、刃が切削せずにこすれるようになります。
- 熱がたまり、木材では焼け跡、プラスチックでは溶融、一部の金属では加工硬化を起こし、工具の摩耗も早まります。
送り速度が高すぎる場合
- 切削抵抗が増大し、工具のたわみ、びびり振動、表面仕上げの悪化、または寸法精度の低下を招きます。
- 最悪の場合、カッターが折損したり、(ステッピングモーター駆動のシステムでは)機械が脱調したり、主軸が停止したりします。
1刃あたり送り量または回転数の調整
- 送り速度は回転数と1刃あたり送り量の両方に比例します。1刃あたり送り量を変えずに遅くするには回転数を下げ、回転数を変えずに遅くするには1刃あたり送り量を下げます。
- 結果が機械の安全な能力を超える場合は、1刃あたり送り量を保ったまま回転数を下げ、こすれる範囲まで1刃あたり送り量を落とさないようにしてください。
- 焼けやこすれが見られる場合は、1刃あたり送り量を上げる(送りを速くする)か、回転数を下げてください。びびりや表面の荒れが見られる場合は、1刃あたり送り量または切込み深さと切込み幅を減らしてください。
機械の限界と剛性
小型のルーターや趣味用の工作機械では、理論上の送り速度に達することができない場合や、それを保持するだけの剛性がない場合があります。機械の最大切削送り速度と早送りの限界、主軸出力、加速度を確認してください。紙の上では達成可能な送り速度でも、機械が十分に加速できないため短い移動では到達しないことがあります。工具の突き出し長さが長いほど、また直径が小さいほどたわみが大きくなるため、その場合は1刃あたり送り量を小さくしてください。
突込みとコーナー
突込み動作では工具に軸方向の負荷がかかり、多くのエンドミルは中心部で良好に切削できないため、突込み送り速度は通常、切削送り速度の一部に設定します。急なコーナーや小さな円弧では、工具がより多くの素材に食い込み、機械は経路に従うために減速するため、カッターへの過負荷や跡の発生を避けるために、通常はコーナーをより遅い速度で加工します。
注意:この結果は開始点にすぎません。試し切りを行い、切削音を聞き、切りくずの形状と表面仕上げを確認し、切削が安定するまで送り速度を調整してください(ほとんどの機械では送りオーバーライドの割合を設定できます)。
よくある質問
1刃送り(チップロード)とは? 1刃送り(フィード・パー・トゥース)とは、1回転で各切れ刃が削り取る材料の厚さのことです。工具のデータシートから読み取る最も重要な値です。
メートル法でも使えますか? はい。1刃送りをミリメートルで入力すれば、結果はmm/分で表示されます。計算式は単位に依存しません。
適切な1刃送りはどう調べますか? 使用する工具径と切削する材質に合わせ、メーカーのチャートを参照してください。硬い材料や小径工具ほど、1刃送りは小さくする必要があります。