CNC İlerleme Hızı Hesaplama Aracı Nedir?
CNC ilerleme hızı hesaplama aracı, bir CNC freze ya da router üzerinde kesici takımın malzeme içinde ne kadar hızlı ilerlemesi gerektiğini belirler. İlerleme hızı, talaşlı imalatın en kritik parametrelerinden biridir: çok yavaşsa takım malzemeye sürtünür ve aşırı ısınır; çok hızlıysa takım kırılır ya da iş parçası yanar. Bu araç, birimleri kendi içinde tutarlı tuttuğunuz sürece her ölçü sistemiyle çalışır — talaş yükünü inç cinsinden girerseniz sonucu inç/dakika, milimetre cinsinden girerseniz milimetre/dakika olarak alırsınız.
Nasıl Kullanılır?
Üç değer girin: iş milinin dakikadaki devir sayısı (RPM), parmak frezenizdeki ağız (kesici kenar) sayısı ve takım kataloğunuzda önerilen diş başına talaş yükü. Hesapla butonuna bastığınızda, G-kodunuza veya kontrol ünitenize girebileceğiniz ilerleme hızını elde edersiniz. Takım üreticilerinin çoğu, malzeme ve takım çapına göre talaş yükü tablolarını yayımlar.
Formülün Açıklaması
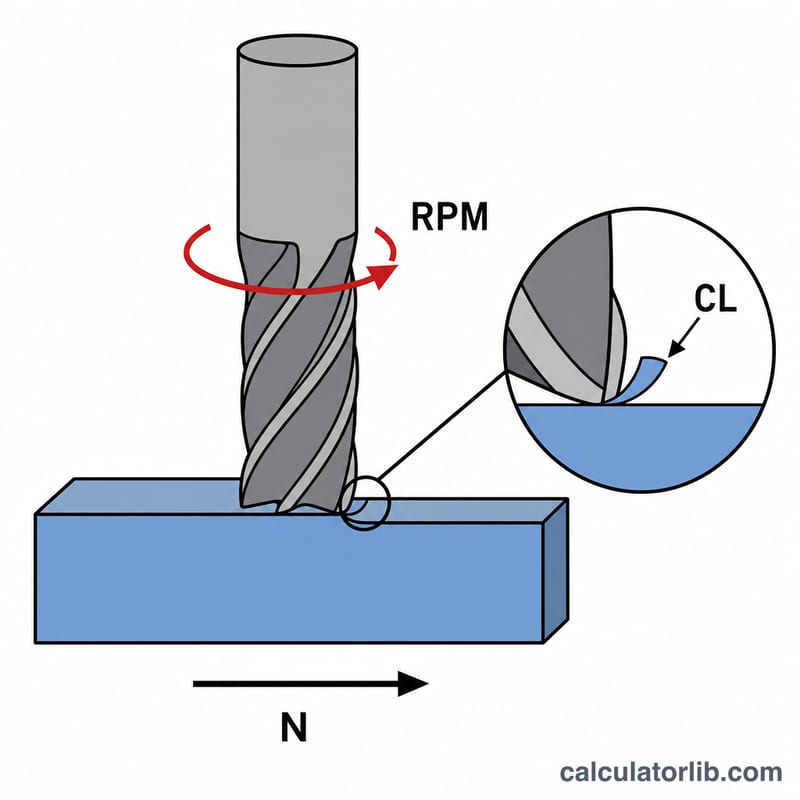
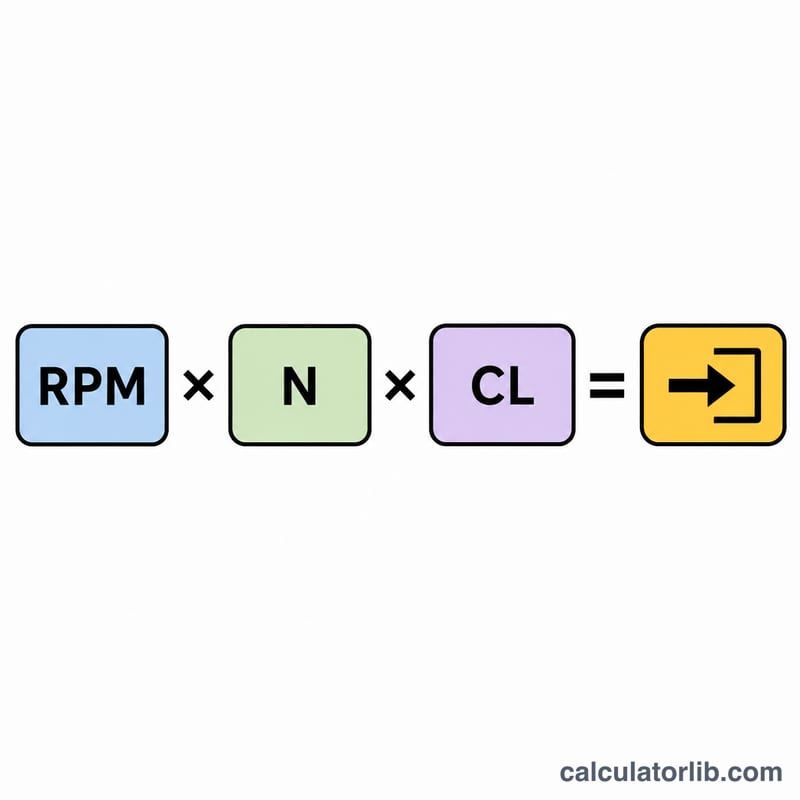
$$\text{İlerleme Hızı} = \text{Devir (RPM)} \times \text{Ağız Sayısı} \times \text{Diş Başına Talaş Yükü}$$ Her ağız, bir devirde bir "talaş" kaldırır; yani 2 ağızlı bir takım, her turda iki kesim yapar. Dakikadaki kesim sayısını (RPM \(\times\) ağız sayısı), her kesimde kaldırılan malzeme miktarıyla (talaş yükü) çarptığınızda, dakikadaki toplam doğrusal ilerlemeyi bulursunuz.
Örnek Hesaplama
Diyelim ki 2 ağızlı bir parmak frezeyi 10.000 RPM'de, diş başına önerilen 0,002 inç talaş yüküyle kullanıyorsunuz. $$\text{İlerleme Hızı} = 10{.}000 \times 2 \times 0{,}002 = 40 \text{ inç/dakika}$$ Makineyi 40 IPM (inç/dakika) hızında ilerleyecek şekilde programlarsınız.
Sık Sorulan Sorular
Talaş yükü nedir? Talaş yükü (diş başına ilerleme olarak da bilinir), her kesici kenarın bir devirde kaldırdığı malzeme kalınlığıdır. Takım veri sayfanızdaki en önemli değerdir.
Metrik sistemde çalışır mı? Evet. Talaş yükünü milimetre cinsinden girin, sonuç milimetre/dakika olarak çıkar. Formül birimden bağımsızdır.
Doğru talaş yükünü nasıl bulurum? Takım çapınıza ve kestiğiniz malzemeye göre üreticinin tablosunu kullanın. Daha sert malzemeler ve daha küçük takımlar, daha düşük talaş yükü gerektirir.
Malzeme ve Freze Çapına Göre Tipik Talaş Yükü Başlangıç Değerleri
Aşağıdaki tablo, yaygın malzemelerde keskin karbür parmak frezeler için diş başına talaş yükünün (inç, parantez içinde milimetre) yaklaşık başlangıç aralıklarını verir. Bunlar yalnızca genel başlangıç noktalarıdır. Kaplamalar, kanal geometrisi, takım çıkıntı uzunluğu, kesme derinliği ve genişliği ile makine rijitliği doğru değeri değiştirdiğinden, her zaman takım üreticisinin veri sayfasını kontrol edin. Aralığın alt ucuyla başlayın ve yavaş yavaş artırın.
| Malzeme | 1/8" (3,2 mm) | 1/4" (6,35 mm) | 3/8" (9,5 mm) | 1/2" (12,7 mm) |
|---|---|---|---|---|
| Yumuşak ağaç | 0.002–0.004" (0.05–0.10 mm) | 0.005–0.010" (0.13–0.25 mm) | 0.008–0.014" (0.20–0.36 mm) | 0.010–0.016" (0.25–0.41 mm) |
| Sert ağaç | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.014" (0.20–0.36 mm) |
| MDF / kontrplak | 0.003–0.006" (0.08–0.15 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.016" (0.20–0.41 mm) | 0.010–0.018" (0.25–0.46 mm) |
| Akrilik | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.010" (0.15–0.25 mm) | 0.008–0.012" (0.20–0.30 mm) |
| Alüminyum | 0.0005–0.0015" (0.013–0.04 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.002–0.004" (0.05–0.10 mm) | 0.003–0.005" (0.08–0.13 mm) |
| Yumuşak çelik | 0.0003–0.001" (0.008–0.025 mm) | 0.0005–0.002" (0.013–0.05 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.001–0.003" (0.025–0.08 mm) |
Notlar: Akrilik gibi plastikler, eriyip yapışmak yerine ısının talaş ile uzaklaştırılabilmesi için yeterli talaş yüküne ihtiyaç duyar; metaller genellikle ahşaptan çok daha küçük talaş yüklerine ihtiyaç duyar ve hafif makineler çoğunlukla alt uçta kalmalıdır. Bu değerler, kullandığınız belirli kesici için üretici önerilerinin yerine geçmez.
Farklı Kurulumlarda İlerleme Hızı
Her satırda aynı formül kullanılır:
$$\text{İlerleme Hızı (IPM)} = \text{RPM} \times \text{Kanal Sayısı} \times \text{Talaş Yükü (in/diş)}$$
Milimetre/dakika değeri, IPM değerinin 25,4 ile çarpılmasıyla elde edilir. İlk üç satır, RPM ve talaş yükü sabit tutulduğunda ilerleme hızının kanal sayısıyla doğrudan nasıl arttığını gösterir.
| Kurulum | RPM | Kanal Sayısı | Talaş yükü (in/diş) | Hesaplama | İlerleme hızı (IPM) | İlerleme hızı (mm/dk) |
|---|---|---|---|---|---|---|
| 1 kanallı, aynı RPM ve talaş yükü | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 2 kanallı, aynı RPM ve talaş yükü | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 4 kanallı, aynı RPM ve talaş yükü | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| Ahşapta router (2 kanallı) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| Alüminyumda freze (3 kanallı) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| Alüminyumda freze (2 kanallı, hafif kesim) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
Kanal sayısını artırmak, diş başına aynı talaş yükünde daha hızlı ilerlemeye olanak tanır; ancak daha fazla kanal, talaş tahliyesi için daha az alan bırakır ve bu durum alüminyum ve plastik gibi yumuşak malzemelerde önemlidir. Örnekler yalnızca aritmetiği göstermek içindir, makineniz için önerilen ayarlar değildir.
İlerleme Hızı Sonucunu Yorumlama
Hesaplanan ilerleme hızı, takımın malzeme içinde ilerlediği hızdır; böylece her kesici kenar, seçtiğiniz talaş yüküne sahip bir talaş kaldırır. Bu sayının iyi olup olmadığı, talaş yükünün takım, malzeme ve makine için uygun olup olmadığına bağlıdır.
İlerleme hızı çok düşük
- Talaşlar ısıyı uzaklaştıramayacak kadar ince olduğundan kenar kesmek yerine sürtünür.
- Isı birikir; bu da ahşapta yanık izlerine, plastiklerde erimeye, bazı metallerde iş sertleşmesine ve hızlı takım aşınmasına neden olur.
İlerleme hızı çok yüksek
- Kesme kuvvetleri artar; bu da takım sapmasına, titreşime (chatter), zayıf yüzey kalitesine veya hatalı ölçülere yol açar.
- En kötü durumda kesici kırılabilir, adım motorlu sistemlerde makine adım kaybedebilir veya mil durabilir.
Talaş yükünü veya RPM'i ayarlama
- İlerleme hızı hem RPM hem de talaş yükü ile doğrusal olarak değişir. Talaş yükünü değiştirmeden yavaşlamak için RPM'i düşürün; RPM'i sabit tutarak yavaşlamak için talaş yükünü düşürün.
- Sonuç makinenizin güvenle yapabileceğinden fazlaysa, talaş yükünün sürtünme aralığına düşmesine izin vermek yerine RPM'i düşürün ve talaş yükünü koruyun.
- Yanma veya sürtünme görürseniz talaş yükünü artırın (daha hızlı ilerleyin) ya da RPM'i düşürün. Titreşim veya kaba yüzey görürseniz talaş yükünü ya da kesme derinliği ve genişliğini azaltın.
Makine sınırları ve rijitlik
Hafif bir router veya hobi makinesi, teorik ilerleme hızına ulaşamayabilir ya da bu hızı koruyacak rijitliğe sahip olmayabilir. Makinenin azami kesme ilerlemesi ve hızlı hareket sınırlarını, mil gücünü ve ivmelenmesini kontrol edin. Kâğıt üzerinde mümkün görünen bir ilerleme, makine kısa hareketlerde yeterince hızlı ivmelenemediği için ulaşılamayabilir. Daha uzun takım çıkıntısı ve daha küçük çaplar daha fazla sapar; bu nedenle bu durumlarda daha düşük talaş yükleri kullanın.
Dalma ve köşeler
Dalma hareketleri takımı eksenel yönde zorlar ve birçok parmak freze merkezde iyi kesmez; bu nedenle dalma ilerlemesi genellikle kesme ilerlemesinin bir kesri olarak ayarlanır. Sıkı köşelerde ve küçük yaylarda takım daha fazla malzeme ile temas eder ve makine yolu takip etmek için yavaşlar; bu nedenle kesicinin aşırı yüklenmesini ve izler bırakmayı önlemek için köşeler genellikle daha yavaş çalıştırılır.
Not: Sonuç bir başlangıç noktasıdır. Deneme kesimi yapın, kesimi dinleyin, talaş şeklini ve yüzey kalitesini kontrol edin ve kesim stabil hale gelene kadar ilerleme hızını ayarlayın (çoğu makine ilerleme geçersiz kılma yüzdesine izin verir).