什麼是 CNC 進給率計算機?
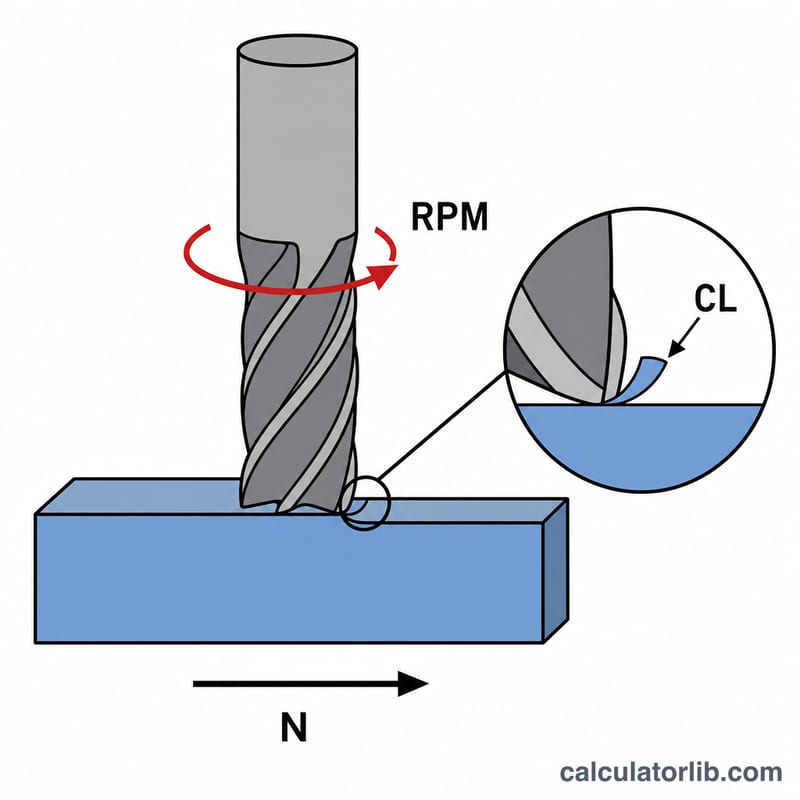
CNC 進給率計算機可幫你算出刀具在 CNC 銑床或雕刻機上切削材料時應該以多快的速度移動。進給率是最關鍵的加工參數之一:太慢會造成刀具摩擦、過熱;太快則容易斷刀或燒焦工件。本工具適用於任何一致的單位系統——每齒進給量若以英吋輸入,結果就是英吋/分;以公釐輸入,結果就是公釐/分。
如何使用
只需輸入三個數值:主軸轉速(RPM,每分鐘轉數)、立銑刀的刃數(切削刃數量),以及刀具資料表上建議的每齒進給量。按下計算,就能得到要寫入 G 代碼或控制器的進給率。多數刀具廠商都會依材料與刀徑提供每齒進給量對照表。
公式說明
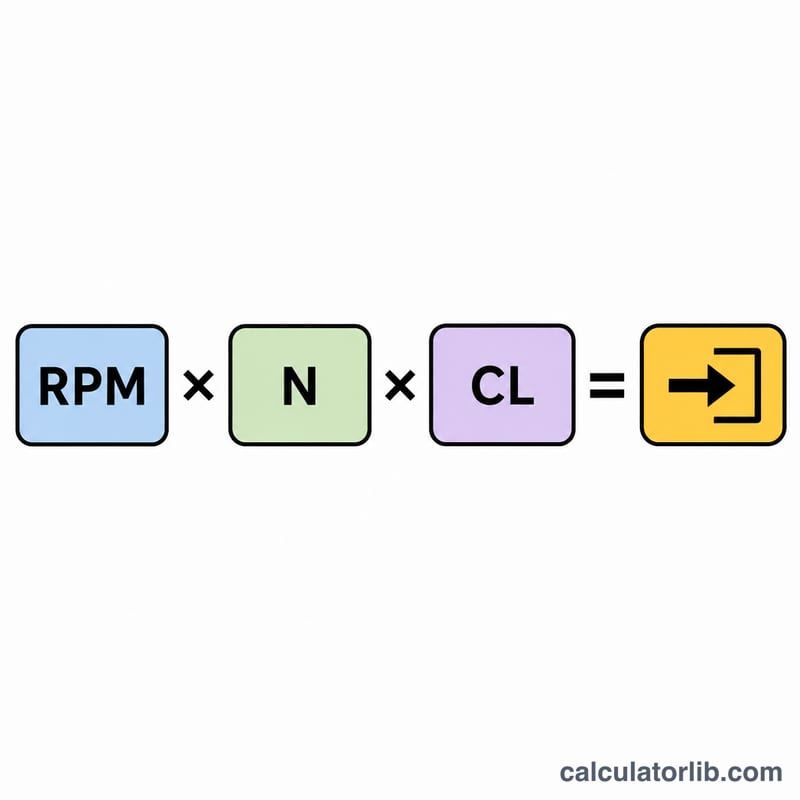
進給率 = RPM × 刃數 × 每齒進給量。
$$\text{進給率} = \text{RPM} \times \text{刃數} \times \text{每齒進給量}$$每一刃每轉切下一個「切屑」,因此兩刃刀具每轉會切兩刀。把每分鐘的切削次數(RPM × 刃數)乘以每刀切除的材料量(每齒進給量),就能得到每分鐘的總直線移動量。
實際範例
假設你使用一支兩刃立銑刀,以 10,000 RPM 運轉,建議每齒進給量為 0.002 英吋。
$$\text{進給率} = 10{,}000 \times 2 \times 0.002 = 40 \text{ 英吋/分}$$也就是說,你會把機台設定為以 40 IPM(英吋/分)前進。
不同材料與刀具直徑的典型每齒進刀量起始值
下表列出常見材料中,鋒利硬質合金端銑刀的每齒進刀量(單位為英寸,括號內為公厘)大致起始範圍。這些只是一般起始點。務必查閱刀具製造商的技術資料,因為塗層、刃槽幾何、刀具伸出長度、切削深度與寬度,以及機器剛性,都會改變正確數值。請從範圍的下限開始,再逐步往上調整。
| 材料 | 1/8" (3.2 mm) | 1/4" (6.35 mm) | 3/8" (9.5 mm) | 1/2" (12.7 mm) |
|---|---|---|---|---|
| 軟木 | 0.002–0.004" (0.05–0.10 mm) | 0.005–0.010" (0.13–0.25 mm) | 0.008–0.014" (0.20–0.36 mm) | 0.010–0.016" (0.25–0.41 mm) |
| 硬木 | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.014" (0.20–0.36 mm) |
| MDF/合板 | 0.003–0.006" (0.08–0.15 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.016" (0.20–0.41 mm) | 0.010–0.018" (0.25–0.46 mm) |
| 壓克力 | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.010" (0.15–0.25 mm) | 0.008–0.012" (0.20–0.30 mm) |
| 鋁 | 0.0005–0.0015" (0.013–0.04 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.002–0.004" (0.05–0.10 mm) | 0.003–0.005" (0.08–0.13 mm) |
| 低碳鋼 | 0.0003–0.001" (0.008–0.025 mm) | 0.0005–0.002" (0.013–0.05 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.001–0.003" (0.025–0.08 mm) |
注意事項:像壓克力這類塑膠需要足夠的每齒進刀量,才能讓熱量隨切屑帶走,而不是使材料熔化;金屬通常需要比木材小得多的每齒進刀量,輕型機器往往需要維持在下限。這些數值不能取代您所用特定刀具的製造商建議。
不同設定下的進給速率
每一列都使用相同的公式:
$$\text{進給速率 (IPM)} = \text{RPM} \times \text{刃數} \times \text{每齒進刀量 (in/tooth)}$$
公厘每分鐘的數值,是將 IPM 乘以 25.4 而得。前三列顯示:當轉速與每齒進刀量固定時,進給速率如何直接隨刃數成比例變化。
| 設定 | RPM(每分鐘轉數) | 刃數 | 每齒進刀量 (in/tooth) | 計算 | 進給速率 (IPM) | 進給速率 (mm/min) |
|---|---|---|---|---|---|---|
| 單刃,相同 RPM 與每齒進刀量 | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 雙刃,相同 RPM 與每齒進刀量 | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 四刃,相同 RPM 與每齒進刀量 | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| 木材用銑槽機(雙刃) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| 鋁材銑削(三刃) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| 鋁材銑削(雙刃,輕切削) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
增加刃數,可以在相同的每齒進刀量下加快進給,但刃數越多,留給排屑的空間就越少,這在鋁和塑膠等軟質材料中尤其重要。這些範例只是算術說明,並非您機器的建議設定。
解讀您的進給速率結果
計算出的進給速率,是刀具穿過材料的速度,使每個切削刃都能切除您所選定每齒進刀量的切屑。這個數字是否合適,取決於每齒進刀量對刀具、材料與機器而言是否正確。
進給速率過低
- 切削刃會摩擦而非切削,因為切屑太薄,無法帶走熱量。
- 熱量累積,造成木材燒焦、塑膠熔化、某些金屬加工硬化,以及刀具快速磨損。
進給速率過高
- 切削力上升,導致刀具偏轉、顫振、表面粗糙或尺寸不準確。
- 最糟的情況是刀具斷裂,或機器失步(在步進馬達驅動的系統上),或主軸失速。
調整每齒進刀量或 RPM
- 進給速率與 RPM 及每齒進刀量都呈線性關係。若要在不改變每齒進刀量的情況下放慢速度,請降低 RPM;若要在保持 RPM 的情況下放慢速度,請降低每齒進刀量。
- 若結果超過您機器能安全承受的範圍,請降低 RPM 並保持每齒進刀量,而不是讓每齒進刀量降到摩擦範圍。
- 若看到燒焦或摩擦痕跡,請增加每齒進刀量(加快進給)或降低 RPM。若看到顫振或表面粗糙,請降低每齒進刀量,或減少切削深度與寬度。
機器極限與剛性
輕型銑槽機或愛好者級機器可能無法達到理論進給速率,或缺乏足夠剛性來維持該速率。請檢查機器的最大切削進給與快速移動極限、主軸功率及加速度。在紙上可行的進給速率,在短距離移動時可能無法達到,因為機器無法足夠快速地加速。刀具伸出較長、直徑較小時,偏轉會更大,因此在這些情況下請使用較低的每齒進刀量。
下刀與轉角
下刀動作會沿刀具軸向施加負載,而且許多端銑刀無法在中心位置良好切削,因此下刀進給通常設定為切削進給的一部分。在急轉彎與小圓弧中,刀具會接觸更多材料,機器也會減速以跟隨路徑,因此轉角通常以較慢速度執行,以避免刀具過載並留下刀痕。
注意:此結果僅為起始點。請進行試切,聆聽切削聲音,檢查切屑形狀與表面光潔度,並調整進給速率(大多數機器允許設定進給覆寫百分比),直到切削穩定為止。
常見問題
什麼是每齒進給量?每齒進給量(又稱每刃進給量)是指每一切削刃每轉切除的材料厚度,是刀具資料表上最關鍵的數值。
可以用公制嗎?可以。把每齒進給量以公釐輸入,結果就會是公釐/分。本公式不受單位限制。
如何找到正確的每齒進給量?請依你的刀徑與切削材料,參考廠商提供的對照表。材料越硬、刀具越小,所需的每齒進給量就越小。