什么是CNC进给速度计算器?
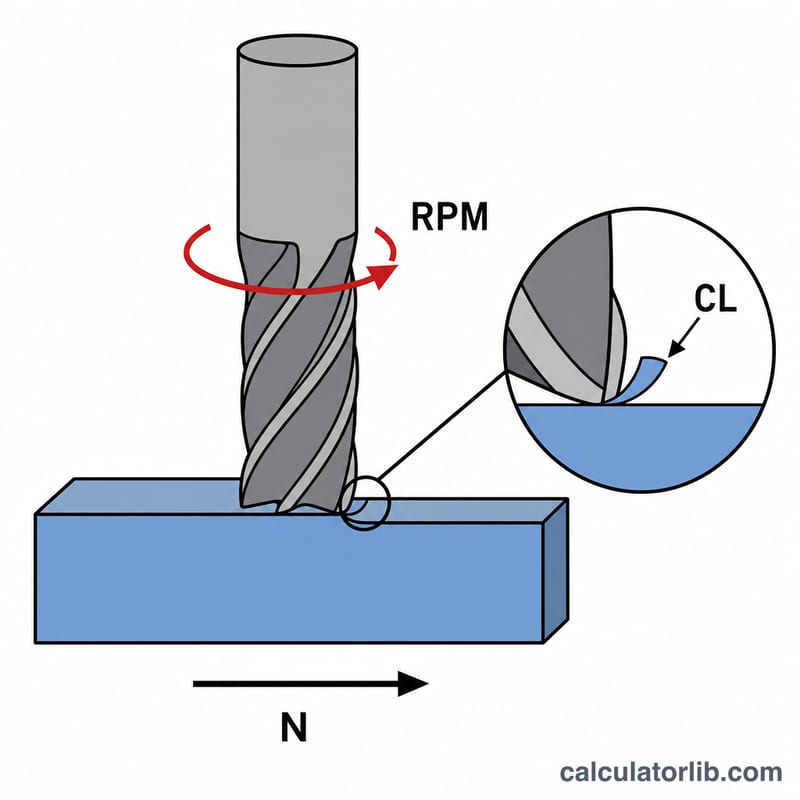
CNC进给速度计算器用于确定刀具在CNC铣床或雕刻机上切削材料时应以多快的速度移动。进给速度是最关键的加工参数之一:走刀太慢,刀具会与材料摩擦发热;走刀太快,则可能崩刀或烧焦工件。本工具适用于任意一致的单位制——每齿进给量输入英寸,结果就是英寸/分钟;输入毫米,结果就是毫米/分钟。
使用方法
只需输入三个数值:主轴转速(每分钟转数,RPM)、立铣刀的刃数(切削刃数量),以及刀具参数表上推荐的每齿进给量。点击计算,即可得到可写入G代码或控制器的进给速度。大多数刀具厂商都会按材料和刀具直径公布每齿进给量参考表。
公式详解
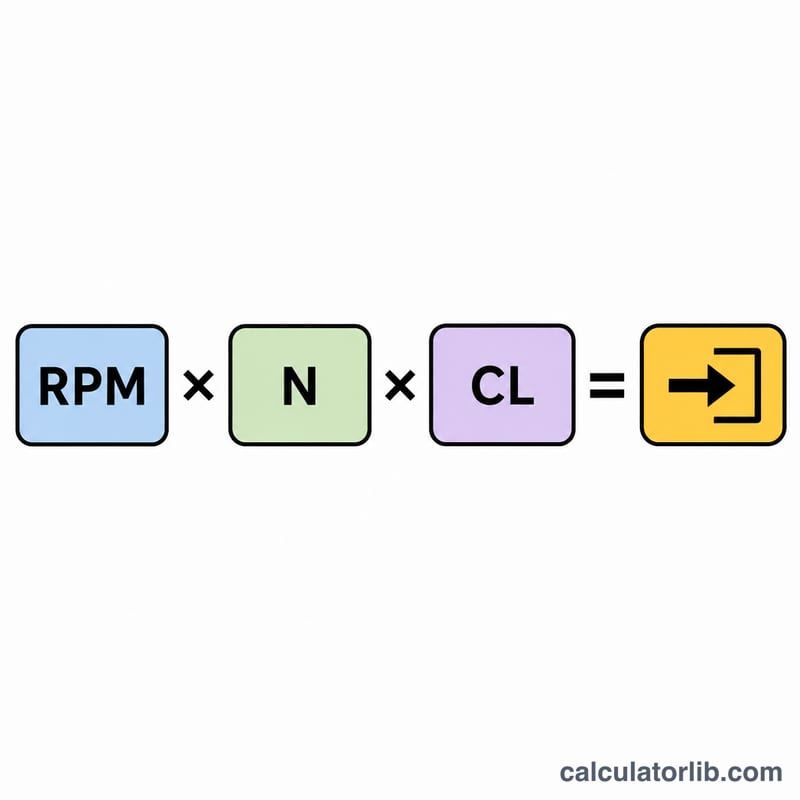
进给速度 = 主轴转速 × 刃数 × 每齿进给量。
$$\text{Feed Rate} = \text{RPM} \times \text{Flutes} \times \text{Chip Load}$$每条切削刃每转切下一个"切屑",所以两刃刀具每转两次走刀。将每分钟的走刀次数(转速 × 刃数)乘以每次走刀切除的材料量(每齿进给量),就得到每分钟的总直线进给量。
实例演算
假设你使用一把两刃立铣刀,以10,000 RPM运转,推荐每齿进给量为0.002英寸。则进给速度 =
$$10{,}000 \times 2 \times 0.002 = 40 \text{ 英寸/分钟}$$你应将机床的进给速度设定为40 IPM(英寸/分钟)。
不同材料和刀具直径的典型每齿进给量起始值
下表给出了常见材料中锋利硬质合金立铣刀的大致每齿进给量起始范围(单位为英寸,括号内为毫米)。这些仅为一般性的起始点。请始终查阅刀具制造商的数据手册,因为涂层、刃槽几何形状、刀具伸出长度、切深和切宽以及机床刚性都会改变正确的数值。请从范围下限附近开始,然后逐步提高。
| 材料 | 1/8"(3.2 mm) | 1/4"(6.35 mm) | 3/8"(9.5 mm) | 1/2"(12.7 mm) |
|---|---|---|---|---|
| 软木 | 0.002–0.004"(0.05–0.10 mm) | 0.005–0.010"(0.13–0.25 mm) | 0.008–0.014"(0.20–0.36 mm) | 0.010–0.016"(0.25–0.41 mm) |
| 硬木 | 0.002–0.004"(0.05–0.10 mm) | 0.004–0.008"(0.10–0.20 mm) | 0.006–0.012"(0.15–0.30 mm) | 0.008–0.014"(0.20–0.36 mm) |
| MDF / 胶合板 | 0.003–0.006"(0.08–0.15 mm) | 0.006–0.012"(0.15–0.30 mm) | 0.008–0.016"(0.20–0.41 mm) | 0.010–0.018"(0.25–0.46 mm) |
| 丙烯酸 | 0.002–0.004"(0.05–0.10 mm) | 0.004–0.008"(0.10–0.20 mm) | 0.006–0.010"(0.15–0.25 mm) | 0.008–0.012"(0.20–0.30 mm) |
| 铝 | 0.0005–0.0015"(0.013–0.04 mm) | 0.001–0.003"(0.025–0.08 mm) | 0.002–0.004"(0.05–0.10 mm) | 0.003–0.005"(0.08–0.13 mm) |
| 低碳钢 | 0.0003–0.001"(0.008–0.025 mm) | 0.0005–0.002"(0.013–0.05 mm) | 0.001–0.003"(0.025–0.08 mm) | 0.001–0.003"(0.025–0.08 mm) |
注意:丙烯酸等塑料需要足够的每齿进给量,使热量随切屑带走,而不是使材料熔化;金属通常需要比木材小得多的每齿进给量,轻型机床往往需要保持在范围下限。这些数值不能替代您所用特定刀具的制造商建议。
不同设置下的进给速度
每一行都使用相同的公式:
$$\text{进给速度 (IPM)} = \text{转速 (RPM)} \times \text{刃数} \times \text{每齿进给量 (in/tooth)}$$
毫米每分钟可通过将 IPM 乘以 25.4 得到。前三行显示了在转速和每齿进给量保持不变时,进给速度如何随刃数直接成比例变化。
| 设置 | 转速 (RPM) | 刃数 | 每齿进给量 (in/tooth) | 计算 | 进给速度 (IPM) | 进给速度 (mm/min) |
|---|---|---|---|---|---|---|
| 1 刃,转速和每齿进给量相同 | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| 2 刃,转速和每齿进给量相同 | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| 4 刃,转速和每齿进给量相同 | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| 木材开槽机(2 刃) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| 铝材铣削(3 刃) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| 铝材铣削(2 刃,轻切削) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
增加刃数可以在相同的每齿进给量下提高进给速度,但刃数越多,排屑空间越小,这在铝和塑料等软质材料中尤为重要。这些示例仅用于说明计算方法,并非您机床的推荐设置。
解读您的进给速度结果
计算得出的进给速度是刀具穿过材料的速度,使每个切削刃都能切下与您所选每齿进给量相符的切屑。该数值是否合适,取决于每齿进给量对刀具、材料和机床而言是否正确。
进给速度过低
- 切削刃会摩擦而不是切削,因为切屑太薄,无法带走热量。
- 热量积聚,导致木材烧焦、塑料熔化、某些金属加工硬化以及刀具快速磨损。
进给速度过高
- 切削力增大,导致刀具偏移、颤振、表面光洁度差或尺寸不准确。
- 在最坏的情况下,刀具可能折断,或机床丢步(对于步进驱动系统而言)或主轴失速。
调整每齿进给量或转速
- 进给速度与转速和每齿进给量均呈线性关系。若要在不改变每齿进给量的情况下降低速度,请降低转速;若要在保持转速的情况下降低速度,请降低每齿进给量。
- 如果计算结果超出机床的安全能力,请降低转速并保持每齿进给量,而不要让每齿进给量降到摩擦区间。
- 如果出现烧焦或摩擦现象,请提高每齿进给量(加快进给)或降低转速。如果出现颤振或表面粗糙,请降低每齿进给量或切深和切宽。
机床极限与刚性
轻型雕刻机或爱好者用机床可能无法达到理论进给速度,或刚性不足以维持该速度。请检查机床的最大切削进给和快速移动极限、主轴功率和加速度。纸面上可以实现的进给速度,在短距离移动时可能无法达到,因为机床加速不够快。刀具伸出较长和直径较小的刀具变形更大,因此在这些情况下应使用较低的每齿进给量。
下刀与拐角
下刀运动会沿刀具轴向施加载荷,而且许多立铣刀在中心处切削效果不佳,因此下刀进给通常设定为切削进给的一部分。在急转弯和小圆弧处,刀具切入的材料更多,机床会减速以跟随路径,因此拐角通常以较慢速度加工,以避免刀具过载并留下痕迹。
注意:该结果只是一个起始点。请进行试切,听取切削声音,检查切屑形态和表面光洁度,并调整进给速度(大多数机床都允许设置进给倍率百分比),直到切削稳定为止。
常见问题
什么是每齿进给量?每齿进给量(也叫每齿进给率)是指每条切削刃每转切除的材料厚度,是刀具数据表中最关键的数值。
支持公制单位吗?支持。以毫米输入每齿进给量,结果即为毫米/分钟。该公式与单位无关。
如何确定合适的每齿进给量?请参照刀具厂商提供的参考表,根据你的刀具直径和所加工的材料来选取。材料越硬、刀具越小,所需的每齿进给量就越小。