ما هي حاسبة معدل التغذية لماكينات CNC؟
تحدد حاسبة معدل التغذية لماكينات CNC السرعة التي ينبغي أن تتحرك بها أداة القطع خلال المادة على مفرزة CNC أو الراوتر. يُعد معدل التغذية من أهم بارامترات التشغيل الآلي على الإطلاق: فإذا كان بطيئاً جداً فإن الأداة تحتك بالمادة وترتفع حرارتها، وإذا كان سريعاً جداً فقد تنكسر الأداة أو تحترق قطعة العمل. تعمل هذه الأداة مع أي نظام وحدات متسق — فإذا أدخلت حمل القطع بالبوصة، تحصل على النتيجة بالبوصة في الدقيقة، وإذا أدخلته بالملليمتر، تحصل على النتيجة بالملليمتر في الدقيقة.
كيفية الاستخدام
أدخل ثلاث قيم: سرعة المغزل بالدورة في الدقيقة (RPM)، وعدد الأسنان (حواف القطع) في أداة التفريز الطرفية، وحمل القطع لكل سن الموصى به وفق جدول العُدّة لديك. اضغط على زر الحساب لتحصل على معدل التغذية الذي تبرمجه في كود G أو في وحدة التحكم. تنشر معظم الشركات المصنّعة للعُدد جداول حمل القطع مصنّفة حسب نوع المادة وقطر الأداة.
شرح المعادلة
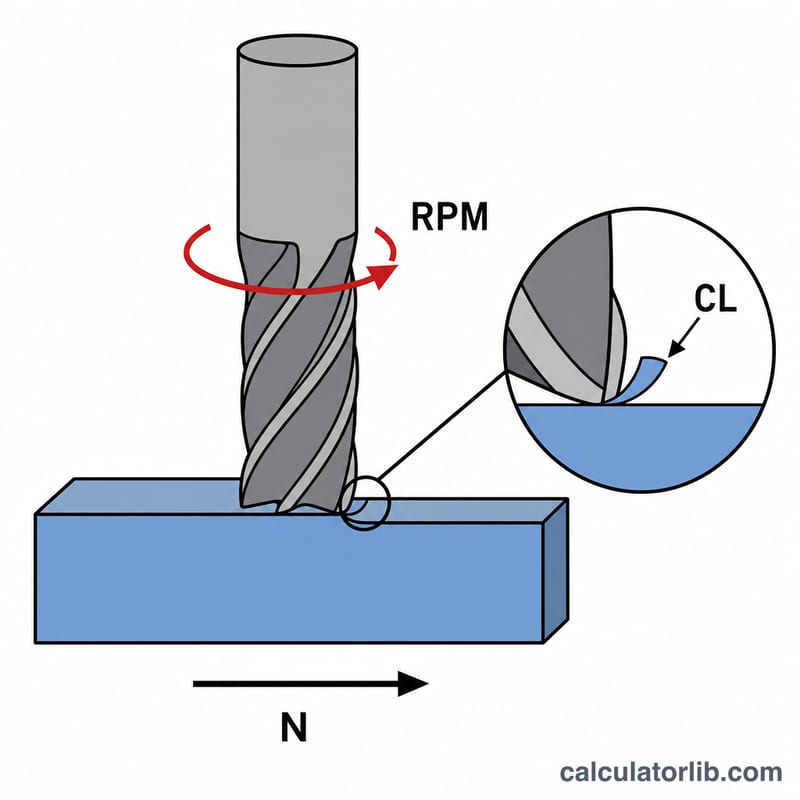
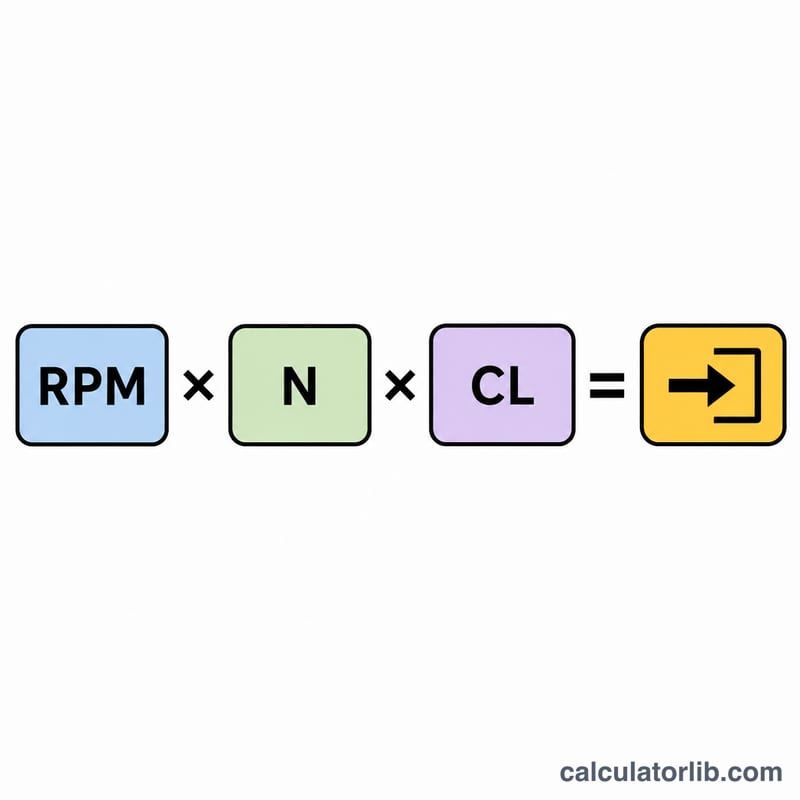
$$\text{Feed Rate} = \text{RPM} \times \text{Flutes} \times \text{Chip Load}$$ معدل التغذية = سرعة المغزل (RPM) × عدد الأسنان × حمل القطع لكل سن. يزيل كل سن "شريحة" واحدة في كل دورة، لذا فإن أداة بسنّين تأخذ قضمتين في كل دورة. بضرب عدد القضمات في الدقيقة (السرعة × عدد الأسنان) في مقدار المادة التي تزيلها كل قضمة (حمل القطع)، تحصل على إجمالي المسافة الخطية المقطوعة في الدقيقة.
مثال محلول
لنفترض أنك تشغّل أداة تفريز طرفية بسنّين عند سرعة 10,000 دورة في الدقيقة مع حمل قطع موصى به يبلغ 0.002 بوصة لكل سن. $$\text{معدل التغذية} = 10{,}000 \times 2 \times 0.002 = 40 \text{ بوصة في الدقيقة}$$ بناءً عليه تبرمج الماكينة للتقدم بسرعة 40 بوصة في الدقيقة (IPM).
قيم بدء نموذجية لحمولة الرقاقة حسب المادة وقطر الأداة
يعرض الجدول أدناه نطاقات بدء تقريبية لحمولة الرقاقة لكل سن (بالبوصة، مع الملليمترات بين قوسين) لفريزات الكربيد الحادة في المواد الشائعة. هذه نقاط بدء عامة فقط. تحقق دائماً من ورقة البيانات الفنية للشركة المصنعة للأداة، لأن الطلاءات وهندسة الأخاديد وبروز الأداة وعمق القطع وعرضه وصلابة الماكينة كلها تغيّر القيمة الصحيحة. ابدأ قرب الحد الأدنى للنطاق وارفع القيمة تدريجياً.
| المادة | 1/8" (3.2 mm) | 1/4" (6.35 mm) | 3/8" (9.5 mm) | 1/2" (12.7 mm) |
|---|---|---|---|---|
| الخشب اللين | 0.002–0.004" (0.05–0.10 mm) | 0.005–0.010" (0.13–0.25 mm) | 0.008–0.014" (0.20–0.36 mm) | 0.010–0.016" (0.25–0.41 mm) |
| الخشب الصلب | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.014" (0.20–0.36 mm) |
| MDF / الخشب الأبلكاش | 0.003–0.006" (0.08–0.15 mm) | 0.006–0.012" (0.15–0.30 mm) | 0.008–0.016" (0.20–0.41 mm) | 0.010–0.018" (0.25–0.46 mm) |
| الأكريليك | 0.002–0.004" (0.05–0.10 mm) | 0.004–0.008" (0.10–0.20 mm) | 0.006–0.010" (0.15–0.25 mm) | 0.008–0.012" (0.20–0.30 mm) |
| الألومنيوم | 0.0005–0.0015" (0.013–0.04 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.002–0.004" (0.05–0.10 mm) | 0.003–0.005" (0.08–0.13 mm) |
| الفولاذ الطري | 0.0003–0.001" (0.008–0.025 mm) | 0.0005–0.002" (0.013–0.05 mm) | 0.001–0.003" (0.025–0.08 mm) | 0.001–0.003" (0.025–0.08 mm) |
ملاحظات: تحتاج البلاستيكات مثل الأكريليك إلى حمولة رقاقة كافية لنقل الحرارة بعيداً مع الرقاقة بدلاً من أن تذوب، وتحتاج المعادن عموماً إلى حمولات رقاقة أصغر بكثير مما يُحتاج في الخشب، وغالباً ما تحتاج الماكينات الخفيفة إلى البقاء عند الحد الأدنى. هذه القيم لا تُغني عن توصيات الشركة المصنعة لأداتك المحددة.
معدل التغذية عبر إعدادات مختلفة
تستخدم كل صف الصيغة نفسها:
$$\text{معدل التغذية (IPM)} = \text{RPM} \times \text{Flutes} \times \text{حمولة الرقاقة (in/tooth)}$$
يُحصل على الملليمترات في الدقيقة بضرب IPM في 25.4. تُظهر الصفوف الثلاثة الأولى كيف يتناسب معدل التغذية طردياً مع عدد الأخاديد عندما تُبقى RPM وحمولة الرقاقة ثابتة.
| الإعداد | دورة/دقيقة (RPM) | الأخاديد | حمولة الرقاقة (in/tooth) | الحساب | معدل التغذية (IPM) | معدل التغذية (mm/min) |
|---|---|---|---|---|---|---|
| أداة بخادم واحد، نفس RPM وحمولة الرقاقة | 12,000 | 1 | 0.004 | 12,000 × 1 × 0.004 | 48 | 1,219.2 |
| أداة بخادمين، نفس RPM وحمولة الرقاقة | 12,000 | 2 | 0.004 | 12,000 × 2 × 0.004 | 96 | 2,438.4 |
| أداة بأربعة أخاديد، نفس RPM وحمولة الرقاقة | 12,000 | 4 | 0.004 | 12,000 × 4 × 0.004 | 192 | 4,876.8 |
| راوتر في الخشب (ذو خادمين) | 18,000 | 2 | 0.006 | 18,000 × 2 × 0.006 | 216 | 5,486.4 |
| فرز في الألومنيوم (ثلاثي الأخاديد) | 8,000 | 3 | 0.002 | 8,000 × 3 × 0.002 | 48 | 1,219.2 |
| فرز في الألومنيوم (ذو خادمين، قطع خفيف) | 8,000 | 2 | 0.0015 | 8,000 × 2 × 0.0015 | 24 | 609.6 |
إضافة الأخاديد تتيح لك التغذية بسرعة أكبر عند الحمولة نفسها لكل سن، لكن الأخاديد الأكثر تترك مساحة أقل لإخلاء الرقائق، وهذا مهم في المواد الطرية مثل الألومنيوم والبلاستيك. الأمثلة توضيح للحساب وليست إعدادات موصى بها لماكينتك.
تفسير نتيجة معدل التغذية
معدل التغذية المحسوب هو السرعة التي تتحرك بها الأداة عبر المادة بحيث تزيل كل حافة قطع رقاقة بحمولة الرقاقة التي اخترتها. وما إذا كان هذا الرقم جيداً يعتمد على ما إذا كانت حمولة الرقاقة مناسبة للأداة والمادة والماكينة.
معدل التغذية منخفض جداً
- تحتك الحافة بدلاً من أن تقطع، لأن الرقائق رقيقة جداً بحيث لا تستطيع نقل الحرارة بعيداً.
- تتراكم الحرارة، مما يسبب علامات حرق في الخشب، وذوباناً في البلاستيك، وتصلباً بالتشغيل في بعض المعادن، وتآكلاً سريعاً للأداة.
معدل التغذية مرتفع جداً
- ترتفع قوى القطع، مما يسبب انحراف الأداة واهتزازها وتشكل صرير، أو تشطيباً رديئاً للسطح، أو أبعاداً غير دقيقة.
- في أسوأ الحالات ينكسر القاطع، أو تفقد الماكينة الخطوات (في الأنظمة التي تعمل بمحركات الخطوة)، أو يتوقف المغزل.
ضبط حمولة الرقاقة أو RPM
- يتناسب معدل التغذية خطياً مع كل من RPM وحمولة الرقاقة. للتحرك بسرعة أقل دون تغيير حمولة الرقاقة، خفّض RPM؛ وللتحرك بسرعة أقل مع إبقاء RPM ثابتاً، خفّض حمولة الرقاقة.
- إذا تجاوزت النتيجة ما تستطيع ماكينتك تحمله بأمان، فخفّض RPM وأبقِ حمولة الرقاقة، بدلاً من السماح لحمولة الرقاقة بالانخفاض إلى نطاق الاحتكاك.
- إذا رأيت حرقاً أو احتكاكاً، فارفع حمولة الرقاقة (تغذية أسرع) أو خفّض RPM. وإذا رأيت صريراً أو سطحاً خشناً، فخفّض حمولة الرقاقة أو عمق القطع وعرضه.
حدود الماكينة وصلابتها
قد لا تستطيع الراوتر الخفيف أو ماكينة الهواية بلوغ معدل التغذية النظري، أو قد تفتقر إلى الصلابة اللازمة للحفاظ عليه. تحقق من الحد الأقصى لتغذية القطع وحدود الحركة السريعة للماكينة، وقدرة المغزل، والتسارع. قد لا يُبلغ معدل تغذية ممكن على الورق في الحركات القصيرة لأن الماكينة لا تستطيع التسارع بالسرعة الكافية. يزيد بروز الأداة الأطول والأقطار الأصغر من الانحراف، لذا استخدم حمولات رقاقة أقل في تلك الحالات.
الغطس والزوايا
تحمّل حركات الغطس الأداة على امتداد محورها، والكثير من الفريزات الطرفية لا تقطع جيداً عند المركز، لذلك يُضبط معدل تغذية الغطس عادةً على جزء من معدل تغذية القطع. وفي الزوايا الضيقة والأقواس الصغيرة، تشتبك الأداة مع مادة أكثر وتبطئ الماكينة لتتبع المسار، لذلك تُشغّل الزوايا عادةً ببطء أكبر لتجنب إرهاق القاطع وترك علامات.
ملاحظة: النتيجة نقطة بدء فقط. أجرِ قطعة اختبار، واستمع إلى القطع، وتحقق من شكل الرقاقة وتشطيب السطح، واضبط معدل التغذية (تتيح معظم الماكينات نسبة تجاوز للتغذية) حتى يصبح القطع مستقراً.
الأسئلة الشائعة
ما هو حمل القطع؟ حمل القطع (ويُسمى أيضاً التغذية لكل سن) هو سماكة المادة التي تزيلها كل حافة قطع في كل دورة. وهو القيمة الأساسية التي تجدها في ورقة بيانات العُدّة لديك.
هل تعمل بالنظام المتري؟ نعم. أدخل حمل القطع بالملليمتر فتكون النتيجة بالملليمتر في الدقيقة. المعادلة لا تتقيّد بوحدة بعينها.
كيف أعرف حمل القطع المناسب؟ استعن بجدول الشركة المصنّعة وفق قطر أداتك ونوع المادة التي تقطعها. فالمواد الأصلب والأدوات الأصغر تتطلب أحمال قطع أقل.