这个计算器能做什么
加工时间计算器用于估算车床、铣床或钻床上单道切削工序所需的时间。它采用车间常用的公制单位:切削长度以毫米(mm)计,每转进给量以 mm/r 计,主轴转速以每分钟转数(RPM)计。由于计算本身只涉及纯运动学关系,因此不限机床品牌、不限国家和地区,任何机床都适用。
公式解析
计算器先把每转进给量换算成直线进给速度,再用刀具需要走过的距离除以该速度:
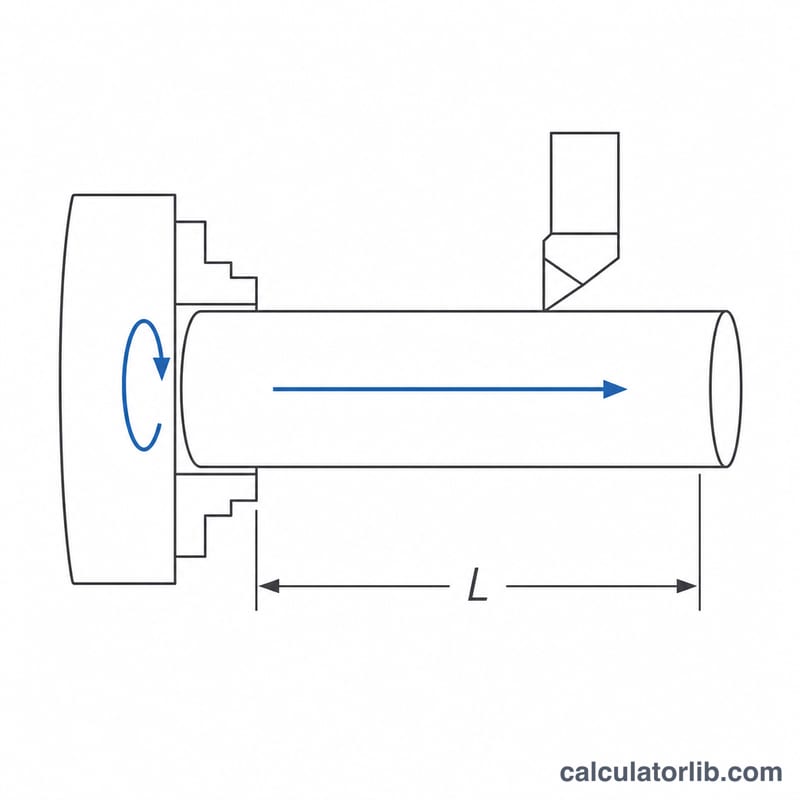
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$其中 \(L\) = 切削长度(mm,需包含刀具切入与切出行程),\(f\) = 每转进给量(mm/r),\(N\) = 主轴转速(RPM),\(n_p\) = 走刀次数,\(T\) = 切削时间(分钟)。注意:时间只取决于 \(f \times N\) 这个乘积——进给量减半、转速加倍,加工时间保持不变。
实例计算
车削一根轴,切削长度 250 mm,主轴转速 800 RPM,进给量 0.15 mm/r,共 3 次粗车走刀:
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$整个切削过程中主轴共转动 \(800 \times 6.25 = 5000\) 转,这个数字在估算每个刀尖的刀片磨损量时很有参考价值。
使用方法
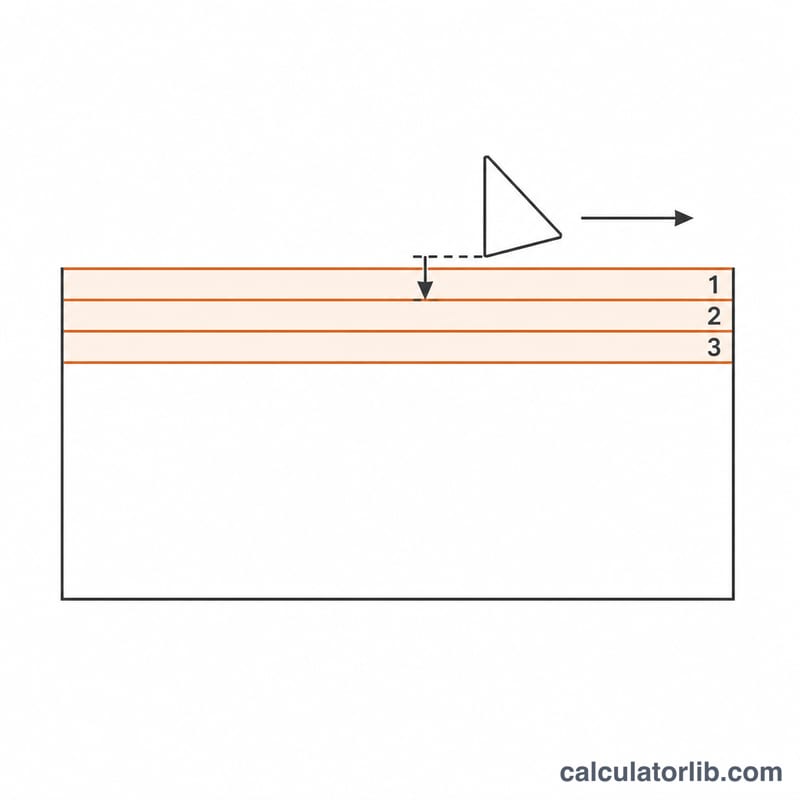
测量刀具的完整行程,而不是只量成品特征的长度。铣削时大致再加上一个刀具直径,车削时加上 2–3 mm 的切入与切出量,否则估算结果会偏乐观。进给量填 CAM 后处理输出的数值或切削参数表推荐值,走刀次数按达到最终切深所需的刀数填写,即可读出总时间。
常见场景下的加工时间
下面的所有行都使用计算器应用的相同关系,长度以毫米为单位,进给量以每转毫米为单位(公制/ISO惯例;英寸制加工厂应先进行转换——见转换部分):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$长度 \(L\) 是刀具的行程,因此它必须已经包括接近和超程,而不仅仅是完成的特征长度。
| 操作 | L (mm) | f (毫米/转) | N (RPM) | 通道数 \(n_p\) | \(v_f = f \times N\) (毫米/分) | T (分) | T (秒) |
|---|---|---|---|---|---|---|---|
| 车削,中碳钢(粗加工) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| 车削,铝(单个精加工通道) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| 钻孔,通孔 | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| 面铣,平面通道 | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
第一行的计算检查,显示每个替换:
$$v_f = 0.15\ \text{毫米/转} \times 800\ \text{转/分} = 120\ \text{毫米/分}$$$$T = \frac{250\ \text{毫米} \times 3}{120\ \text{毫米/分}} = \frac{750}{120} = 6.25\ \text{分} = 6.25 \times 60 = 375\ \text{秒}$$从表中可以看出两个观察结果。首先,将进给量和主轴速度都加倍(第1行→第2行)会使每通道的时间减少四分之一——进给速率,而不仅仅是主轴速度,决定了时间。其次,铣削行使用 \(f\) 作为每转进给;对于4齿刀具,相同的0.50毫米/转对应于 \(f_z = 0.125\) 毫米/齿。这里的进给值是说明性的组合,不是建议——始终从刀具制造商关于您的特定刀片等级、工件材料和机床刚性的数据中获得进给和速度。
进给和速度单位转换
计算器期望一组一致的单位:切割长度以毫米为单位,进给以毫米/转为单位,主轴速度以RPM为单位,并以分钟返回。使用下面的精确因子将英寸制或每齿数据转换为该形式。英寸数量(英寸/转、英寸/分、SFM)是常见的美国/英制加工厂单位;毫米和米/分单位是ISO公制惯例。
| 转换 | 关系 | 示例 |
|---|---|---|
| 英寸/转 → 毫米/转 | \(f_{\text{毫米}} = f_{\text{英寸}} \times 25.4\) (精确) | 0.006 英寸/转 × 25.4 = 0.1524 毫米/转 |
| 毫米/转 → 英寸/转 | \(f_{\text{英寸}} = f_{\text{毫米}} \div 25.4\) | 0.25 毫米/转 ÷ 25.4 = 0.00984 英寸/转 |
| 英寸/分 → 毫米/分 | \(v_{f,\text{毫米}} = v_{f,\text{英寸}} \times 25.4\) | 20 英寸/分 × 25.4 = 508 毫米/分 |
| 毫米/分 → 英寸/分 | \(v_{f,\text{英寸}} = v_{f,\text{毫米}} \div 25.4\) | 1000 毫米/分 ÷ 25.4 = 39.37 英寸/分 |
| 每齿进给 → 每转进给 | \(f = f_z \times z\) | 0.125 毫米/齿 × 4 齿 = 0.50 毫米/转 |
| 进给速率 → 每转进给 | \(f = \dfrac{v_f}{N}\) | 1000 毫米/分 ÷ 2000 RPM = 0.50 毫米/转 |
| 每转进给 → 进给速率 | \(v_f = f \times N\) | 0.15 毫米/转 × 800 RPM = 120 毫米/分 |
| 切削速度 → 主轴速度 | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) 单位为米/分, \(D\) 单位为毫米 | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| 主轴速度 → 切削速度 | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) 米/分 |
| SFM → 米/分 | \(V_c = \text{SFM} \times 0.3048\) (精确) | 400 SFM × 0.3048 = 121.9 米/分 |
| 米/分 → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 米/分 ÷ 0.3048 = 492 SFM |
| 分钟 → 秒 | \(t_s = T \times 60\) | 6.25 分 × 60 = 375 秒 |
| 分钟 → 小时 | \(t_h = T \div 60\) | 90 分 ÷ 60 = 1.5 小时 |
关于切削速度公式中的 \(D\) 的说明:对于车削,它是切割处的工件直径,对于钻孔和铣削,它是刀具直径。在运行恒定表面速度(G96)的数控车床上, \(N\) 随着直径的变化而连续变化,因此单个 \(N\) 的时间估计仅对粗直径恒定的切削有效;面铣和切断需要单独处理。
关键术语和变量
符号遵循常见的ISO/公制加工实践;在商店不同的地方给出等效的英寸制单位。
| 术语 | 符号 | 单位 | 含义 |
|---|---|---|---|
| 切割长度 | \(L\) | 毫米(英寸) | 刀具在一次通道中沿切削方向进给的总距离,包括接近和超程——不仅仅是完成的特征长度。 |
| 每转进给 | \(f\) | 毫米/转(英寸/转) | 每一次主轴转动的刀具进给。车削和钻孔的本机进给单位。 |
| 每齿进给 | \(f_z\) | 毫米/齿 | 铣削中每个切削刃上的切屑负载。用 \(f = f_z \times z\) 转换。 |
| 齿数 | \(z\) | — | 铣刀上的有效切削刃(或立铣刀上的槽)。 |
| 进给速率 | \(v_f\) | 毫米/分(英寸/分) | 线性工作台或滑动速度, \(v_f = f \times N = f_z \times z \times N\)。这是机器在G94模式下的F字命令。 |
| 主轴速度 | \(N\) | RPM(转/分) | 主轴的旋转速度(车削中的工件,铣削和钻孔中的刀具)。 |
| 切削速度 | \(V_c\) | 米/分(SFM) | 切削刃处的表面速度, \(V_c = \pi D N / 1000\)。由刀具等级和工件材料设定;这是您首先查找的,然后求解 \(N\)。 |
| 切削深度 | \(a_p\) | 毫米 | 每次通道中去除的材料厚度,垂直于进给方向测量。它不直接进入时间公式,但它决定需要多少次通道。 |
| 通道数 | \(n_p\) | — | 刀具遍历 \(L\) 的次数,通常 \(n_p \approx\) 要去除的总库存 ÷ \(a_p\),向上舍入。 |
| 切削时间 | \(T\) | 分(秒) | 刀具实际接合和进给的时间: \(T = L \, n_p / (f N)\)。也称为加工时间或切削时间。 |
接近和超程。接近是边缘达到完全接合前的额外行程(对于118°尖端的钻头,尖端长度大约是 \(0.3 \times D\);对于面铣,这是刀具半径所需的导入)。超程是超过工件远端的行程,以便特征完整,刀具干净地退出。两者都添加到特征长度以获得 \(L\)。忽略它们是计算时间比机器在短切削上实际花费的时间低的最常见的单一原因。
切削时间与总循环时间。计算器仅返回切削时间。总循环时间另外包括快速移动、刀具变换、主轴加速和停止、零件装卸、夹紧、去毛刺和加工过程中的测量。对于短零件,这些非切削元素可能超过切削时间本身,因此报价工作应该将所有操作的切削时间相加,然后添加测量或估计的处理时间,而不是将 \(T\) 视为循环时间。
常见问题
结果包含装夹和换刀时间吗? 不包含。计算结果是纯切削时间。要得到从上料到下料的完整节拍时间,还需另外加上装夹、上下料、换刀和检验时间。
我拿到的进给量单位是 mm/min,不是 mm/r,怎么办? 用它除以主轴转速即可得到每转进给量;也就是把「mm/min 数值 ÷ RPM」的结果填入每转进给量一栏。
铣刀的每齿进给量怎么换算? 用每齿进给量乘以刀具齿数,得到每转进给量,再把这个数值填进去。