この計算ツールでできること
この切削時間計算ツールは、旋盤・フライス盤・ボール盤での1工程あたりの切削時間を見積もります。入力はメートル法の現場単位で、切削長さはミリメートル(mm)、送り量は1回転あたりのmm/rev、主軸回転数はmin⁻¹(RPM)です。計算そのものは純粋な運動学にもとづくため、国内外を問わずどの工作機械にもそのまま使えます。
計算式の考え方
まず1回転あたりの送り量を送り速度(直線速度)に換算し、工具が実際に移動する距離をその速度で割ります。
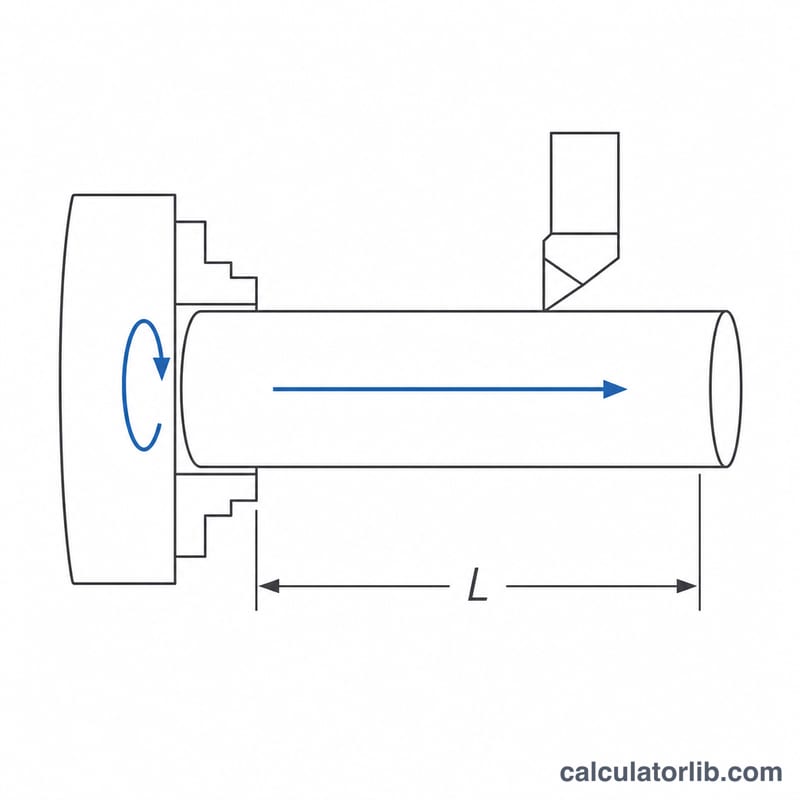
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$ここで \(L\) は切削長さ(mm。工具のアプローチとオーバーランを含める)、\(f\) は1回転あたりの送り量(mm/rev)、\(N\) は主軸回転数(RPM)、\(n_p\) はパス回数、\(T\) は切削時間(分)です。注目すべきは、時間が \(f \times N\) という積だけで決まる点です。送りを半分にして回転数を2倍にしても、加工時間は変わりません。
計算例
丸棒を長さ250 mmにわたり、主軸回転数800 RPM、送り0.15 mm/revで、荒加工3パスで旋削する場合:
$$v_f = 0.15 \times 800 = 120\,\text{mm/min}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{min} = 375\,\text{s}$$この切削中に主軸は \(800 \times 6.25 = 5000\) 回転します。インサート1コーナーあたりの摩耗を見積もるときに役立つ数値です。
使い方
入力するのは仕上がり形状の寸法ではなく、工具の総移動量です。フライス加工なら工具径のぶんを、旋削ならアプローチとオーバーランで2〜3 mm程度を上乗せしてください。省くと見積もりが甘くなります。送り量はCAMのポストプロセッサや切削条件表の値をそのまま入力し、目標の切込み深さに到達するのに必要なパス回数を設定すれば、合計時間が表示されます。
一般的なシナリオでの加工時間
以下の各行は電卓が適用する同じ関係式を使用しており、長さはミリメートル、フィードは1回転あたりのミリメートル(メートル法/ISO規約; インチショップは最初に変換する必要があります—変換セクションを参照してください):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$長さ \(L\) はツールの移動距離です。したがって、完成した特徴の長さだけでなく、アプローチとオーバーランを既に含んでいる必要があります。
| 作業 | L (mm) | f (mm/rev) | N (RPM) | パス \(n_p\) | \(v_f = f \times N\) (mm/min) | T (分) | T (秒) |
|---|---|---|---|---|---|---|---|
| 旋盤、中炭素鋼(粗削り) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| 旋盤、アルミニウム(単一仕上げパス) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| ドリル、通し穴 | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| フェイスミリング、スラブパス | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
最初の行の確認(すべての代入を示した):
$$v_f = 0.15\ \text{mm/rev} \times 800\ \text{rev/min} = 120\ \text{mm/min}$$$$T = \frac{250\ \text{mm} \times 3}{120\ \text{mm/min}} = \frac{750}{120} = 6.25\ \text{min} = 6.25 \times 60 = 375\ \text{s}$$表から以下の2つの観察が得られます。第1に、フィードとスピンドル速度を2倍にすると(行1 → 行2)、パスあたりの時間は4分の1になります。—フィード速度がスピンドル速度単独ではなく時間を決定します。第2に、ミリング行は\(f\)を1回転あたりのフィードとして使用しています。4歯カッターの場合、同じ0.50 mm/revは\(f_z = 0.125\) mm/歯に相当します。ここでのフィード値は例示的な組み合わせであり、推奨ではありません—常に特定の挿入等級、ワーク材料、機械剛性に対するツール製造者のデータからフィードと速度を取得してください。
フィードと速度の単位変換
計算機は一貫した単位セットを期待しています: カット長さはmm、フィードはmm/rev、スピンドル速度はRPM、そして結果は分単位です。以下の正確な係数を使用して、インチシステムまたは1歯あたりのデータをその形式に変換してください。インチの量(in/rev、in/min、SFM)は慣例的なUS/帝国系のショップユニットです; mmとm/minの量はISO メートル法規約です。
| 変換 | 関係式 | 例 |
|---|---|---|
| in/rev → mm/rev | \(f_{\text{mm}} = f_{\text{in}} \times 25.4\) (正確) | 0.006 in/rev × 25.4 = 0.1524 mm/rev |
| mm/rev → in/rev | \(f_{\text{in}} = f_{\text{mm}} \div 25.4\) | 0.25 mm/rev ÷ 25.4 = 0.00984 in/rev |
| in/min → mm/min | \(v_{f,\text{mm}} = v_{f,\text{in}} \times 25.4\) | 20 in/min × 25.4 = 508 mm/min |
| mm/min → in/min | \(v_{f,\text{in}} = v_{f,\text{mm}} \div 25.4\) | 1000 mm/min ÷ 25.4 = 39.37 in/min |
| 歯あたりフィード → 回転あたりフィード | \(f = f_z \times z\) | 0.125 mm/歯 × 4 歯 = 0.50 mm/rev |
| フィード速度 → 回転あたりフィード | \(f = \dfrac{v_f}{N}\) | 1000 mm/min ÷ 2000 RPM = 0.50 mm/rev |
| 回転あたりフィード → フィード速度 | \(v_f = f \times N\) | 0.15 mm/rev × 800 RPM = 120 mm/min |
| 切削速度 → スピンドル速度 | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) はm/min、\(D\) はmm | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| スピンドル速度 → 切削速度 | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) m/min |
| SFM → m/min | \(V_c = \text{SFM} \times 0.3048\) (正確) | 400 SFM × 0.3048 = 121.9 m/min |
| m/min → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 m/min ÷ 0.3048 = 492 SFM |
| 分 → 秒 | \(t_s = T \times 60\) | 6.25 分 × 60 = 375 秒 |
| 分 → 時間 | \(t_h = T \div 60\) | 90 分 ÷ 60 = 1.5 時間 |
切削速度の公式における\(D\)に関する注意: 旋盤加工では、それはカット時のワーク直径、ドリルとミリング加工ではツール直径です。一定表面速度(G96)で動作するCNC旋盤では、直径が変わるにつれて\(N\)は継続的に変わります。したがって、単一の\(N\)による時間推定は、ほぼ一定の直径でのカットに対してのみ有効です; フェーシングとパーティングオフは別々に処理する必要があります。
主要な用語と変数
記号は一般的なISO/メートル法加工実践に従っています; 同等のインチシステム単位は、ショップが異なる場合に与えられています。
| 用語 | 記号 | 単位 | 意味 |
|---|---|---|---|
| カット長さ | \(L\) | mm (in) | ツールが1パスでカット方向に沿ってフィードする総距離(アプローチとオーバーランを含む)—完成した特徴の長さだけではありません。 |
| 回転あたりフィード | \(f\) | mm/rev (in/rev) | 1回転あたりのツール移動量。旋盤加工とドリル加工のネイティブフィード単位。 |
| 歯あたりフィード | \(f_z\) | mm/歯 | ミリング加工における各切削刃のチップ負荷。\(f = f_z \times z\)で変換されます。 |
| 歯の数 | \(z\) | — | ミリングカッターの有効な切削刃(またはエンドミルのフルート)。 |
| フィード速度 | \(v_f\) | mm/min (in/min) | 直線的なテーブルまたはスライド速度、\(v_f = f \times N = f_z \times z \times N\)。これは機械のFワードがG94モードでコマンドする値です。 |
| スピンドル速度 | \(N\) | RPM (rev/min) | スピンドルの回転速度(旋盤加工ではワーク、ミリング加工とドリル加工ではツール)。 |
| 切削速度 | \(V_c\) | m/min (SFM) | 切削刃の表面速度、\(V_c = \pi D N / 1000\)。ツール等級とワーク材料によって設定され、最初に調べる値です。その後\(N\)を解きます。 |
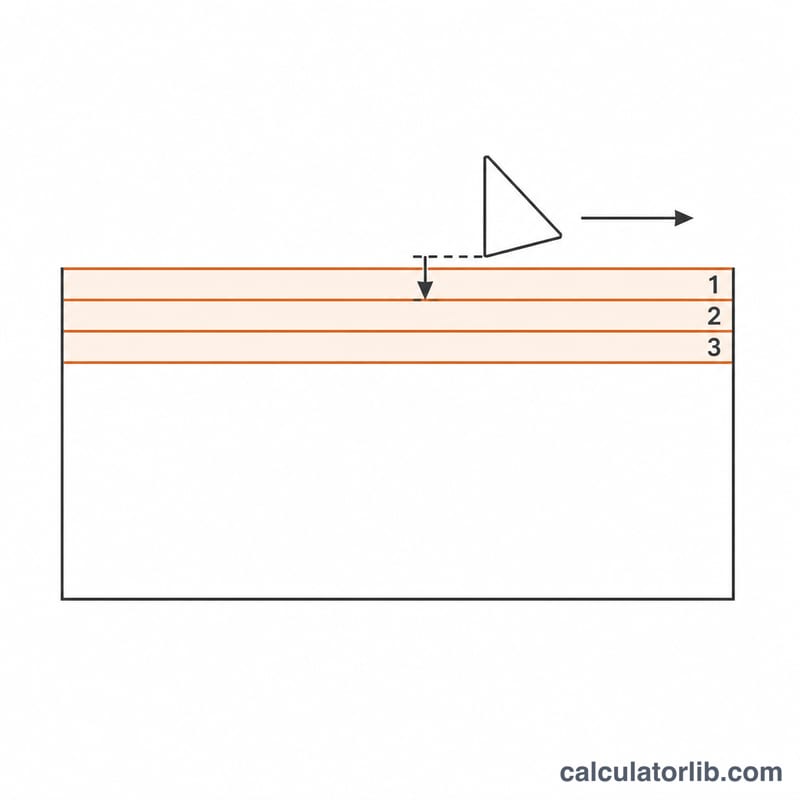
| 切り込み深さ | \(a_p\) | mm | フィード方向に垂直に測定された、1パスあたりに除去される材料の厚さ。時間公式に直接入りませんが、必要なパス数を決定します。 |
| パス数 | \(n_p\) | — | ツールが\(L\)を通過する回数(通常\(n_p \approx\) 除去する総在庫 ÷ \(a_p\)、四捨五入)。 |
| 切削時間 | \(T\) | 分 (秒) | ツールが実際に取り組んでいる時間とフィード: \(T = L \, n_p / (f N)\)。加工時間またはカット内時間とも呼ばれます。 |
アプローチとオーバーラン。アプローチは、エッジが完全に噛み合う前の余分な移動です(118°ポイントを持つドリルの場合、ポイント長はおおよそ \(0.3 \times D\); フェイスミルの場合は、カッター半径に必要なリード・イン)。オーバーランは、特徴が完成してツールがきれいに出るように、ワークの遠側を超えた移動です。両方とも特徴の長さに追加されて \(L\) を得ます。これらを省略することは、計算された時間が短いカットで機械が実際に掛かる時間より低くなる最も一般的な理由です。
切削時間対床間時間。計算機は切削時間のみを返します。床間(またはサイクル)時間には、高速移動、ツール交換、スピンドル加速と保持時間、部品の積み込みと取り外し、クランプ、バリ取り、およびプロセス中の計測が追加で含まれます。短い部品の場合、これらの非切削要素は切削時間自体を超えることができるため、見積もり作業は、\(T\)をサイクル時間として扱うのではなく、すべての作業の切削時間を合計してから、測定または推定された処理時間を追加する必要があります。
よくある質問
段取り時間や工具交換の時間も含まれますか? 含まれません。表示されるのは正味の切削時間のみです。フロア・ツー・フロアのサイクルタイムを求めるには、段取り、ワークの着脱、工具交換、検査の時間を別途加算してください。
手元の送り量がmm/revではなくmm/minの場合は? その値を主軸回転数で割れば1回転あたりの送り量になります。mm/min ÷ RPM の結果を入力してください。
フライス加工の1刃あたり送り(mm/tooth)はどうしますか? 1刃あたり送りに刃数を掛けると1回転あたりの送り量になります。その値を入力してください。