Bu hesaplayıcı ne işe yarar?
Talaşlı imalat süresi hesaplayıcısı; torna, freze veya matkap tezgâhında tek bir kesme işleminin ne kadar süreceğini tahmin eder. Atölyede alışılmış metrik birimlerle çalışır: kesme uzunluğu milimetre, devir başına ilerleme mm/dev, iş mili devri ise dakikadaki devir sayısı (RPM) olarak girilir. Hesabın temeli saf kinematik olduğu için formül, dünyanın neresinde olursa olsun her tezgâh için aynı şekilde geçerlidir.
Formülün açıklaması
Hesaplayıcı önce devir başına ilerlemeyi doğrusal ilerleme hızına çevirir, ardından takımın kat etmesi gereken yolu bu hıza böler:
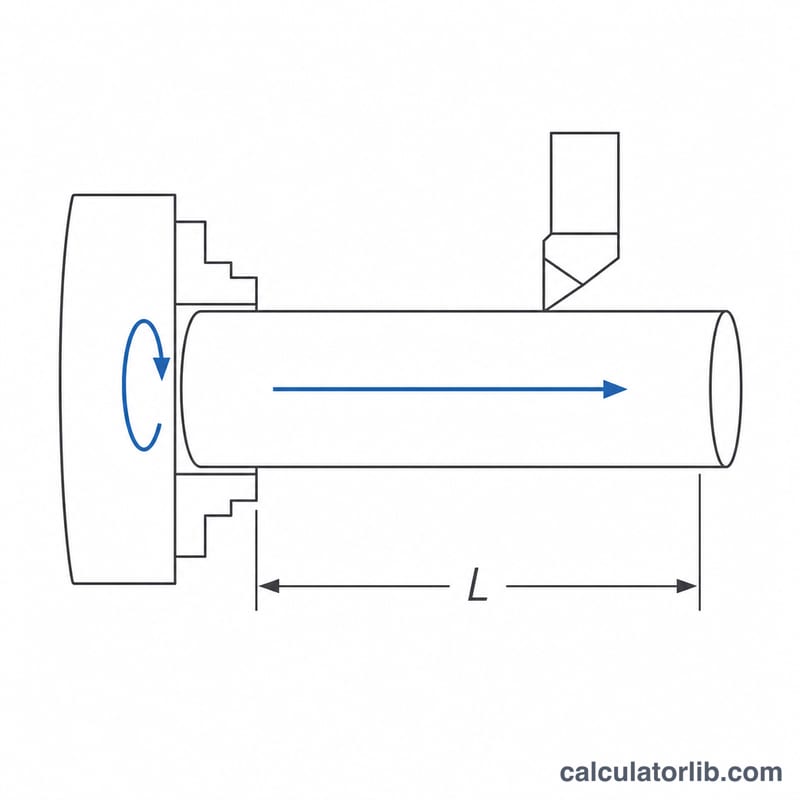
$$v_f = f \times N \qquad T = \frac{L \times n_p}{v_f}$$Burada \(L\) = mm cinsinden kesme uzunluğu (takımın yanaşma ve taşma paylarını da ekleyin), \(f\) = mm/dev cinsinden devir başına ilerleme, \(N\) = devir/dakika (RPM) cinsinden iş mili devri, \(n_p\) = paso sayısı ve \(T\) = dakika cinsinden kesme süresidir. Sürenin yalnızca \(f \times N\) çarpımına bağlı olduğuna dikkat edin: ilerlemeyi yarıya indirip devri iki katına çıkarırsanız süre değişmez.
Örnek hesap
Bir mili 250 mm boyunca, 800 RPM devirde, 0,15 mm/dev ilerlemeyle ve 3 kaba paso hâlinde tornalayalım:
$$v_f = 0.15 \times 800 = 120\,\text{mm/dak}$$$$T = \frac{250 \times 3}{120} = 6.25\,\text{dak} = 375\,\text{s}$$Kesme boyunca iş mili \(800 \times 6.25 = 5000\) devir yapar; bu sayı, kesici uç köşesi başına aşınmayı tahmin ederken oldukça işinize yarar.
Nasıl kullanılır?
Yalnızca işlenecek yüzeyin boyunu değil, takımın toplam hareket mesafesini ölçün. Frezede kabaca takım çapı kadar, tornada ise 2-3 mm yanaşma ve taşma payı ekleyin; aksi hâlde tahmininiz gerçekte olduğundan iyimser çıkar. İlerleme değerini CAM post işlemcinizin ya da kesme parametreleri tablonuzun verdiği şekilde girin, hedef derinliğe ulaşmak için gereken paso sayısını belirleyin ve toplam süreyi okuyun.
Sık sorulan sorular
Bağlama ve takım değiştirme süresi dâhil mi? Hayır. Sonuç yalnızca net kesme süresidir. Tezgâhtan tezgâha (floor-to-floor) çevrim süresi için bağlama, parça yükleme, takım değişimi ve ölçme sürelerini ayrıca eklemeniz gerekir.
İlerlemem mm/dev değil, mm/dak olarak verilmiş. Bu değeri iş mili devrine bölerek devir başına ilerlemeyi bulun; yani mm/dak değerinizi RPM'e bölüp çıkan sonucu girin.
Freze çakısında diş başına ilerleme varsa ne yapmalıyım? Diş başına ilerlemeyi diş sayısıyla çarpın; böylece devir başına ilerlemeyi elde edersiniz ve bu değeri girersiniz.
Yaygın Senaryolarda İşleme Süresi
Aşağıdaki tüm satırlar, hesaplayıcının uyguladığı aynı ilişkiyi kullanır; uzunluklar milimetre cinsinden ve ilerleme devir başına milimetre cinsinden (metrik/ISO kuralı; inç atölyelerinin önce dönüştürmesi gerekir — dönüştürme bölümüne bakın):
$$T = \frac{L \times n_p}{f \times N} = \frac{L \times n_p}{v_f}, \qquad v_f = f \times N$$Uzunluk \(L\), takımın yoludur; bu nedenle, bitmiş özellik uzunluğu değil, yaklaşım ve aşırı geçişi de içermiş olmalıdır.
| İşlem | L (mm) | f (mm/devir) | N (RPM) | Geçişler \(n_p\) | \(v_f = f \times N\) (mm/dk) | T (dk) | T (s) |
|---|---|---|---|---|---|---|---|
| Tornalama, orta karbon çelik (hazırlanma) | 250 | 0.15 | 800 | 3 | 120 | 6.25 | 375 |
| Tornalama, alüminyum (tek bitirme geçişi) | 250 | 0.30 | 1600 | 1 | 480 | 0.52 | 31.3 |
| Delme, geçme deliği | 60 | 0.10 | 1200 | 1 | 120 | 0.50 | 30 |
| Yüz frezeleme, levha geçişi | 400 | 0.50 | 2000 | 2 | 1000 | 0.80 | 48 |
İlk satırın işlenmiş kontrolü, her bir ikame gösterilmiş:
$$v_f = 0.15\ \text{mm/devir} \times 800\ \text{devir/dk} = 120\ \text{mm/dk}$$$$T = \frac{250\ \text{mm} \times 3}{120\ \text{mm/dk}} = \frac{750}{120} = 6.25\ \text{dk} = 6.25 \times 60 = 375\ \text{s}$$Tablodan iki gözlem çıkar. Birincisi, ilerlemeyi ikiye katlamak ve mil hızını ikiye katlamak (satır 1 → satır 2) geçiş başına süreyi dörde böler — ilerleme hızı, yalnız mil hızı değil, zamanı belirler. İkincisi, frezeleme satırı \(f\) kullanır devir başına ilerleme olarak; dört dişli bir kesici ile aynı 0.50 mm/devir \(f_z = 0.125\) mm/diş ile karşılık gelir. Buradaki ilerleme değerleri temsilci kombinasyonlarıdır, tavsiyeler değildir — ilerleme ve hızı her zaman belirli uç kalitesi, iş parçası malzemesi ve makine sertliği için takım üreticisinin verilerinden alın.
İlerleme ve Hız Birim Dönüştürmeleri
Hesaplayıcı tutarlı bir birim seti bekler: kesme uzunluğu mm cinsinden, ilerleme mm/devir cinsinden, mil hızı RPM cinsinden ve dakika cinsinden döndürür. İnç sistemi veya diş başına verileri bu forma getirmek için aşağıdaki kesin faktörleri kullanın. İnç miktarları (in/devir, in/dk, SFM) alışılagelmiş ABD/emperyal dükkan birimleridir; mm ve m/dk miktarları ISO metrik kuralıdır.
| Dönüştür | İlişki | Örnek |
|---|---|---|
| in/devir → mm/devir | \(f_{\text{mm}} = f_{\text{in}} \times 25.4\) (kesin) | 0.006 in/devir × 25.4 = 0.1524 mm/devir |
| mm/devir → in/devir | \(f_{\text{in}} = f_{\text{mm}} \div 25.4\) | 0.25 mm/devir ÷ 25.4 = 0.00984 in/devir |
| in/dk → mm/dk | \(v_{f,\text{mm}} = v_{f,\text{in}} \times 25.4\) | 20 in/dk × 25.4 = 508 mm/dk |
| mm/dk → in/dk | \(v_{f,\text{in}} = v_{f,\text{mm}} \div 25.4\) | 1000 mm/dk ÷ 25.4 = 39.37 in/dk |
| Diş başına ilerleme → devir başına ilerleme | \(f = f_z \times z\) | 0.125 mm/diş × 4 diş = 0.50 mm/devir |
| İlerleme hızı → devir başına ilerleme | \(f = \dfrac{v_f}{N}\) | 1000 mm/dk ÷ 2000 RPM = 0.50 mm/devir |
| Devir başına ilerleme → ilerleme hızı | \(v_f = f \times N\) | 0.15 mm/devir × 800 RPM = 120 mm/dk |
| Kesme hızı → mil hızı | \(N = \dfrac{1000\,V_c}{\pi D}\), \(V_c\) m/dk cinsinden, \(D\) mm cinsinden | \(N = \dfrac{1000 \times 200}{\pi \times 50} = 1273\) RPM |
| Mil hızı → kesme hızı | \(V_c = \dfrac{\pi D N}{1000}\) | \(V_c = \dfrac{\pi \times 50 \times 1273}{1000} = 200\) m/dk |
| SFM → m/dk | \(V_c = \text{SFM} \times 0.3048\) (kesin) | 400 SFM × 0.3048 = 121.9 m/dk |
| m/dk → SFM | \(\text{SFM} = V_c \div 0.3048 = V_c \times 3.2808\) | 150 m/dk ÷ 0.3048 = 492 SFM |
| Dakika → saniye | \(t_s = T \times 60\) | 6.25 dk × 60 = 375 s |
| Dakika → saat | \(t_h = T \div 60\) | 90 dk ÷ 60 = 1.5 h |
\(D\) kesme hızı formülündeki not: tornalama için kesme noktasındaki iş parçası çapıdır, delme ve frezeleme için takım çapıdır. Sabit yüzey hızı (G96) çalıştıran bir CNC torna tezgahında, \(N\) çap değiştikçe sürekli değişir; bu nedenle, tek-\(N\) zaman tahmini yalnızca kabaca sabit çap kesimlerinde geçerlidir; yüz alma ve kesme ayrı olarak ele alınmalıdır.
Anahtar Terimler ve Değişkenler
Semboller yaygın ISO/metrik işleme uygulamasını izler; eşdeğer inç sistemi birimleri dükkanlar farklı olduğunda verilir.
| Terim | Sembol | Birim | Anlam |
|---|---|---|---|
| Kesme uzunluğu | \(L\) | mm (in) | Bir geçişte takımın kesme yönü boyunca ilerlediği toplam mesafe, yaklaşım ve aşırı geçişi dahil — yalnızca bitmiş özellik uzunluğu değil. |
| Devir başına ilerleme | \(f\) | mm/devir (in/devir) | Bir mil devresi başına takım ilerlemesi. Tornalama ve delme için doğal ilerleme birimi. |
| Diş başına ilerleme | \(f_z\) | mm/diş | Frezelemede her bir kesme kenarı üzerindeki talaş yükü. \(f = f_z \times z\) ile dönüştürülür. |
| Diş sayısı | \(z\) | — | Freze kesicideki etkili kesme kenarları (veya uçucu freze üzerindeki oluklar). |
| İlerleme hızı | \(v_f\) | mm/dk (in/dk) | Doğrusal tablo veya slayt hızı, \(v_f = f \times N = f_z \times z \times N\). Bu, makine F sözcüğünün G94 modunda komut ettiği şeydir. |
| Mil hızı | \(N\) | RPM (devir/dk) | Milin (tornalama da iş parçası, frezeleme ve delmede takım) rotasyonel hızı. |
| Kesme hızı | \(V_c\) | m/dk (SFM) | Kesme kenarında yüzey hızı, \(V_c = \pi D N / 1000\). Takım kalitesi ve iş parçası malzemesi tarafından belirlenir; bunu ilk olarak ararsınız, sonra \(N\) için çözersiniz. |
| Kesme derinliği | \(a_p\) | mm | Bir geçişte kesilen malzeme kalınlığı, ilerleme yönüne dik olarak ölçülür. Zaman formülüne doğrudan girmez, ancak kaç geçiş gerektiğini belirler. |
| Geçiş sayısı | \(n_p\) | — | Takımın \(L\) ne kadar geçtiği; tipik olarak \(n_p \approx\) çıkarılacak toplam stok ÷ \(a_p\), yukarı yuvarlanır. |
| Kesme süresi | \(T\) | dk (s) | Takımın gerçekten boşta olduğu ve ilerleme hızı olduğu zaman: \(T = L \, n_p / (f N)\). Ayrıca işleme süresi veya kesme içi süresi olarak adlandırılır. |
Yaklaşım ve aşırı geçiş. Yaklaşım, kenar tam uyuma ulaşmadan önce ekstra yolculuktur (118° noktaya sahip bir matkap için, nokta uzunluğu kabaca \(0.3 \times D\)'dir; yüz frezelemesi için kesici yarıçapı için gereken başlangıç yoludur). Aşırı geçiş, özelliğin tamamlandığı ve takımın temiz çıktığı iş parçasının uzak tarafının ötesindeki yolculuktur. Her ikisi de L'yi elde etmek için özellik uzunluğuna eklenir. Onları atlamak, hesaplanmış bir zamanın makine kısa kesimlerde gerçekten aldığından daha düşük çıkmasının en yaygın nedenidir.
Kesme süresi ve taban-tabana süresi. Hesaplayıcı yalnızca kesme süresini döndürür. Taban-tabana (veya döngü) süresi, ek olarak hızlı hareketleri, takım değişiklikleri, mil ivmesi ve bekletmeyi, parça yükleme ve boşaltmayı, sıklamayı, pürüz gidermeyi ve işlem sırasında ölçümü içerir. Kısa parçalar için bu kesme dışı öğeler kesme süresinin kendisini aşabilir; bu nedenle alıntı çalışması tüm işlemlerin kesme sürelerini toplamalı ve \(T\)'yi döngü süresi olarak ele almak yerine ölçülen veya tahmini işleme süresini eklemelidir.