CNC लेथ फीड रेट कैलकुलेटर क्या है?
यह कैलकुलेटर CNC लेथ के बुनियादी टर्निंग पैरामीटर को उन मानों में बदल देता है जिन्हें मशीनिस्ट प्रोग्राम में सचमुच डालता है: mm/min में रैखिक फीड रेट और m/min में सतही कटिंग स्पीड। साथ ही यह इंपीरियल मान (in/min और SFM) और किसी दी गई लंबाई के एक पास के लिए अनुमानित कटिंग समय भी बताता है। ये सूत्र ज्यामिति और गति-विज्ञान के सार्वभौमिक नियमों पर आधारित हैं, इसलिए हर लेथ पर लागू होते हैं।
इसका उपयोग कैसे करें
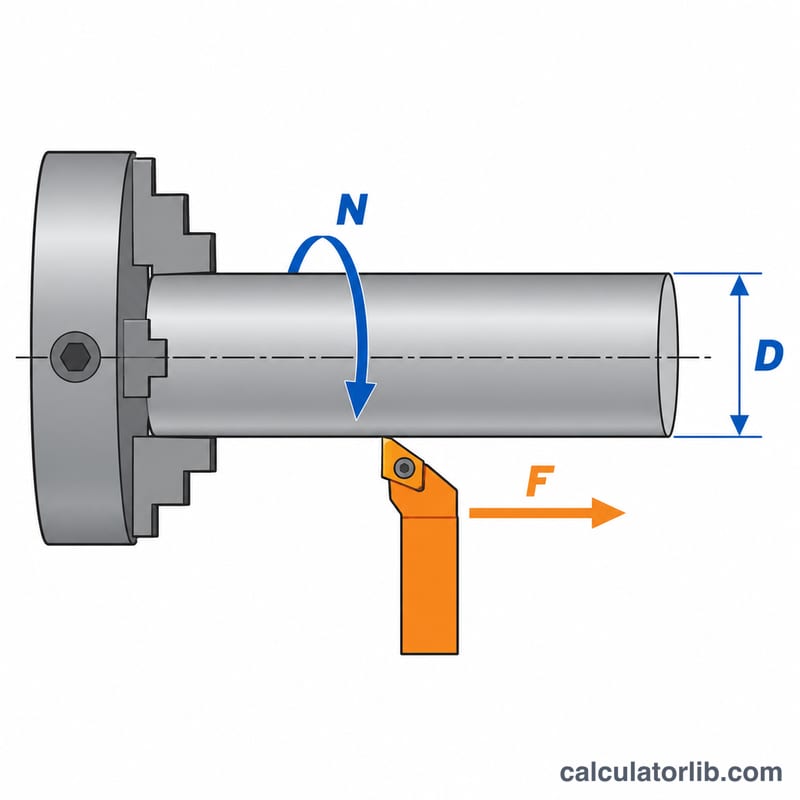
वर्कपीस का व्यास मिलीमीटर में, स्पिंडल स्पीड RPM में और फीड प्रति चक्कर mm/rev में भरें। मशीनिंग समय का अनुमान चाहिए तो कट की लंबाई भी वैकल्पिक रूप से डालें। कैलकुलेटर फीड रेट, कटिंग स्पीड और समय तुरंत दे देगा। अगर आपका कंट्रोल G99 (फीड प्रति चक्कर) में चल रहा है तो f सीधे प्रोग्राम करें; G98 (फीड प्रति मिनट) में गणना की गई फीड रेट प्रोग्राम करें।
सूत्र आसान भाषा में
फीड रेट वह दूरी है जो टूल एक मिनट में तय करता है:
$$F = N \times f$$जहाँ \(N\) = स्पिंडल स्पीड (RPM) और \(f\) = फीड प्रति चक्कर (mm/rev) है। कटिंग स्पीड वह गति है जिससे वर्कपीस की सतह टूल की धार के सामने से गुजरती है:
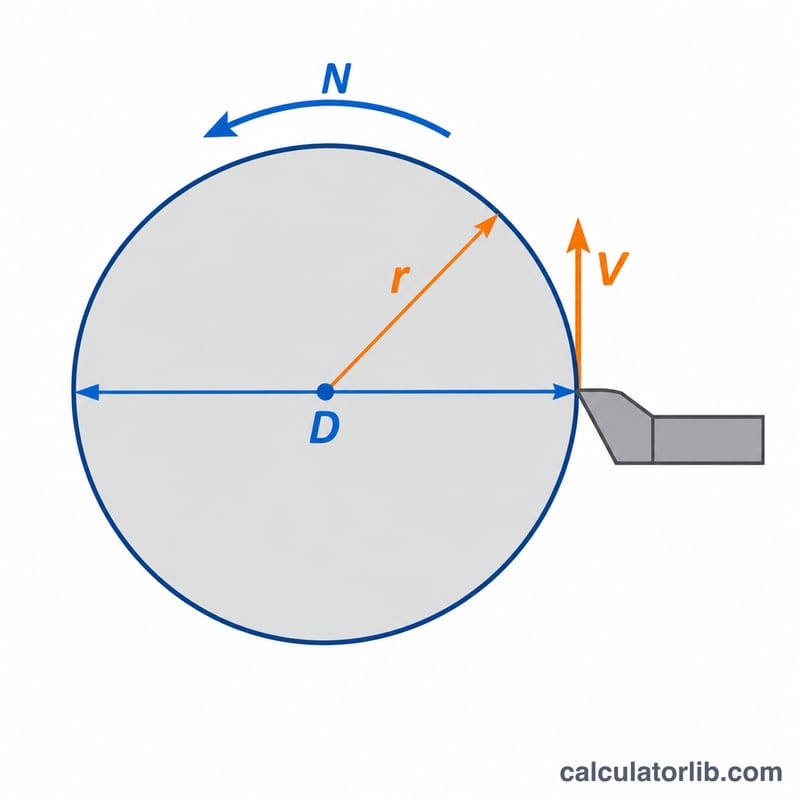
$$V_c = \frac{\pi \times D \times N}{1000}$$जहाँ \(D\) = व्यास (mm) है, और \(V_c\) m/min में मिलता है। एक पास का कटिंग समय \(t = L / F\) होता है, जहाँ \(L\) कट की लंबाई (mm) है।
हल किया हुआ उदाहरण
50 mm की बार को 1200 RPM पर, 0.2 mm/rev फीड के साथ 100 mm लंबाई तक टर्न करना है:
$$F = 1200 \times 0.2 = 240\,\text{mm/min}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{m/min}$$$$t = \frac{100}{240} \approx 0.417\,\text{min}$$इंपीरियल इकाइयों में यह लगभग 9.45 in/min और 618 SFM है।
कार्यखंड सामग्री के अनुसार विशिष्ट कटिंग गति
कटिंग गति \(V_c\) टूल की नोक पर सतही गति है। यह व्यास और स्पिंडल गति को जोड़ती है: $$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ जहाँ \(D\) mm में, \(N\) RPM में और \(V_c\) m/min में है। सतही फुट प्रति मिनट में बदलने के लिए SFM ≈ m/min × 3.281 का उपयोग करें। तालिका सामान्य टर्निंग में कोटेड कार्बाइड इंसर्ट के लिए अनुमानित प्रारंभिक सीमाएँ देती है।
| सामग्री | Vc, कार्बाइड (m/min) | Vc, कार्बाइड (SFM) |
|---|---|---|
| फ्री-कटिंग स्टील (जैसे 11SMn30, 12L14) | 200–350 | 650–1150 |
| माइल्ड / मध्यम कार्बन स्टील (लगभग C15–C45) | 150–250 | 490–820 |
| स्टेनलेस स्टील 304 (ऑस्टेनिटिक) | 100–180 | 330–590 |
| ग्रे कास्ट आयरन | 120–250 | 390–820 |
| एल्युमिनियम मिश्रधातु | 300–800 | 980–2620 |
| पीतल (फ्री-कटिंग) | 200–400 | 660–1310 |
| टाइटेनियम (जैसे Ti-6Al-4V) | 40–80 | 130–260 |
नोट: ये अनुमानित, सामान्य प्रारंभिक मान हैं। विशिष्ट ग्रेड, ज्यामिति, कूलेंट और सामग्री की स्थिति के लिए हमेशा इंसर्ट या टूल निर्माता के कैटलॉग डेटा का पालन करें, क्योंकि वह डेटा किसी भी सामान्य तालिका से अधिक प्राथमिकता रखता है। रुकावट वाली कटिंग, लंबे ओवरहैंग या कठोर सामग्री की स्थितियों में कम गति का उपयोग करें।
प्रति घूर्णन फ़ीड की विशिष्ट सीमाएँ
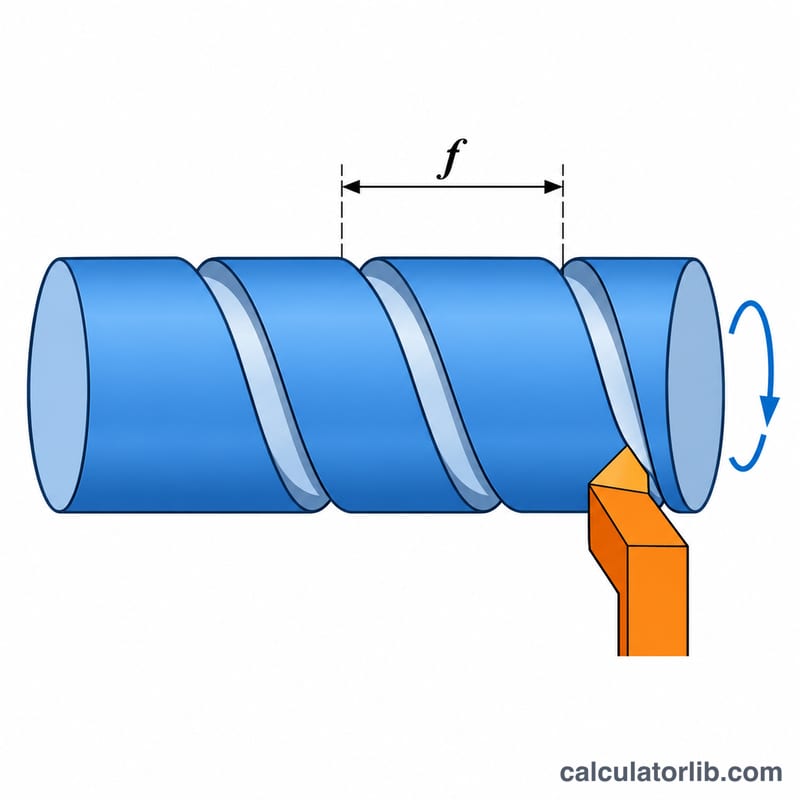
प्रति घूर्णन फ़ीड \(f_r\) (mm/rev) वह दूरी है जितनी स्पिंडल के हर चक्कर में टूल आगे बढ़ता है। तालिका सामान्य टर्निंग में कार्बाइड टूलिंग के लिए विशिष्ट सीमाएँ देती है।
| ऑपरेशन | प्रति घूर्णन फ़ीड (mm/rev) |
|---|---|
| रफिंग | 0.25–0.50 |
| अर्ध-फिनिशिंग | 0.15–0.25 |
| फिनिशिंग | 0.05–0.15 |
| ग्रूविंग | 0.03–0.15 (संकरे ग्रूव के लिए कम) |
| पार्टिंग ऑफ़ | 0.05–0.15 (केंद्र के पास कम करें) |
- फिनिशिंग के लिए, फ़ीड को इंसर्ट नोज़ रेडियस के लगभग 50–70% या उससे कम रखें। अधिक फ़ीड से दिखने वाले फ़ीड मार्क बनते हैं और सतह की फिनिश खराब होती है।
- उपयोग्य फ़ीड इंसर्ट की ज्यामिति और ग्रेड, कार्यखंड सामग्री, कटिंग की गहराई, कूलेंट और मशीन की कठोरता पर निर्भर करता है। पतले या लंबे ओवरहैंग वाले कार्यखंडों को कम फ़ीड की आवश्यकता होती है।
- आप जिस इंसर्ट का उपयोग कर रहे हैं, उसके लिए टूल निर्माता की अनुशंसित सीमा जाँचें।
फ़ीड और गति परिदृश्यों की तुलना
सभी परिदृश्य 0.2 mm/rev की फ़ीड और 100 mm कट लंबाई का उपयोग करते हैं। सूत्र हैं \(F = N \cdot f_r\), \(V_c = \pi D N / 1000\), \(N = 1000\,V_c/(\pi D)\) और कटिंग समय \(t = L / F\)।
| परिदृश्य | व्यास (mm) | RPM | फ़ीड दर F (mm/min) | Vc (m/min) | 100 mm के लिए समय |
|---|---|---|---|---|---|
| स्थिर RPM | 20 | 2000 | 400 | 125.7 | 0.25 मिनट (15 s) |
| स्थिर RPM | 50 | 2000 | 400 | 314.2 | 0.25 मिनट (15 s) |
| स्थिर RPM | 100 | 2000 | 400 | 628.3 | 0.25 मिनट (15 s) |
| स्थिर Vc = 200 m/min | 20 | 3183 | 636.6 | 200 | 0.157 मिनट (9.4 s) |
| स्थिर Vc = 200 m/min | 50 | 1273 | 254.6 | 200 | 0.393 मिनट (23.6 s) |
| स्थिर Vc = 200 m/min | 100 | 637 | 127.3 | 200 | 0.785 मिनट (47.1 s) |
50 mm, स्थिर-Vc पंक्ति की कार्य-जाँच: $$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{RPM}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{mm/min}, \quad t = \frac{100}{254.6} = 0.393\ \text{min}$$
मुख्य बातें: स्थिर RPM पर फ़ीड दर और कटिंग समय व्यास के साथ नहीं बदलते, लेकिन सतही गति व्यास के अनुपात में बढ़ती है। 300–600 m/min की गति केवल एल्युमिनियम जैसी सामग्रियों के लिए व्यावहारिक है। स्थिर सतही गति पर बड़े व्यास को कम RPM की आवश्यकता होती है, इसलिए फ़ीड दर घटती है और कटिंग समय बढ़ता है। इसी कारण CNC लेथ स्थिर सतही गति (CSS) मोड प्रदान करते हैं, आमतौर पर अधिकतम RPM सीमा के साथ।
अक्सर पूछे जाने वाले प्रश्न
व्यास बदलने पर कटिंग स्पीड क्यों बदलती है?
RPM स्थिर रहने पर बड़े व्यास की सतह ज्यादा तेज चलती है। स्थिर सरफेस स्पीड (G96) में व्यास घटने के साथ कंट्रोल RPM बढ़ा देता है।
फीड प्रति चक्कर कितनी रखनी चाहिए?
रफिंग में आमतौर पर 0.2 से 0.4 mm/rev और फिनिशिंग में 0.05 से 0.15 mm/rev रखी जाती है। यह इंसर्ट के नोज रेडियस, सामग्री और टूल निर्माता की सिफारिशों पर निर्भर करता है।
क्या इसमें एक्सेलरेशन या रैपिड मूवमेंट शामिल हैं?
नहीं। यह समय स्थिर फीड पर केवल शुद्ध कटिंग समय है; टूल का पास आना, पीछे हटना और टूल बदलने का समय इसमें शामिल नहीं है।