CNC旋盤の送り速度計算ツールとは?
このツールは、CNC旋盤の基本的な切削条件を、実際にプログラムで使う数値、つまり送り速度(mm/min)と切削速度(m/min)に換算します。インチ系の値(in/min、SFM)や、指定した切削長さに対する概算の切削時間も表示します。計算に使うのは幾何学と運動学の一般的な式なので、どの旋盤でも利用できます。
使い方
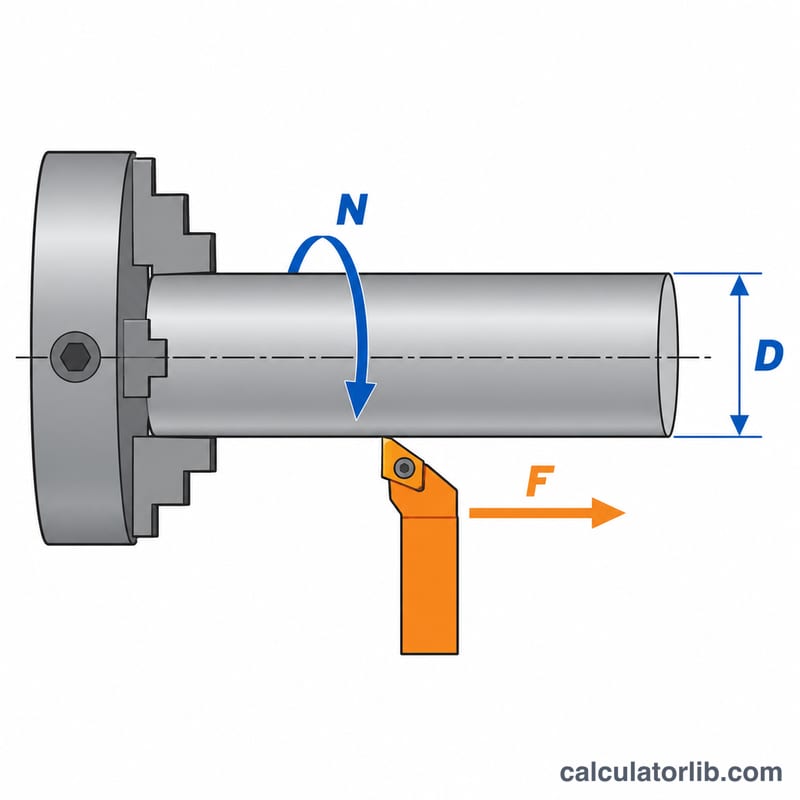
ワーク径(mm)、主軸回転数(RPM)、1回転あたりの送り量(mm/rev)を入力してください。加工時間を知りたい場合は、切削長さも入力します。送り速度、切削速度、時間がすぐに表示されます。制御がG99(毎回転送り)の場合は、Fに送り量をそのまま指令します。G98(毎分送り)の場合は、計算で求めた送り速度を指令します。
計算式の解説
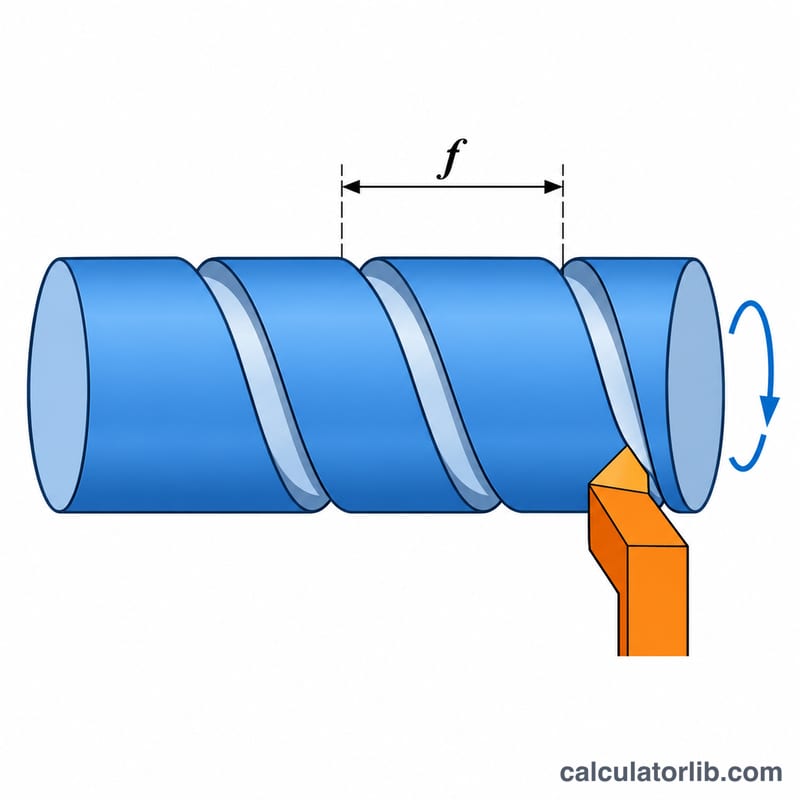
送り速度は、工具が1分間に移動する距離です。
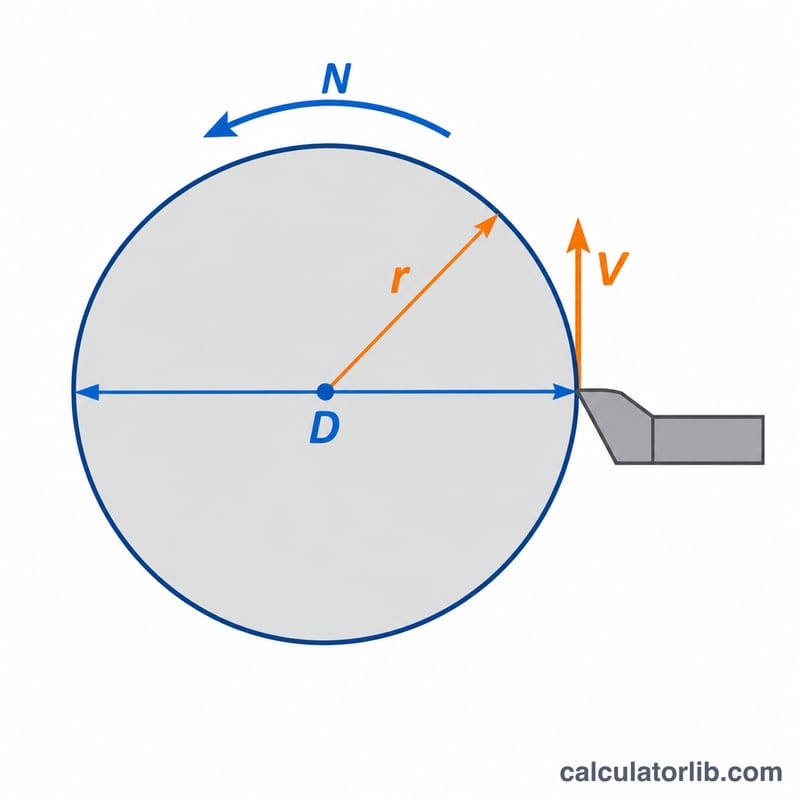
$$F = N \times f$$ここで \(N\) は主軸回転数(RPM)、\(f\) は1回転あたりの送り量(mm/rev)です。切削速度は、工具の刃先を通過するワーク表面の速さです。
$$V_c = \frac{\pi \times D \times N}{1000}$$\(D\) は直径(mm)で、\(V_c\) は m/min で求まります。1パスの切削時間は \(t = L / F\) で、\(L\) は切削長さ(mm)です。
計算例
直径50 mmの丸棒を、回転数1200 RPM、送り0.2 mm/rev、長さ100 mmにわたって旋削する場合:
$$F = 1200 \times 0.2 = 240\,\text{mm/min}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{m/min}$$$$t = \frac{100}{240} \approx 0.417\,\text{min}$$インチ系では、約9.45 in/min、618 SFMに相当します。
被削材別の代表的な切削速度
切削速度 \(V_c\) は刃先における表面速度です。直径と主軸回転数を関連付けます:$$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ ここで \(D\) はmm、\(N\) はRPM、\(V_c\) はm/minです。表面フィート毎分(SFM)に換算するには、SFM ≈ m/min × 3.281 を使用します。この表は、汎用旋削における被覆超硬インサートの概略の開始値の範囲を示しています。
| 材料 | 超硬の Vc(m/min) | 超硬の Vc(SFM) |
|---|---|---|
| 快削鋼(例:11SMn30、12L14) | 200–350 | 650–1150 |
| 軟鋼・中炭素鋼(約C15–C45) | 150–250 | 490–820 |
| ステンレス鋼304(オーステナイト系) | 100–180 | 330–590 |
| ねずみ鋳鉄 | 120–250 | 390–820 |
| アルミニウム合金 | 300–800 | 980–2620 |
| 黄銅(快削黄銅) | 200–400 | 660–1310 |
| チタン(例:Ti-6Al-4V) | 40–80 | 130–260 |
注記:これらは概略の一般的な開始値です。特定の材種、形状、クーラント、材料の状態については、必ずインサートまたは工具メーカーのカタログデータに従ってください。そのデータは、この一般的な表よりも優先されます。断続切削、長い突き出し、または硬い材料状態では、低い速度を使用してください。
回転あたり送り量の一般的な範囲
回転あたり送り \(f_r\)(mm/rev)は、主軸が1回転するごとに工具が進む距離です。この表は、一般的な旋削における超硬工具の代表的な範囲を示しています。
| 工程 | 回転あたり送り(mm/rev) |
|---|---|
| 荒加工 | 0.25–0.50 |
| 中仕上げ | 0.15–0.25 |
| 仕上げ | 0.05–0.15 |
| 溝入れ | 0.03–0.15(狭い溝では小さく) |
| 突切り | 0.05–0.15(中心付近では減速) |
- 仕上げでは、送りをインサートのノーズR の約50~70%以下に保ってください。送りが大きいと目に見える送り目が残り、表面仕上げが悪化します。
- 使用可能な送りは、インサートの形状と材種、被削材、切込み深さ、クーラント、機械の剛性によって異なります。細長い被削材や突き出しの長い被削材では、より低い送りが必要です。
- 使用するインサートについて、工具メーカーの推奨範囲を確認してください。
送りと速度のシナリオ比較
すべてのシナリオは、送り0.2 mm/rev、切削長100 mmを使用します。計算式は \(F = N \cdot f_r\)、\(V_c = \pi D N / 1000\)、\(N = 1000\,V_c/(\pi D)\)、切削時間 \(t = L / F\) です。
| シナリオ | 直径(mm) | RPM | 送り速度 F(mm/min) | Vc(m/min) | 100 mmの切削時間 |
|---|---|---|---|---|---|
| 固定RPM | 20 | 2000 | 400 | 125.7 | 0.25 分(15 秒) |
| 固定RPM | 50 | 2000 | 400 | 314.2 | 0.25 分(15 秒) |
| 固定RPM | 100 | 2000 | 400 | 628.3 | 0.25 分(15 秒) |
| 一定Vc = 200 m/min | 20 | 3183 | 636.6 | 200 | 0.157 分(9.4 秒) |
| 一定Vc = 200 m/min | 50 | 1273 | 254.6 | 200 | 0.393 分(23.6 秒) |
| 一定Vc = 200 m/min | 100 | 637 | 127.3 | 200 | 0.785 分(47.1 秒) |
直径50 mm、一定Vcの行の検算:$$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{RPM}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{mm/min}, \quad t = \frac{100}{254.6} = 0.393\ \text{min}$$
要点:固定RPMでは、送り速度と切削時間は直径によって変わりませんが、表面速度は直径に比例して上昇します。300~600 m/minの速度は、アルミニウムなどの材料でのみ現実的です。一定の表面速度では、直径が大きいほど低いRPMが必要となり、送り速度は下がり、切削時間は長くなります。このため、CNC旋盤には通常、最大RPM制限を伴う一定表面速度(CSS)モードが備わっています。
よくある質問
なぜ直径によって切削速度が変わるのですか?
回転数が一定なら、直径が大きいほど表面の周速は速くなります。周速一定制御(G96)では、直径が小さくなるにつれて制御が回転数を自動的に上げます。
1回転あたりの送り量はどのくらいにすればよいですか?
目安として、荒加工では0.2〜0.4 mm/rev、仕上げ加工では0.05〜0.15 mm/revがよく使われます。実際にはインサートのノーズR、被削材、工具メーカーの推奨条件に合わせて決めてください。
加減速や早送りは考慮されますか?
いいえ。表示される時間は、一定の送りで切削している時間だけです。工具のアプローチ、退避、工具交換の時間は含まれません。