ما هو معدل إزالة المعادن في الخراطة؟
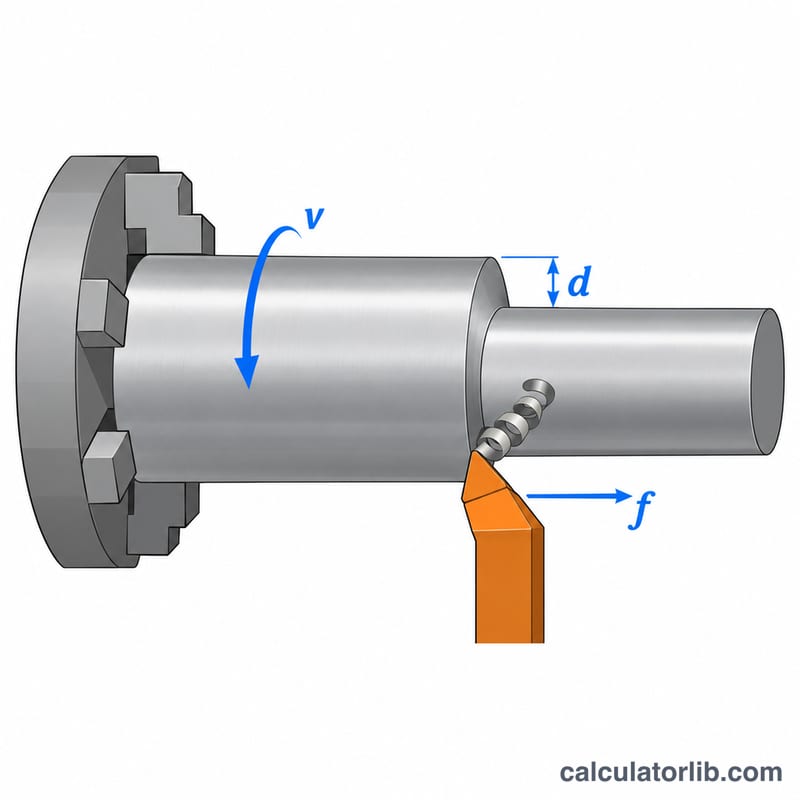
معدل إزالة المعادن (MRR) في عملية الخراطة هو حجم المعدن الذي تزيله أداة القطع أحادية الحد من قطعة الشغل الدائرة في كل دقيقة. وهو من أهم مؤشرات الإنتاجية في التشغيل الآلي، إذ يربط مباشرةً بين بارامترات القطع وبين سرعة تخشين القطعة أو تشطيبها. فكلما ارتفع معدل الإزالة زادت سرعة الإنتاج، لكنه يرفع في المقابل قوى القطع والحرارة وتآكل الأداة واستهلاك الطاقة، لذا يوازن المهندسون بينه وبين عمر الأداة وجودة السطح.
كيف تستخدم هذه الحاسبة؟
أدخل ثلاث قيم: سرعة القطع \(v\) بالمتر في الدقيقة، والتغذية \(f\) بالمليمتر لكل دورة، وعمق القطع \(d\) بالمليمتر. تعرض الحاسبة معدل إزالة المعادن بوحدتي المليمتر المكعّب في الدقيقة والسنتيمتر المكعّب في الدقيقة معًا. وعادةً ما تؤخذ هذه القيم من توصيات الشركة المصنّعة للأداة بحسب مادة قطعة الشغل ودرجة اللقمة القاطعة.
شرح المعادلة
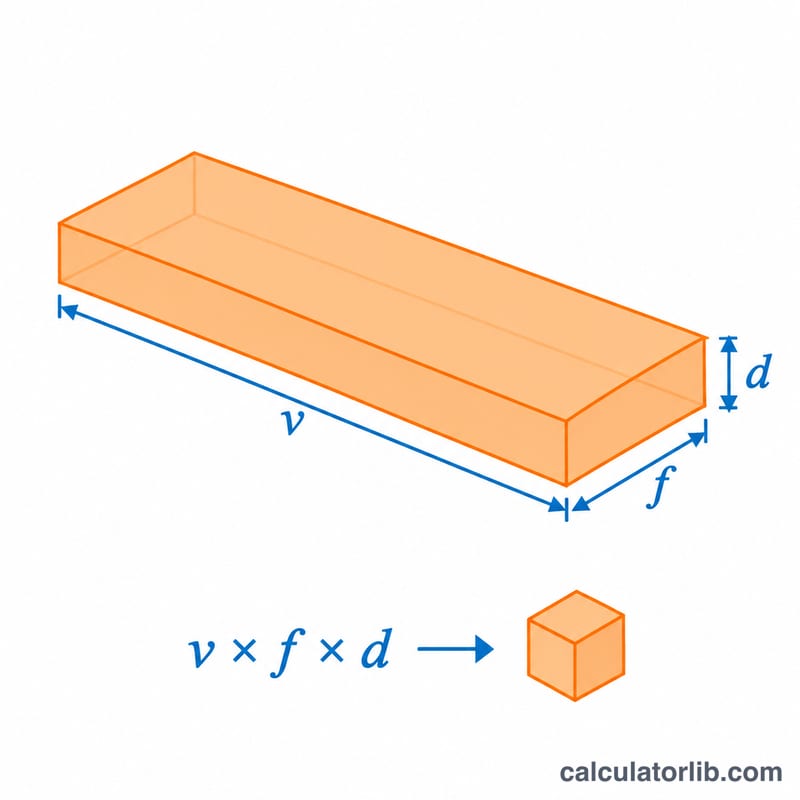
في الخراطة يساوي المقطع العرضي للرايش حاصل ضرب التغذية في عمق القطع، بينما يمسح حد القطع طول السطح بسرعة القطع. ومن ثمّ يُحسب معدل إزالة المعادن على النحو الآتي:
$$\text{MRR} = 1000 \times v \times f \times d$$
حيث \(v\) = سرعة القطع (م/دقيقة)، و\(f\) = التغذية (مم/دورة)، و\(d\) = عمق القطع (مم). ويحوّل المعامل 1000 سرعة القطع من المتر في الدقيقة إلى المليمتر في الدقيقة كي تأتي النتيجة بوحدة \(\text{mm}^3/\text{min}\).
مثال تطبيقي
لنفترض أنك تخرط الفولاذ بسرعة قطع 100 م/دقيقة، وتغذية 0.2 مم/دورة، وعمق قطع 2 مم:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
وهذا يعادل إزالة \(40\,\text{cm}^3/\text{min}\) من المعدن.
معاملات القطع النموذجية حسب مادة قطعة العمل
يعرض الجدول نطاقات بداية عامة للخراطة الطولية الخارجية باستخدام شفرات الكربيد المطلية. تتبع مجموعات المواد تصنيف قطعة العمل وفق ISO 513 الذي تستخدمه الشركات المصنّعة للشفرات: P = الفولاذ، M = الفولاذ المقاوم للصدأ، K = حديد الزهر، N = المعادن غير الحديدية، S = السبائك المقاومة للحرارة والتيتانيوم. النطاقات تقريبية وتتوافق مع بيانات مرجعية مثل Machinery's Handbook وكتالوجات الشركات المصنّعة. وهي تفترض تثبيتًا صلبًا، وتبريدًا بالغمر، وشفرة مناسبة من حيث الدرجة وكاسر الرايش.
| المادة (مجموعة ISO) | العملية | سرعة القطع \(v\) (m/min) | التغذية \(f\) (mm/rev) | عمق القطع \(d\) (mm) |
|---|---|---|---|---|
| الفولاذ منخفض الكربون (P) | تخشين | 180–300 | 0.25–0.5 | 2–6 |
| تشطيب | 250–400 | 0.05–0.15 | 0.25–1 | |
| فولاذ سبائكي مُلدَّن (P) | تخشين | 120–220 | 0.2–0.4 | 2–5 |
| تشطيب | 180–300 | 0.05–0.15 | 0.25–1 | |
| الفولاذ المقاوم للصدأ الأوستنيتي (M) | تخشين | 120–200 | 0.2–0.4 | 1.5–4 |
| تشطيب | 150–250 | 0.05–0.15 | 0.25–1 | |
| حديد الزهر الرمادي (K) | تخشين | 150–250 | 0.25–0.5 | 2–6 |
| تشطيب | 200–350 | 0.1–0.2 | 0.25–1 | |
| سبائك الألومنيوم (N) | تخشين | 300–1000 | 0.2–0.5 | 2–6 |
| تشطيب | 400–1500 | 0.05–0.15 | 0.25–1 | |
| سبائك التيتانيوم، مثل Ti-6Al-4V (S) | تخشين | 40–70 | 0.15–0.3 | 1–3 |
| تشطيب | 50–90 | 0.05–0.15 | 0.25–1 |
استخدم هذه الأرقام كنقاط بداية فقط. تعتمد القيم الصحيحة على درجة الشفرة وطلائها وقطر أنفها وكاسر الرايش، وكذلك على صلابة المادة وقدرة الآلة وجساوتها، وطول بروز قطعة العمل، ونوع التبريد. تحقق دائمًا من بيانات القطع الموصى بها من الشركة المصنّعة للشفرة، والتي تُطبع عادةً على علبة الشفرة أو في الكتالوج. ابدأ من النصف السفلي للنطاق، ثم اضبط القيم حسب تآكل الأداة وتكوّن الرايش وجودة السطح. كما أن قدرة مغزل الآلة تحد من كمية المادة التي يمكن إزالتها، لذا تأكد من أن الآلة قادرة على توفير القدرة اللازمة لمعدل إزالة المادة (MRR) الذي تخطط له.
مقارنة معدل إزالة المادة: التخشين مقابل التشطيب عبر المواد
يستخدم كل سيناريو أدناه معاملات كربيد نموذجية من النطاقات الواردة أعلاه. يُحسب معدل إزالة المادة باستخدام المعادلة التالية
$$\text{معدل إزالة المادة} = 1000 \cdot v \cdot f \cdot d$$هنا \(v\) بوحدة m/min و\(f\) بوحدة mm/rev، لذا فالعامل 1000 يحوّل الأمتار إلى ملليمترات. \(d\) بوحدة mm. للحصول على cm³/min اقسم الناتج بوحدة mm³/min على 1000.
| السيناريو | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | الحساب | معدل الإزالة (mm³/min) | معدل الإزالة (cm³/min) |
|---|---|---|---|---|---|---|
| تخشين سبيكة الألومنيوم | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| تخشين الفولاذ | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| تشطيب الفولاذ | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| تخشين الفولاذ المقاوم للصدأ | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| تخشين سبيكة التيتانيوم | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
يزيل التخشين كمية أكبر بكثير من المادة في الدقيقة مقارنةً بالتشطيب. في الفولاذ، يزيل تمرير التخشين أعلاه 180 cm³/min بينما يزيل تمرير التشطيب 12.5 cm³/min فقط، أي أقل بنحو 14 مرة. ويعود ذلك إلى أن التشطيب يستخدم تغذية وعمق قطع أصغر بكثير للحصول على جودة سطح جيدة ودقة في الأبعاد. وللمادة أهمية مماثلة: يمكن قطع الألومنيوم بسرعة عالية، بينما يحتاج التيتانيوم إلى سرعات قطع منخفضة للتحكم في الحرارة وتآكل الأداة، ولذلك يكون معدل إزالته أقل بكثير. والاستراتيجية الشائعة هي إزالة معظم الفائض بتمريرات تخشين عالية المعدل، وترك هامش صغير ومنتظم لتمرير تشطيب واحد.
الأسئلة الشائعة
لماذا نضرب في 1000؟ تُعطى سرعة القطع بالمتر في الدقيقة بينما تُقاس التغذية والعمق بالمليمتر. وتحويل السرعة إلى مليمتر في الدقيقة يوحّد وحدات الطول جميعها، فينتج الحجم بوحدة \(\text{mm}^3/\text{min}\).
هل الأعلى في معدل الإزالة أفضل دائمًا؟ ليس دائمًا. فالمبالغة في رفع المعدل تزيد الحرارة وقوة القطع، ما يقصّر عمر الأداة ويهدد جودة التشطيب، لذا يجب أن يبقى ضمن حدود قدرة الآلة والأداة.
هل يصلح للتخشين والتشطيب معًا؟ نعم. تستخدم أشواط التخشين عمقًا وتغذية كبيرين لتحقيق معدل إزالة عالٍ، بينما تستخدم أشواط التشطيب قيمًا صغيرة لضمان الدقة وجودة السطح.