什麼是T型接頭焊接強度計算機?
T型接頭是將兩塊鋼板以直角相接,最常見的做法是沿接合處施作單側或雙側角焊縫。這個計算機會根據焊腳尺寸、焊道長度、焊接面數,以及焊材的抗拉強度,估算該角焊縫能承受多大的載重。計算採用 AISC 及類似鋼結構設計規範中常見的「有效喉厚剪力法」。需注意,AISC 為美國規範,台灣實務上請同時對照國內鋼結構設計規範與主管機關要求,各規範的係數與規定可能不同。
使用方式
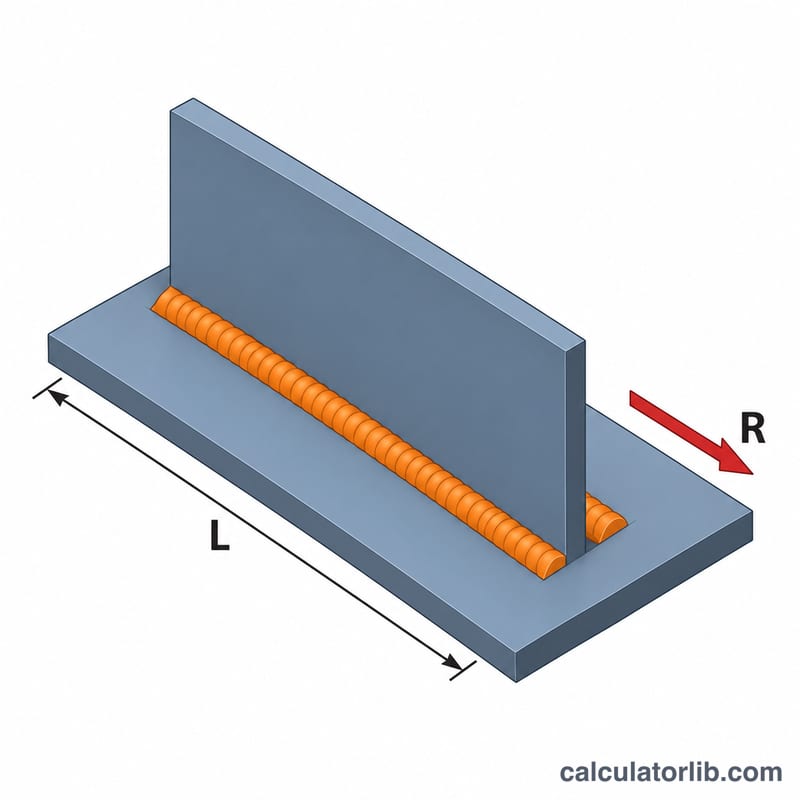
請輸入角焊縫的焊腳尺寸(單位:mm)與焊道長度,並選擇接頭是單側焊接還是雙側焊接。接著輸入焊材的抗拉強度(例如 E70 焊條可填 480 MPa)以及想採用的安全係數。工具會列出有效喉厚、剪力面積、標稱強度、容許載重(ASD)與 LRFD 設計強度。
公式說明
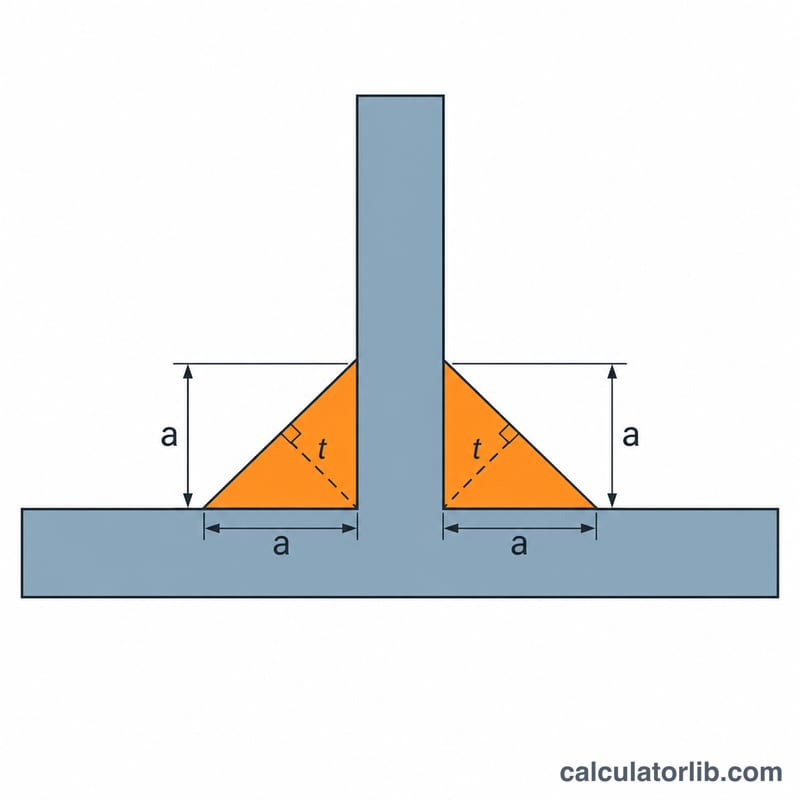
對於等腳長的角焊縫,有效喉厚為 \(0.707\,w\)。假設焊材在剪力 \(0.6\,F_{EXX}\) 下破壞:
$$R_n = 0.6 \times F_{EXX} \times 0.707\,w \times L \times n$$其中 \(w\) 為焊腳尺寸(mm),\(L\) 為焊道長度(mm),\(n\) 為焊接面數,\(F_{EXX}\) 為焊材抗拉強度(MPa)。容許載重為 \(R_n / SF\),LRFD 設計強度則為 \(0.75\,R_n\)。
計算範例
假設角焊縫焊腳 6 mm、長度 100 mm、雙側焊接,焊材強度 480 MPa,安全係數取 2:
$$A = 0.707 \times 6 \times 100 \times 2 = 848.4\,\text{mm}^2$$$$R_n = 0.6 \times 480 \times 848.4 = 244{,}339\,\text{N} \approx 244.34\,\text{kN}$$$$R_a = \frac{244.34}{2} = 122.17\,\text{kN}$$LRFD 設計強度為 \(0.75 \times 244.34 = 183.25\) kN。
填料金屬強度與最小填角焊接尺寸表
填料金屬強度 \(F_{EXX}\) 是焊道金屬的最小抗拉強度,取自焊條分類(AWS 系統,美國常用)。「E」後面的數字表示以 ksi 為單位的強度。
| AWS 分類 | 最小抗拉強度(ksi) | 最小抗拉強度(MPa) |
|---|---|---|
| E60XX | 60 | 415 |
| E70XX | 70 | 480 |
| E80XX | 80 | 550 |
| E90XX | 90 | 620 |
| E100XX | 100 | 690 |
| E110XX | 110 | 760 |
下表列出 AISC 360 第 J2.4 節(美國標準)的最小填角焊接尺寸。其他規範可能不同。尺寸依所接合的較厚構件選定。
| 所接合的較厚構件 | 最小填角焊腳尺寸 |
|---|---|
| 不超過 6 mm (1/4 in) | 3 mm (1/8 in) |
| 超過 6 mm 至 13 mm | 5 mm (3/16 in) |
| 超過 13 mm 至 19 mm | 6 mm (1/4 in) |
| 超過 19 mm | 8 mm (5/16 in) |
常見焊腳尺寸之焊接承載力比較
假設:E70 填料(\(F_{EXX} = 480\) MPa),焊道長度 100 mm,使用 \(R_n = 0.6 \times 480 \times 0.707 \times w \times L \times n / 1000\)(單位 kN)。容許載重採用安全係數 2.0,LRFD 設計強度為 \(0.75\,R_n\)。
| 焊腳尺寸(mm) | 焊接面數 | Rn(kN) | 容許值,SF = 2(kN) | LRFD 0.75 Rn(kN) |
|---|---|---|---|---|
| 4 | 1 | 81.45 | 40.72 | 61.08 |
| 4 | 2 | 162.89 | 81.45 | 122.17 |
| 6 | 1 | 122.17 | 61.08 | 91.63 |
| 6 | 2 | 244.34 | 122.17 | 183.25 |
| 8 | 1 | 162.89 | 81.45 | 122.17 |
| 8 | 2 | 325.79 | 162.89 | 244.34 |
| 10 | 1 | 203.62 | 101.81 | 152.71 |
| 10 | 2 | 407.23 | 203.62 | 305.42 |
例:6 mm、單側:\(R_n = 0.6 \times 480 \times 0.707 \times 6 \times 100 \times 1 / 1000 = 122.17\) kN。雙側時結果加倍為 244.34 kN。
承載力與焊腳尺寸、焊道長度及焊接側數皆成線性關係。其中任一項加倍,標稱承載力即加倍,其他輸入值維持不變。
結果解讀
\(R_n\) 是焊道金屬的標稱剪力強度。由有效喉厚(等邊填角焊為 0.707 × 焊腳尺寸)、焊道長度、焊接側數及 0.6 \(F_{EXX}\) 計算而得。
- 容許強度(ASD): \(R_{allow} = R_n / \Omega\)。AISC 360 對填角焊採用 \(\Omega = 2.00\)。計算機允許輸入任意安全係數。
- 設計強度(LRFD): \(R_{design} = \phi R_n\),AISC 360 中 \(\phi = 0.75\)。
已加載的係數化載重與 LRFD 設計強度比較。使用性(未係數化)載重則與 ASD 容許強度比較。
結果的限制:
- 應以較低者(焊道承載力與母材承載力)為準。本計算機僅評估焊道金屬。
- 有效長度、偏心載重、載重方向及疲勞並未納入。這些需依適用規範另行檢核。
- 此處引用的係數與最小尺寸依循 AISC 360(美國)。其他標準採用不同的係數與方法。
本內容僅供一般參考,不能取代合格工程師的設計。
常見問題
這個計算會檢核母材嗎?不會。結果僅涵蓋焊接金屬本身,母材的降伏、撕裂與疲勞問題需另行檢核。
載重方向有影響嗎?有。與縱向剪力相比,橫向載重通常能提高承載力,因此對許多T型接頭而言,這個簡化方法偏保守。
可以取代工程設計嗎?不行。請務必依適用的規範驗證結果,結構焊接也應由合格的工程師核可。