這個計算器的用途
本工具依據美國 AISC 360 鋼結構規範(第 J 章,焊縫剪力破裂)進行計算,並以美制單位輸出結果:英吋(in)、ksi 與 kips。只要輸入角焊縫的幾何條件(焊腳尺寸與有效焊長)以及電焊條等級,即可同時得到 LRFD 與 ASD 兩種格式下焊縫可承受的剪力,並與實際施加的載重比較出使用率。請注意:台灣的鋼結構設計一般依內政部「鋼構造建築物鋼結構設計技術規範」(條文多參照 AISC),焊接施工則常引用 CNS 或 AWS D1.1;數值公式雖相近,但折減係數與細部規定仍可能不同,若為台灣送審案件請以我國規範為準,本工具適合美國專案、外銷鋼構或教學驗算使用。
計算前提假設:等腳長角焊縫、採用匹配強度的填料金屬、載重作用於焊接群重心、未考慮長焊縫折減、疲勞與偏心效應。
操作方式
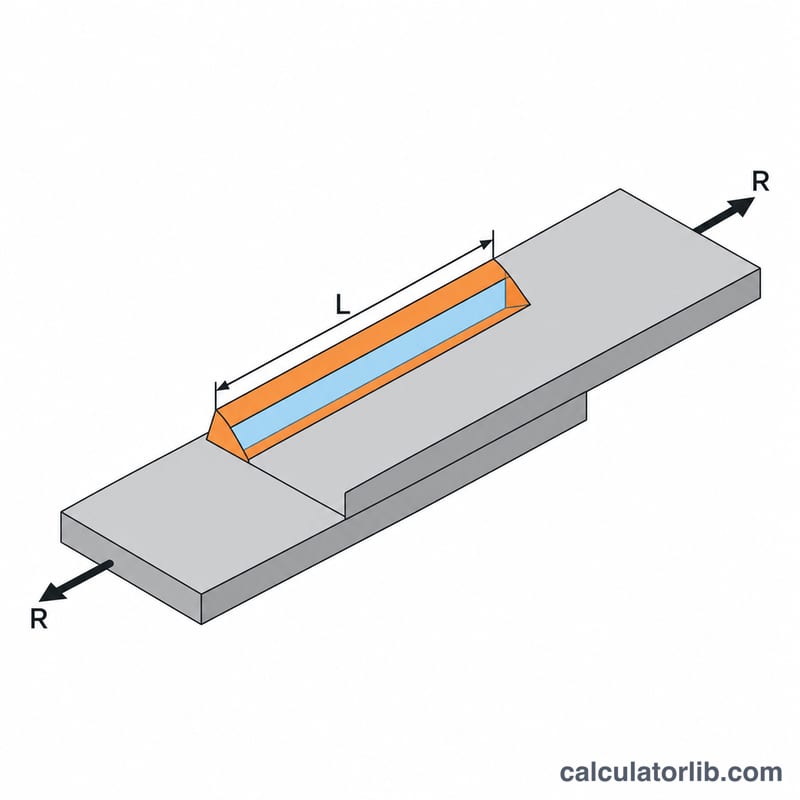
先輸入焊腳尺寸 \(w\)(單位:英吋,例如 1/4 in 角焊縫請填 0.25),再輸入總有效焊長 \(L\)(英吋),接著選擇電焊條等級(選 E70XX 即代表 \(F_{EXX}=70\) ksi),指定要用 LRFD 或 ASD,最後可選擇性填入施加載重(kips),即可看到使用率。
公式說明
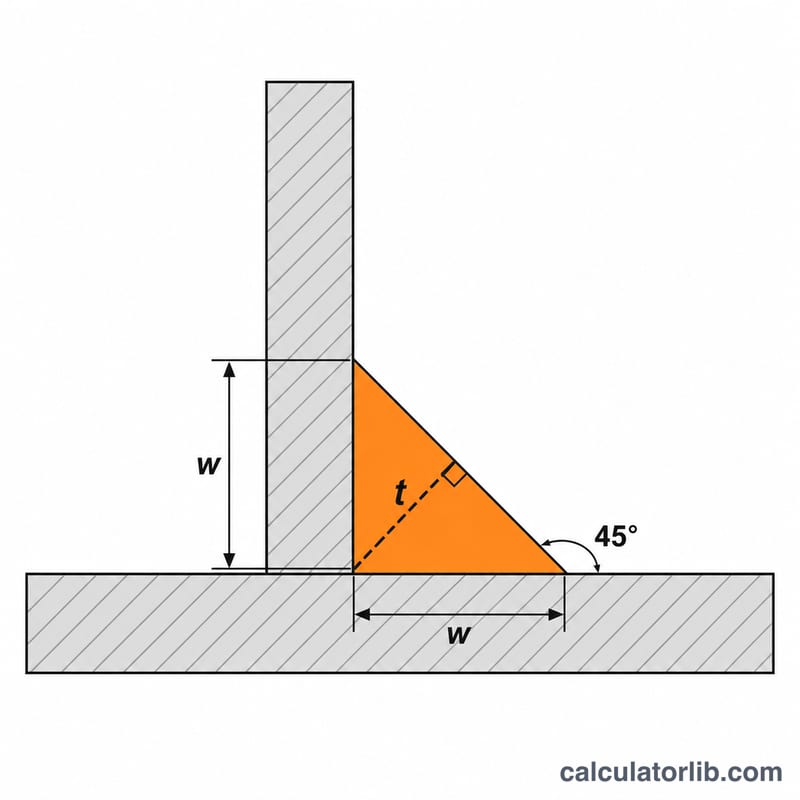
角焊縫的破壞模式是沿「喉厚」方向被剪斷,而等腳長角焊縫的有效喉厚為 \(0.707w\)。因此標稱強度為
$$R_n = 0.60\,F_{EXX} \times 0.707\,w\,L$$其中 \(0.60F_{EXX}\) 代表熔填金屬的剪力強度。採 LRFD 時設計強度為 \(\phi R_n\),其中 \(\phi = 0.75\);採 ASD 時可容許強度為 \(R_n/\Omega\),其中 \(\Omega = 2.00\)。
實際計算範例
假設一道 1/4 in 的角焊縫,焊長 10 in,使用 E70XX 電焊條,並以 LRFD 檢核:
$$R_n = 0.60 \times 70 \times 0.707 \times 0.25 \times 10 = 74.24\ \text{kips}$$$$\phi R_n = 0.75 \times 74.24 = 55.68\ \text{kips}$$換算下來每英吋焊縫可承擔 \(5.57\) kips。若因數化載重為 20 kips,使用率即為 \(20/55.68 = 35.9\%\),接合強度相當充裕。
電極強度與每英寸焊接承載力
角焊縫強度在 US AISC 360 規範 (第 J2.4 章,電極分級見表 J2.5) 中由焊接金屬的剪切破裂強度控制,取值為 \(F_{nw} = 0.60\,F_{EXX}\) 作用在有效喉部面積上。對於等邊角焊縫,有效喉部為 \(0.707w\),因此名義承載力為:
$$R_n = 0.60\,F_{EXX} \cdot 0.707\,w\,L$$電極分級號碼即沉積填充金屬的最小抗拉強度(以 ksi 為單位),決定了 \(F_{EXX}\)。
表 1 — 電極分級 vs. \(F_{EXX}\) 與焊接金屬剪強度
| 電極分級 | \(F_{EXX}\) (ksi) | \(0.60F_{EXX}\) (ksi) |
|---|---|---|
| E60XX | 60 | 36.0 |
| E70XX | 70 | 42.0 |
| E80XX | 80 | 48.0 |
| E90XX | 90 | 54.0 |
| E100XX | 100 | 60.0 |
| E110XX | 110 | 66.0 |
E70XX 是 ASTM A36 與 A992 鋼的常用選擇,因此下方的單位英寸表給定為 \(F_{EXX} = 70\) ksi。LRFD 欄為 \(\phi R_n / L = 0.75 \cdot 0.60F_{EXX} \cdot 0.707w\),其中 \(\phi = 0.75\);ASD 欄為 \(R_n / \Omega\),其中 \(\Omega = 2.00\)。
表 2 — E70XX 單位英寸焊縫設計強度
| 腿部尺寸 \(w\) | 十進制 (in) | 有效喉部 \(0.707w\) (in) | LRFD \(\phi R_n/L\) (kip/in) | ASD \(R_n/\Omega L\) (kip/in) |
|---|---|---|---|---|
| 1/8 in | 0.125 | 0.0884 | 2.78 | 1.86 |
| 3/16 in | 0.1875 | 0.1326 | 4.18 | 2.78 |
| 1/4 in | 0.250 | 0.1768 | 5.57 | 3.71 |
| 5/16 in | 0.3125 | 0.2209 | 6.96 | 4.64 |
| 3/8 in | 0.375 | 0.2651 | 8.35 | 5.57 |
| 1/2 in | 0.500 | 0.3536 | 11.14 | 7.42 |
| 5/8 in | 0.625 | 0.4419 | 13.92 | 9.28 |
1/4 英寸行的樣本代入,每英寸長度:
$$\phi R_n = 0.75 \times 42.0\ \text{ksi} \times 0.707 \times 0.25\ \text{in} \times 1\ \text{in} = 5.57\ \text{kip}$$縮放在 \(w\) 和 \(L\) 兩個方面都是線性的:要獲得任何焊縫的承載力,將單位英寸值乘以總有效焊縫長度。對於其他電極,按 \(F_{EXX}/70\) 縮放 — 相同幾何形狀的 E80XX 焊縫強度是 \(80/70 = 1.143\) 倍。
這些數字背後的假設。 它們適用於用匹配填充金屬製造的等邊角焊縫,喉部取為 \(0.707w\)(無深熔額度)。縱向和橫向荷載都按 \(0.60F_{EXX}\) 評估,這是 AISC 360 第 J2.4(a) 節規定的簡單且始終允許的方法;J2.4(b) 中的可選方向強度方法可為橫向受載的焊縫和焊縫組提供更高的承載力,且此處未採用。這些值來自 US AISC 360 規範,且不適用於按 Eurocode EN 1993-1-8、CSA S16、AS/NZS 1554 或其他國家標準設計的焊縫,其中採用不同的喉部規定和阻力係數。
常見問題
算完焊縫,母材還需要檢核嗎?需要。被接合的鋼板可能比焊縫先發生剪切或撕裂,因此母材的剪力破裂與塊狀剪切破壞必須另外檢核。
兩側都有焊接時,焊長要填多少?把長度相加即可:兩道 6 in 的焊縫等於 12 in 的有效焊長。
為什麼是 0.707?它就是 \(\sin 45^{\circ}\),也就是 45 度等腳長角焊縫「喉厚與焊腳」的比值。