이 계산기로 무엇을 할 수 있나요
이 계산기는 미국 AISC 360 설계기준(Chapter J, 용접부 전단 파단)을 적용하며, 결과는 미국 관용 단위인 인치(in), ksi, kips로 표시됩니다. 필렛 용접의 형상(각장과 유효 길이)과 용접봉 분류를 입력하면 그 용접부가 지지할 수 있는 전단력을 LRFD와 ASD 두 형식으로 계산하고, 작용 하중과 비교해 안전율을 확인해 줍니다. 참고로 한국에서는 KDS 14 31 25(강구조 접합 설계기준)가 적용되며 수식 체계는 유사하지만 계수와 단위(N/mm², kN)가 다르므로, 국내 설계 성과품에는 그대로 사용하지 말고 미국 기준 프로젝트나 검토·비교 용도로 활용하세요.
적용 가정: 등각장 필렛 용접, 모재와 강도가 일치하는 용가재(matching filler metal), 용접군 도심을 통과하는 하중, 그리고 긴 용접·피로·편심에 대한 저감은 적용하지 않음.
사용 방법
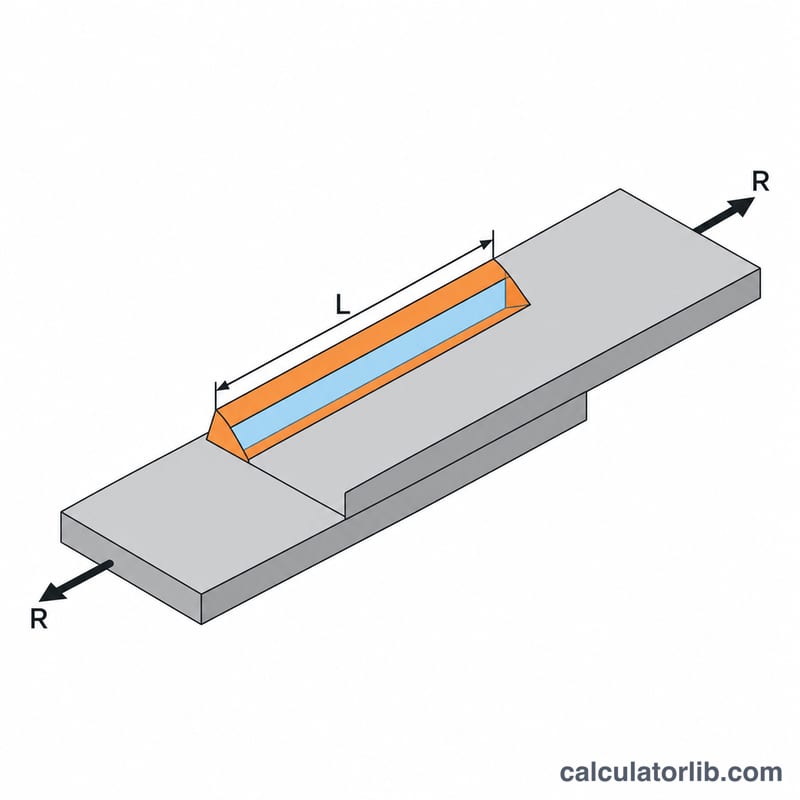
용접 각장 \(w\)를 인치 단위로 입력합니다(예: 1/4 in 필렛이면 0.25). 이어서 전체 유효 길이 \(L\)을 인치로 입력하고, 용접봉을 선택합니다(E70XX이면 \(F_{EXX}=70\) ksi). 설계법으로 LRFD 또는 ASD를 고른 뒤, 작용 하중을 kips 단위로 입력하면 사용률(안전 여유)까지 함께 확인할 수 있습니다.
수식 설명
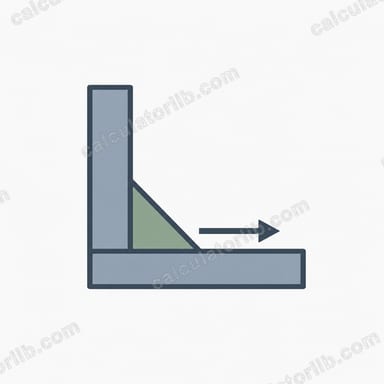
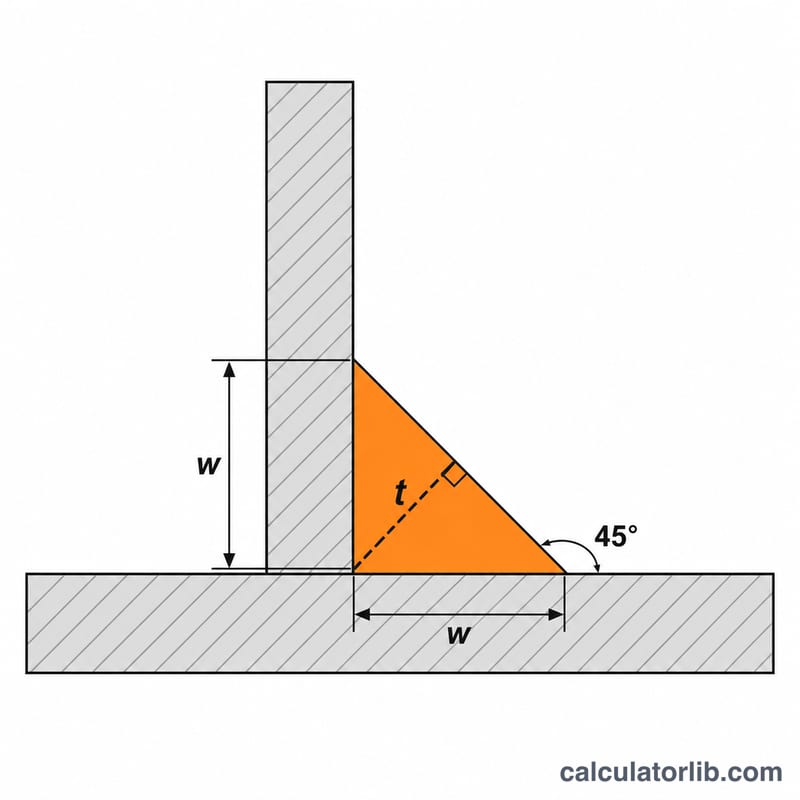
필렛 용접은 목두께(throat) 방향 전단으로 파단하며, 등각장 필렛의 유효 목두께는 \(0.707w\)입니다. 따라서 공칭강도는 다음과 같습니다.
$$R_n = 0.60\,F_{EXX} \times 0.707\,w\,L$$여기서 \(0.60F_{EXX}\)는 용착된 용가재의 전단강도입니다. 설계강도는 LRFD에서 \(\phi = 0.75\)를 적용한 \(\phi R_n\), ASD에서는 \(\Omega = 2.00\)을 적용한 \(R_n/\Omega\)가 됩니다.
계산 예시
길이 10 in의 1/4 in 필렛 용접을 E70XX 용접봉으로 시공하고 LRFD로 검토하는 경우입니다.
$$R_n = 0.60 \times 70 \times 0.707 \times 0.25 \times 10 = 74.24\ \text{kips}$$$$\phi R_n = 0.75 \times 74.24 = 55.68\ \text{kips}$$이는 용접 길이 1인치당 \(5.57\) kips에 해당합니다. 따라서 계수하중 20 kips가 작용하면 사용률은 \(20/55.68 = 35.9\%\)로, 접합부는 충분한 여유를 갖습니다.
전극 강도 및 인치당 용접 용량
미국 AISC 360 규격의 필릿 용접 강도(제J2.4장, 표 J2.5의 전극 분류)는 용접 금속의 전단 파괴 강도에 의해 결정되며, 유효 목 부분에 작용하는 \(F_{nw} = 0.60\,F_{EXX}\)로 취해집니다. 동일 다리 필릿의 경우 유효 목은 \(0.707w\)이므로 공칭 용량은:
$$R_n = 0.60\,F_{EXX} \cdot 0.707\,w\,L$$전극 분류 번호는 단순히 증착된 충전 금속의 최소 인장 강도(ksi)이며, 이것이 \(F_{EXX}\)를 설정합니다.
표 1 — 전극 분류 대 \(F_{EXX}\) 및 용접 금속 전단 강도
| 전극 분류 | \(F_{EXX}\) (ksi) | \(0.60F_{EXX}\) (ksi) |
|---|---|---|
| E60XX | 60 | 36.0 |
| E70XX | 70 | 42.0 |
| E80XX | 80 | 48.0 |
| E90XX | 90 | 54.0 |
| E100XX | 100 | 60.0 |
| E110XX | 110 | 66.0 |
E70XX는 ASTM A36 및 A992 강철의 일반적인 선택이므로, 아래의 인치당 표는 \(F_{EXX} = 70\) ksi에 대해 주어집니다. LRFD 열은 \(\phi = 0.75\)와 함께 \(\phi R_n / L = 0.75 \cdot 0.60F_{EXX} \cdot 0.707w\)이고; ASD 열은 \(\Omega = 2.00\)과 함께 \(R_n / \Omega\)입니다.
표 2 — E70XX 용접 인치당 설계 강도
| 다리 크기 \(w\) | 소수 (in) | 유효 목 \(0.707w\) (in) | LRFD \(\phi R_n/L\) (kip/in) | ASD \(R_n/\Omega L\) (kip/in) |
|---|---|---|---|---|
| 1/8 in | 0.125 | 0.0884 | 2.78 | 1.86 |
| 3/16 in | 0.1875 | 0.1326 | 4.18 | 2.78 |
| 1/4 in | 0.250 | 0.1768 | 5.57 | 3.71 |
| 5/16 in | 0.3125 | 0.2209 | 6.96 | 4.64 |
| 3/8 in | 0.375 | 0.2651 | 8.35 | 5.57 |
| 1/2 in | 0.500 | 0.3536 | 11.14 | 7.42 |
| 5/8 in | 0.625 | 0.4419 | 13.92 | 9.28 |
길이당 인치의 1/4 in 행에 대한 샘플 대체:
$$\phi R_n = 0.75 \times 42.0\ \text{ksi} \times 0.707 \times 0.25\ \text{in} \times 1\ \text{in} = 5.57\ \text{kip}$$스케일링은 \(w\) 및 \(L\) 모두에서 선형입니다: 모든 용접의 용량을 얻으려면 인치당 값에 총 유효 용접 길이를 곱합니다. 다른 전극의 경우 \(F_{EXX}/70\)으로 스케일하십시오 — 동일한 기하학의 E80XX 용접은 \(80/70 = 1.143\)배 강합니다.
이 숫자들의 가정. 이들은 일치하는 충전 금속으로 만들어진 동일 다리 필릿 용접에 적용되며, 목은 \(0.707w\)로 취해집니다(깊은 관통 신용 없음). 종방향 및 횡방향 하중은 모두 \(0.60F_{EXX}\)에서 평가되며, 이는 AISC 360 섹션 J2.4(a)의 단순하고 항상 허용되는 방법입니다; J2.4(b)의 선택적 방향 강도 방법은 횡방향으로 로드된 용접 및 용접 그룹에 대해 더 높은 용량을 제공할 수 있으며 여기에 적용되지 않습니다. 이 값들은 US AISC 360 규격에서 나온 것이며 Eurocode EN 1993-1-8, CSA S16, AS/NZS 1554 또는 다른 국가 표준으로 설계된 용접에는 적용되지 않으며, 이들은 다른 목 관례 및 저항 계수를 사용합니다.
자주 묻는 질문
모재도 따로 검토해야 하나요? 네, 반드시 필요합니다. 용접부보다 접합되는 판재가 먼저 전단되거나 찢어질 수 있으므로, 모재의 전단 파단과 블록 전단(block shear)은 별도로 검토해야 합니다.
양면 용접일 때 길이는 어떻게 입력하나요? 두 길이를 합산합니다. 예를 들어 6 in 용접 두 줄이면 유효 길이는 12 in입니다.
왜 0.707을 곱하나요? \(\sin 45^{\circ}\) 값이기 때문입니다. 45도 등각장 필렛에서 목두께와 각장의 비율에 해당합니다.