Qué hace esta calculadora
Esta herramienta aplica la especificación estadounidense AISC 360 (Capítulo J, rotura por cortante de la soldadura) y entrega los resultados en unidades usuales de EE. UU.: pulgadas, ksi y kips. A partir de la geometría de una soldadura en filete (cateto y longitud efectiva) y de la clasificación del electrodo, obtiene la carga de cortante que la soldadura puede resistir, tanto en formato LRFD como ASD, y la compara con la carga aplicada.
Ten en cuenta que se trata de una normativa de Estados Unidos: si diseñas en España o en Latinoamérica, lo habitual es verificar la soldadura con el Eurocódigo EN 1993-1-8 (CTE DB SE-A) o con la norma nacional que corresponda, cuyos coeficientes y criterios de cálculo son distintos. Usa esta calculadora cuando el proyecto esté expresamente referido al AISC 360.
Hipótesis de cálculo: filete de catetos iguales, metal de aporte compatible con el acero base, carga que pasa por el centro de gravedad del grupo de soldaduras y ninguna reducción por soldaduras largas, fatiga o excentricidad.
Cómo usarla
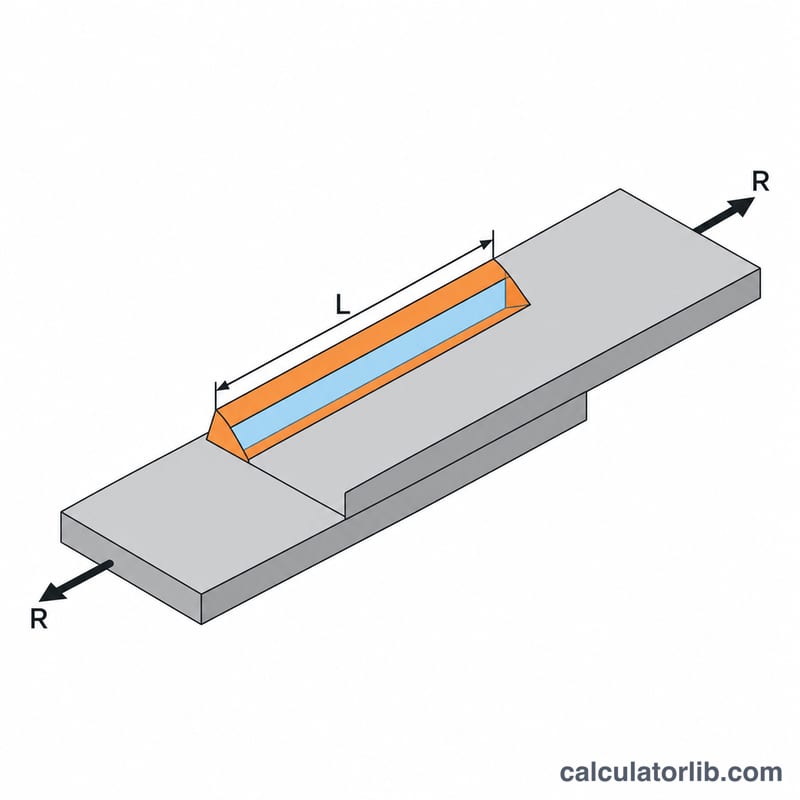
Introduce el cateto de la soldadura \(w\) en pulgadas (por ejemplo, 0.25 para un filete de 1/4 in), la longitud efectiva total \(L\) en pulgadas, elige el electrodo (E70XX corresponde a \(F_{EXX}=70\) ksi), selecciona LRFD o ASD y, si quieres conocer el grado de aprovechamiento, indica además la carga aplicada en kips.
La fórmula, paso a paso
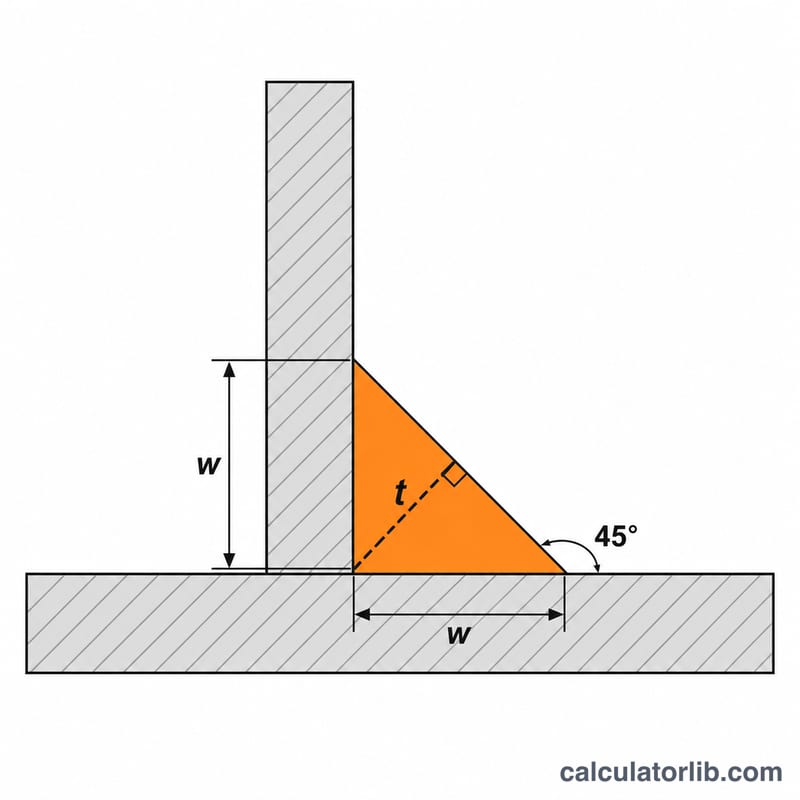
Una soldadura en filete falla por cortante en su garganta, que para un filete de catetos iguales vale \(0.707w\). La resistencia nominal es, por tanto
$$R_n = 0.60\,F_{EXX} \times 0.707\,w\,L$$donde \(0.60F_{EXX}\) es la resistencia a cortante del metal de aporte depositado. La resistencia de diseño es \(\phi R_n\) con \(\phi = 0.75\) (LRFD), o bien \(R_n/\Omega\) con \(\Omega = 2.00\) (ASD, resistencia admisible).
Ejemplo resuelto
Filete de 1/4 in, 10 in de longitud, ejecutado con electrodos E70XX y comprobado por LRFD:
$$R_n = 0.60 \times 70 \times 0.707 \times 0.25 \times 10 = 74.24\ \text{kips}$$$$\phi R_n = 0.75 \times 74.24 = 55.68\ \text{kips}$$Esto equivale a \(5.57\) kips por pulgada de soldadura, de modo que una carga mayorada de 20 kips da un aprovechamiento de \(20/55.68 = 35.9\%\): la unión queda holgadamente del lado seguro.
Resistencias de Electrodos y Capacidad de Soldadura por Pulgada
La resistencia de soldadura de filete en la Especificación US AISC 360 (Capítulo J2.4, con clasificaciones de electrodos en la Tabla J2.5) está regida por la resistencia a la rotura por cortante del metal de soldadura, tomada como \(F_{nw} = 0.60\,F_{EXX}\) actuando sobre el área de garganta efectiva. Para un filete de patas iguales, la garganta efectiva es \(0.707w\), por lo que la capacidad nominal es:
$$R_n = 0.60\,F_{EXX} \cdot 0.707\,w\,L$$El número de clasificación del electrodo es simplemente la resistencia a la tracción mínima del metal de relleno depositado en ksi, que establece \(F_{EXX}\).
Tabla 1 — Clasificación de electrodo vs. \(F_{EXX}\) y resistencia al cortante del metal de soldadura
| Clasificación de electrodo | \(F_{EXX}\) (ksi) | \(0.60F_{EXX}\) (ksi) |
|---|---|---|
| E60XX | 60 | 36.0 |
| E70XX | 70 | 42.0 |
| E80XX | 80 | 48.0 |
| E90XX | 90 | 54.0 |
| E100XX | 100 | 60.0 |
| E110XX | 110 | 66.0 |
E70XX es la opción habitual para acero ASTM A36 y A992, por lo que la tabla por pulgada siguiente se proporciona para \(F_{EXX} = 70\) ksi. La columna LRFD es \(\phi R_n / L = 0.75 \cdot 0.60F_{EXX} \cdot 0.707w\) donde \(\phi = 0.75\); la columna ASD es \(R_n / \Omega\) donde \(\Omega = 2.00\).
Tabla 2 — Resistencia de diseño E70XX por pulgada de soldadura
| Tamaño de pata \(w\) | Decimal (in) | Garganta efectiva \(0.707w\) (in) | LRFD \(\phi R_n/L\) (kip/in) | ASD \(R_n/\Omega L\) (kip/in) |
|---|---|---|---|---|
| 1/8 in | 0.125 | 0.0884 | 2.78 | 1.86 |
| 3/16 in | 0.1875 | 0.1326 | 4.18 | 2.78 |
| 1/4 in | 0.250 | 0.1768 | 5.57 | 3.71 |
| 5/16 in | 0.3125 | 0.2209 | 6.96 | 4.64 |
| 3/8 in | 0.375 | 0.2651 | 8.35 | 5.57 |
| 1/2 in | 0.500 | 0.3536 | 11.14 | 7.42 |
| 5/8 in | 0.625 | 0.4419 | 13.92 | 9.28 |
Ejemplo de sustitución para la fila de 1/4 in, por pulgada de longitud:
$$\phi R_n = 0.75 \times 42.0\ \text{ksi} \times 0.707 \times 0.25\ \text{in} \times 1\ \text{in} = 5.57\ \text{kip}$$El escalado es lineal tanto en \(w\) como en \(L\): para obtener la capacidad de cualquier soldadura, multiplique el valor por pulgada por la longitud total de soldadura efectiva. Para otro electrodo, escale por \(F_{EXX}/70\) — una soldadura E80XX de la misma geometría es \(80/70 = 1.143\) veces más fuerte.
Supuestos detrás de estos números. Se aplican a soldaduras de filete de patas iguales realizadas con metal de relleno compatible, con la garganta tomada como \(0.707w\) (sin crédito de penetración profunda). Tanto la carga longitudinal como la transversal se evalúan en \(0.60F_{EXX}\), que es el enfoque simple y siempre permitido de la Sección J2.4(a) de AISC 360; el método opcional de resistencia direccional de J2.4(b) puede proporcionar una capacidad más alta para soldaduras y grupos de soldadura cargados transversalmente, pero no se aplica aquí. Estos valores provienen de la Especificación US AISC 360 y no se aplican a soldaduras diseñadas según Eurocode EN 1993-1-8, CSA S16, AS/NZS 1554 u otros estándares nacionales, que utilizan diferentes convenciones de garganta y factores de resistencia.
Preguntas frecuentes
¿Hace falta comprobar también el metal base? Sí. La chapa a la que se suelda puede fallar por cortante o desgarro antes que el cordón, así que debes verificar por separado la rotura por cortante del metal base y el desgarro en bloque (block shear).
¿Qué longitud introduzco si la soldadura va por los dos lados? Suma las longitudes: dos cordones de 6 in equivalen a 12 in de longitud efectiva.
¿De dónde sale el 0.707? Es \(\sin 45^{\circ}\), la relación entre la garganta y el cateto en un filete de 45 grados con catetos iguales.