这个计算器能做什么
本工具依据美国 AISC 360 钢结构设计规范(第 J 章,焊缝受剪断裂)进行计算,并全部采用美制单位:英寸(in)、ksi 和 kips。你只需给出角焊缝的几何尺寸(焊脚尺寸与有效长度)以及焊条强度等级,它就会同时按 LRFD(荷载与抗力系数设计法)和 ASD(容许应力设计法)给出焊缝可承担的剪力,并与实际作用荷载对比得出利用率。请注意:这是美国规范的计算口径,与中国《钢结构设计标准》GB 50017 的角焊缝验算公式(采用 \(f_f^w\) 与 \(h_e=0.7h_f\) 的应力法)思路相近但系数和单位体系不同,在国内工程中不能直接替代 GB 50017 的验算,仅适用于按美标设计、审图或出口项目。
计算前提假设:等焊脚角焊缝、焊条强度与母材匹配、荷载通过焊缝群形心作用、未考虑长焊缝折减、疲劳和偏心影响。
使用方法
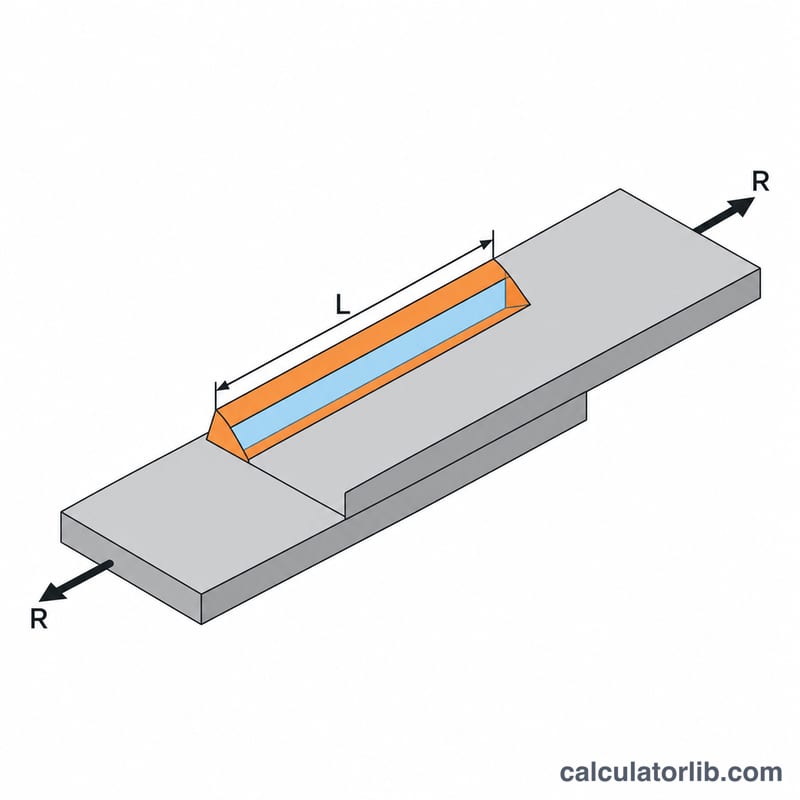
填入焊脚尺寸 \(w\)(英寸,例如 1/4 in 角焊缝输入 0.25),再填入焊缝总有效长度 \(L\)(英寸);选择焊条等级(E70XX 对应 \(F_{EXX}=70\) ksi),选定 LRFD 或 ASD 设计方法;如果想查看利用率,可以额外输入作用荷载(kips)。
公式原理
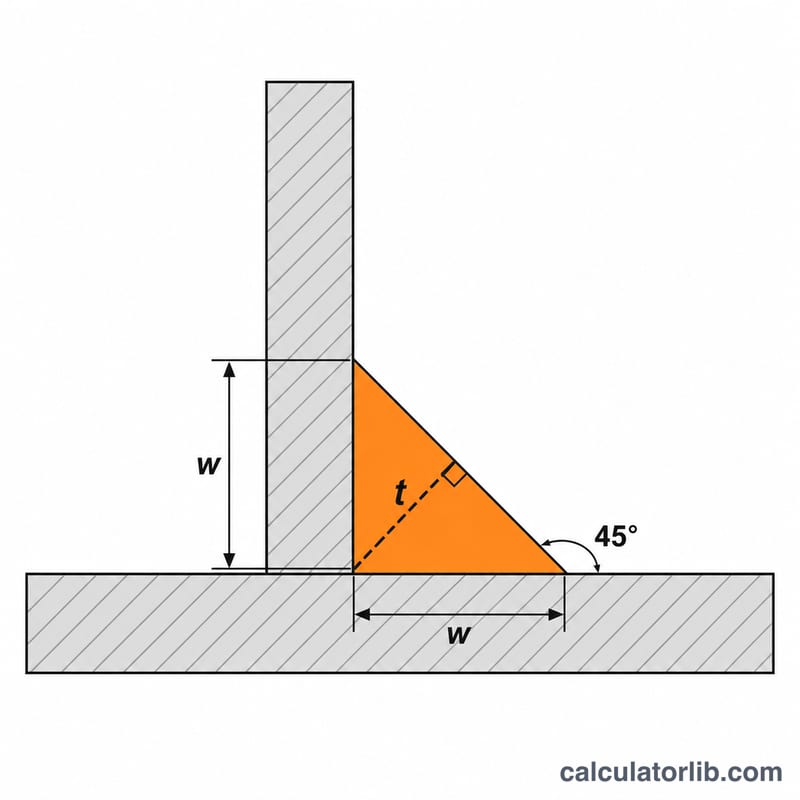
角焊缝的破坏发生在焊缝喉部的剪切面上,对等焊脚角焊缝来说,有效喉部厚度为 \(0.707w\)。因此名义承载力为
$$R_n = 0.60\,F_{EXX} \times 0.707\,w\,L$$其中 \(0.60F_{EXX}\) 即熔敷金属(焊条熔化后形成的焊缝金属)的抗剪强度。按 LRFD 时设计承载力为 \(\phi R_n\),抗力系数 \(\phi = 0.75\);按 ASD 时容许承载力为 \(R_n/\Omega\),安全系数 \(\Omega = 2.00\)。
算例演示
一条 1/4 in 的角焊缝,长度 10 in,采用 E70XX 焊条,按 LRFD 验算:
$$R_n = 0.60 \times 70 \times 0.707 \times 0.25 \times 10 = 74.24\ \text{kips}$$$$\phi R_n = 0.75 \times 74.24 = 55.68\ \text{kips}$$折算后每英寸焊缝可承担 \(5.57\) kips。若作用的设计荷载为 20 kips,则利用率为 \(20/55.68 = 35.9\%\),该节点有充裕的安全储备。
电极强度和焊接容量(每英寸)
根据美国AISC 360规范(第J2.4章,表J2.5中的电极分类),填角焊缝强度由焊接金属的剪切断裂强度控制,取值为 \(F_{nw} = 0.60\,F_{EXX}\) 作用于有效喉部面积。对于等腿填角焊缝,有效喉部为 \(0.707w\),因此标称容量为:
$$R_n = 0.60\,F_{EXX} \cdot 0.707\,w\,L$$电极分类号就是沉积填充金属的最小抗拉强度(单位为ksi),它决定了 \(F_{EXX}\)。
表1 — 电极分类 vs. \(F_{EXX}\) 和焊接金属剪切强度
| 电极分类 | \(F_{EXX}\) (ksi) | \(0.60F_{EXX}\) (ksi) |
|---|---|---|
| E60XX | 60 | 36.0 |
| E70XX | 70 | 42.0 |
| E80XX | 80 | 48.0 |
| E90XX | 90 | 54.0 |
| E100XX | 100 | 60.0 |
| E110XX | 110 | 66.0 |
E70XX是ASTM A36和A992钢的常见选择,因此下表给出的是 \(F_{EXX} = 70\) ksi的数值。LRFD列为 \(\phi R_n / L = 0.75 \cdot 0.60F_{EXX} \cdot 0.707w\),其中 \(\phi = 0.75\);ASD列为 \(R_n / \Omega\),其中 \(\Omega = 2.00\)。
表2 — E70XX焊缝每英寸设计强度
| 腿部尺寸 \(w\) | 小数(英寸) | 有效喉部 \(0.707w\)(英寸) | LRFD \(\phi R_n/L\) (kip/in) | ASD \(R_n/\Omega L\) (kip/in) |
|---|---|---|---|---|
| 1/8 in | 0.125 | 0.0884 | 2.78 | 1.86 |
| 3/16 in | 0.1875 | 0.1326 | 4.18 | 2.78 |
| 1/4 in | 0.250 | 0.1768 | 5.57 | 3.71 |
| 5/16 in | 0.3125 | 0.2209 | 6.96 | 4.64 |
| 3/8 in | 0.375 | 0.2651 | 8.35 | 5.57 |
| 1/2 in | 0.500 | 0.3536 | 11.14 | 7.42 |
| 5/8 in | 0.625 | 0.4419 | 13.92 | 9.28 |
1/4英寸行的样本代入,每英寸长度:
$$\phi R_n = 0.75 \times 42.0\ \text{ksi} \times 0.707 \times 0.25\ \text{in} \times 1\ \text{in} = 5.57\ \text{kip}$$在 \(w\) 和 \(L\) 中缩放是线性的:要获得任何焊缝的容量,将每英寸值乘以总有效焊接长度。对于另一个电极,按 \(F_{EXX}/70\) 缩放 — 相同几何形状的E80XX焊缝强度是 \(80/70 = 1.143\) 倍。
这些数字背后的假设。它们适用于用匹配填充金属制造的等腿填角焊缝,喉部取值为 \(0.707w\)(不计深熔透)。纵向和横向加载都按 \(0.60F_{EXX}\) 评估,这是AISC 360第J2.4(a)节的简单且始终允许的方法;J2.4(b)的可选方向强度方法可以为横向加载的焊缝和焊缝组提供更高的容量,但在这里不适用。这些值来自美国AISC 360规范,不适用于设计遵循欧洲规范EN 1993-1-8、CSA S16、AS/NZS 1554或其他国家标准的焊缝,这些标准使用不同的喉部约定和阻力系数。
常见问题
算完焊缝还需要验算母材吗? 需要。被连接的钢板有可能先于焊缝发生剪切或撕裂,所以必须另行验算母材的剪切断裂和块状剪切(撕裂)承载力。
双面焊时长度该怎么填? 把两侧长度相加即可:两条 6 in 的焊缝合计 12 in 有效长度。
为什么是 0.707? 它就是 \(\sin 45^{\circ}\),即 45 度等焊脚角焊缝喉部厚度与焊脚尺寸之比。