Bu hesap makinesi ne yapar?
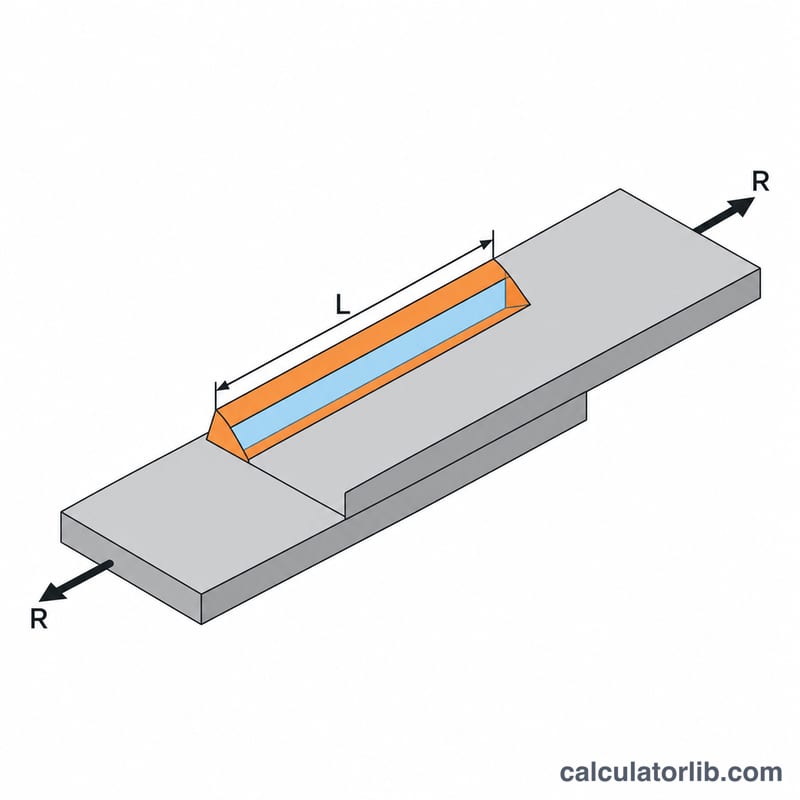
Bu araç, Amerika Birleşik Devletleri'nin AISC 360 Şartnamesi'ni (Bölüm J, kaynakta kesme kırılması) uygular ve sonuçları ABD'de kullanılan birimlerle verir: inç, ksi ve kips. Bir köşe kaynağının geometrisini (dik kenar ölçüsü ve etkili uzunluk) ve elektrot sınıfını, kaynağın taşıyabileceği kesme yüküne çevirir; bunu hem LRFD hem de ASD formatında sunar ve etkiyen yükle karşılaştırır. Dikkat: bu, ABD'ye özgü bir şartnamedir. Türkiye'de ve Avrupa'da çelik yapı birleşimleri genellikle Eurocode 3'ün 8. bölümüne (EN 1993-1-8) göre, farklı bir boğaz gerilmesi yaklaşımı ve γM2 malzeme katsayısıyla boyutlandırılır; bu nedenle buradaki sonuçlar yerel yönetmelik hesabının yerine geçmez. Kabuller: eşit kenarlı köşe kaynağı, ana metalle uyumlu dolgu metali, yükün kaynak grubunun ağırlık merkezinden geçmesi; uzun kaynaklar, yorulma veya dışmerkezlik için herhangi bir azaltma yapılmaz.
Nasıl kullanılır?
Kaynağın dik kenar ölçüsü \(w\) değerini inç cinsinden girin (örneğin 1/4 inçlik bir köşe kaynağı için 0.25), toplam etkili uzunluk \(L\) değerini inç olarak yazın, elektrodu seçin (E70XX için \(F_{EXX}=70\) ksi), LRFD veya ASD yöntemini belirleyin ve isterseniz etkiyen yükü kips olarak girerek kullanım oranını görün.
Formülün açıklaması
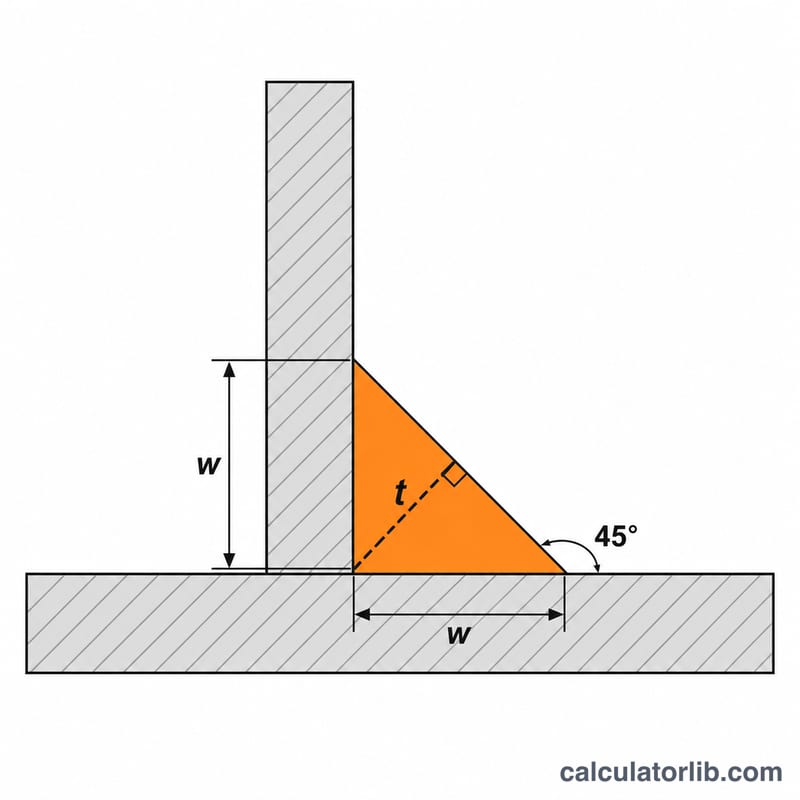
Köşe kaynağı, boğaz kesiti boyunca kesme ile göçer; eşit kenarlı bir kaynakta bu boğaz kalınlığı \(0.707w\) kadardır. Buna göre nominal dayanım
$$R_n = 0.60\,F_{EXX} \times 0.707\,w\,L$$şeklindedir; burada \(0.60F_{EXX}\) yığılan dolgu metalinin kesme dayanımıdır. Tasarım dayanımı LRFD'de \(\phi = 0.75\) ile \(\phi R_n\), ASD'de ise \(\Omega = 2.00\) ile \(R_n/\Omega\) olarak bulunur.
Çözümlü örnek
E70XX elektrotlarla yapılmış, 1/4 inç kenarlı ve 10 inç uzunluğunda bir köşe kaynağı LRFD'ye göre kontrol edilsin:
$$R_n = 0.60 \times 70 \times 0.707 \times 0.25 \times 10 = 74.24\ \text{kips}$$$$\phi R_n = 0.75 \times 74.24 = 55.68\ \text{kips}$$Bu, kaynağın her bir inçi için \(5.57\) kips demektir. Dolayısıyla 20 kips'lik artırılmış bir yük altında kullanım oranı \(20/55.68 = 35.9\%\) olur ve birleşim rahatlıkla yeterlidir.
Elektrod Mukavemetleri ve Kaynak Kapasitesi İnç Başına
Fileto kaynağının mukavemeti US AISC 360 Şartnamesi'nde (Bölüm J2.4, Tablo J2.5'te elektrod sınıflandırmaları ile) kaynak metalinin kayma kırılma mukavemeti tarafından yönetilir, \(F_{nw} = 0.60\,F_{EXX}\) olarak alınır ve etkili boğaz alanına etki eder. Eşit kenarlı bir fileto için etkili boğaz \(0.707w\) olup, bu nedenle nominal kapasite şu şekildedir:
$$R_n = 0.60\,F_{EXX} \cdot 0.707\,w\,L$$Elektrod sınıflandırma numarası, dökülen dolgu metalinin ksi cinsinden minimum çekme mukavemetidir ve \(F_{EXX}\)'i belirler.
Tablo 1 — Elektrod sınıflandırması vs. \(F_{EXX}\) ve kaynak metali kayma mukavemeti
| Elektrod sınıflandırması | \(F_{EXX}\) (ksi) | \(0.60F_{EXX}\) (ksi) |
|---|---|---|
| E60XX | 60 | 36.0 |
| E70XX | 70 | 42.0 |
| E80XX | 80 | 48.0 |
| E90XX | 90 | 54.0 |
| E100XX | 100 | 60.0 |
| E110XX | 110 | 66.0 |
E70XX, ASTM A36 ve A992 çeliği için günlük tercih olduğundan, aşağıdaki inç başına tablo \(F_{EXX} = 70\) ksi için verilmiştir. LRFD sütunu \(\phi R_n / L = 0.75 \cdot 0.60F_{EXX} \cdot 0.707w\) olup \(\phi = 0.75\) ile; ASD sütunu \(R_n / \Omega\) olup \(\Omega = 2.00\) ile.
Tablo 2 — E70XX tasarım mukavemeti kaynak inç başına
| Bacak boyutu \(w\) | Ondalık (in) | Etkili boğaz \(0.707w\) (in) | LRFD \(\phi R_n/L\) (kip/in) | ASD \(R_n/\Omega L\) (kip/in) |
|---|---|---|---|---|
| 1/8 in | 0.125 | 0.0884 | 2.78 | 1.86 |
| 3/16 in | 0.1875 | 0.1326 | 4.18 | 2.78 |
| 1/4 in | 0.250 | 0.1768 | 5.57 | 3.71 |
| 5/16 in | 0.3125 | 0.2209 | 6.96 | 4.64 |
| 3/8 in | 0.375 | 0.2651 | 8.35 | 5.57 |
| 1/2 in | 0.500 | 0.3536 | 11.14 | 7.42 |
| 5/8 in | 0.625 | 0.4419 | 13.92 | 9.28 |
1/4 in satırı için örnek ikame, inç uzunluk başına:
$$\phi R_n = 0.75 \times 42.0\ \text{ksi} \times 0.707 \times 0.25\ \text{in} \times 1\ \text{in} = 5.57\ \text{kip}$$Ölçeklendirme hem \(w\) hem de \(L\)'de doğrusaldır: herhangi bir kaynağın kapasitesini elde etmek için, inç başına değeri toplam etkili kaynak uzunluğu ile çarpın. Başka bir elektrod için \(F_{EXX}/70\) ile ölçeklendirin — aynı geometriye sahip bir E80XX kaynağı \(80/70 = 1.143\) kat daha güçlüdür.
Bu sayıların arkasındaki varsayımlar. Eşleşen dolgu metali ile yapılan eşit kenarlı fileto kaynakları için geçerlidir, boğaz \(0.707w\) olarak alınır (derin penetrasyon kredisi yok). Boylamasına ve enine yükleme her ikisi de \(0.60F_{EXX}\)'de değerlendirilir, bu AISC 360 Bölüm J2.4(a)'nın basit ve her zaman izin verilen yaklaşımıdır; J2.4(b)'nin isteğe bağlı yönsel-mukavemet yöntemi, enine yüklenen kaynaklar ve kaynak grupları için daha yüksek kapasite verebilir ve burada uygulanmamıştır. Bu değerler US AISC 360 Şartnamesi'ndendir ve Eurocode EN 1993-1-8, CSA S16, AS/NZS 1554 veya farklı boğaz kuralları ve mukavemet faktörleri kullanan diğer ulusal standartlara göre tasarlanan kaynaklara uygulanmaz.
Sıkça sorulan sorular
Ana metali de kontrol etmem gerekir mi? Evet. Birleştirilen levha, kaynaktan önce kesme ile kırılabilir veya yırtılabilir; bu nedenle ana metalde kesme kırılmasını ve blok kesmeyi ayrıca kontrol edin.
İki taraftan kaynak yapılmışsa uzunluk olarak ne girmeliyim? Uzunlukları toplayın: 6 inçlik iki kaynak, 12 inç etkili uzunluk anlamına gelir.
Neden 0.707? Bu değer \(\sin 45^{\circ}\)'dir; yani 45 derecelik eşit kenarlı bir köşe kaynağında boğaz kalınlığının dik kenara oranıdır.