Qu'est-ce que le taux d'utilisation d'une machine ?
Le taux d'utilisation mesure la part du temps disponible d'une machine réellement consacrée à la production. C'est un indicateur clé dans l'industrie, la gestion des équipements et le dimensionnement des capacités : il permet de repérer les actifs sous-exploités, de justifier de nouveaux investissements et de détecter les arrêts excessifs. Plus le taux d'utilisation est élevé, plus vous tirez de valeur de votre parc machines.
Comment utiliser ce calculateur
Saisissez deux valeurs : le temps de fonctionnement réel (les heures pendant lesquelles la machine a effectivement tourné) et le temps disponible (le total des heures planifiées durant lesquelles elle aurait pu fonctionner). Le calculateur divise le temps de marche par le temps disponible, puis multiplie par 100 pour obtenir le pourcentage d'utilisation, ainsi que le temps d'inactivité ou d'arrêt restant.
La formule expliquée
Le calcul est simple : $$\text{Taux d'utilisation (\%)} = \frac{\text{Temps de fonctionnement réel}}{\text{Temps disponible}} \times 100$$. Le « temps disponible » constitue le dénominateur et doit correspondre à la base de planification qui vous intéresse : un seul poste de 8 heures, une journée de 24 heures ou une semaine de travail complète. Veillez à exprimer les deux valeurs dans la même unité (généralement en heures).
Exemple concret
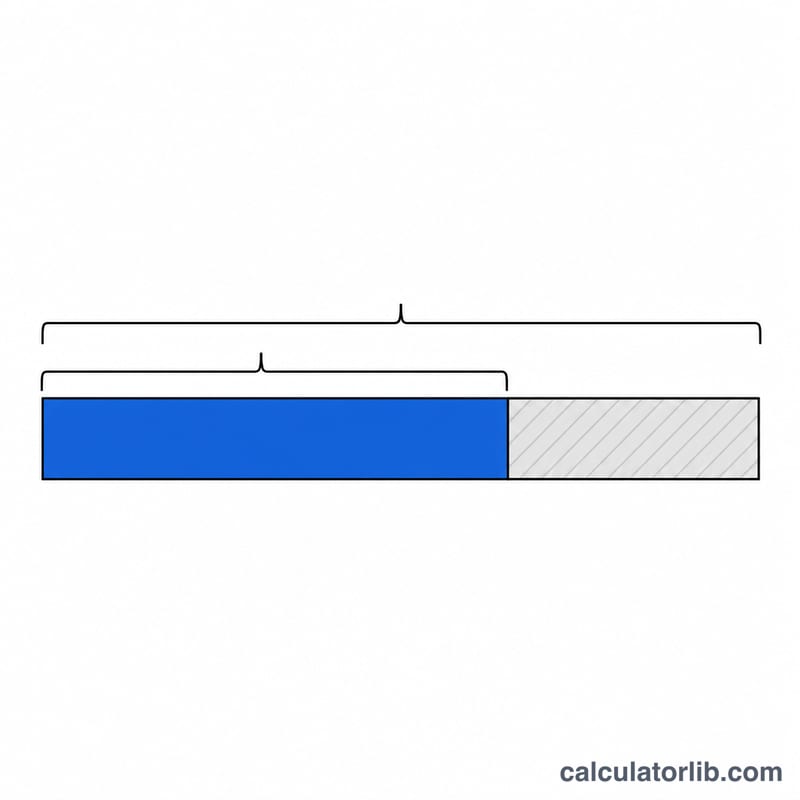
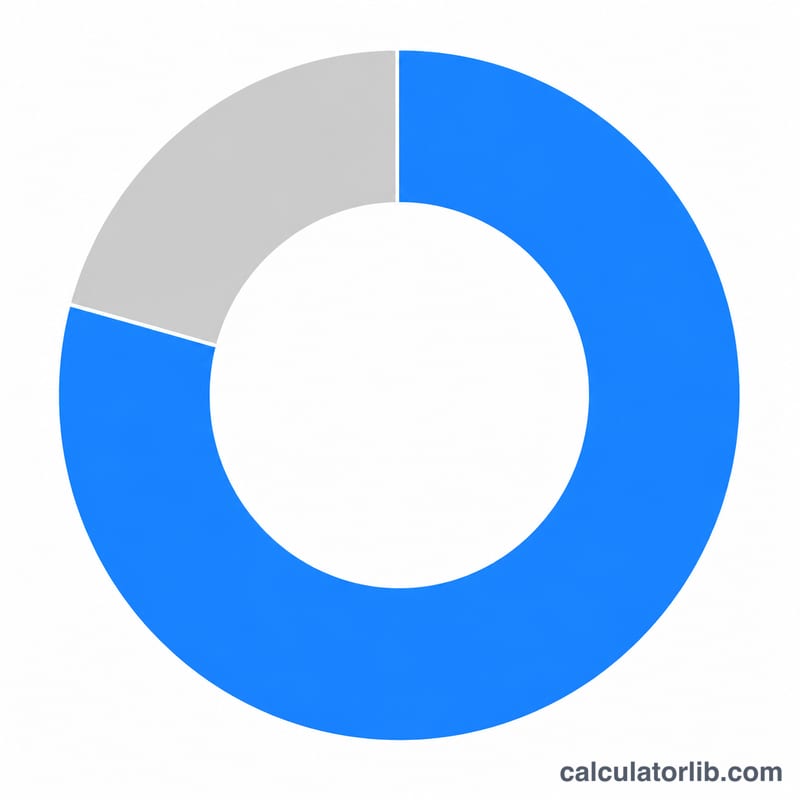
Imaginons qu'une machine à commande numérique (CNC) devait être disponible 24 heures dans une journée, mais n'a fonctionné que 18 heures. Utilisation = $$18 / 24 \times 100 = \mathbf{75\,\%}$$ soit 6 heures d'inactivité ou d'arrêt. Les responsables comprennent ainsi qu'un quart de la capacité potentielle de la machine est resté inexploité.
Interpréter votre résultat d'utilisation
Le taux d'utilisation d'une machine est la part du temps disponible pendant laquelle la machine fonctionne réellement : \(\text{Utilisation} = \frac{ \text{Temps de fonctionnement} }{ \text{Temps disponible} } \times 100\). Par exemple, 140 heures de fonctionnement sur 200 heures disponibles donnent \(\frac{140}{200} \times 100 = \) 70%, soit 60 heures d'inactivité.
Les fourchettes ci-dessous sont des règles empiriques générales de l'industrie. Elles ne constituent pas une norme formelle et varient fortement selon le type de procédé, le secteur et le modèle d'affaires.
| Fourchette d'utilisation | Ce que cela suggère généralement |
|---|---|
| Moins de ~60 % | Capacité inutilisée importante. Causes possibles : lacunes de planification, faible demande, longues attentes de matière ou d'opérateurs, pannes fréquentes ou équipement excédentaire. |
| ~60–70 % | Utilisation modérée. Il existe une marge d'amélioration, mais un certain temps d'inactivité peut être inévitable dans les travaux à forte variété ou sur commande. |
| ~70–85 % | Souvent considéré comme sain pour la fabrication générale. Il concilie production et marge pour la maintenance, les changements de série et les variations de la demande. |
| Au-dessus de ~90 % | Très peu de marge. Il peut ne rester aucun temps pour la maintenance, les changements de série ou les pics de demande. Cela peut indiquer un goulot d'étranglement et augmenter le risque de pannes et de retards de commandes. |
Vérifiez la base de temps. Le résultat dépend de ce que vous saisissez comme temps disponible :
- Temps calendaire (par ex. 24 h × 7 jours) donne le pourcentage le plus bas, car il inclut les nuits, les week-ends et les jours fériés pendant lesquels la machine n'était pas prévue pour fonctionner.
- Temps planifié (postes pendant lesquels l'usine est en effectif et en fonctionnement) est la base la plus courante pour les comparaisons en atelier.
- Temps d'exploitation prévu (temps planifié moins les arrêts prévus, comme les pauses et la maintenance planifiée) donne le pourcentage le plus élevé.
Comparez toujours les résultats sur la même base et utilisez la même période (poste, semaine ou mois) pour suivre les tendances. Les équipements de procédé continu visent souvent une utilisation bien plus élevée que les machines d'atelier à la commande, comparez donc avec des équipements similaires.
Termes clés et définitions
- Temps de fonctionnement réel
- Les heures pendant lesquelles la machine a été effectivement alimentée et produisait (ou coupait) pendant la période mesurée. Il exclut les arrêts, les attentes et les réglages.
- Temps disponible
- Le total d'heures par rapport auquel l'utilisation est mesurée. Il peut s'agir du temps calendaire, du temps planifié ou du temps d'exploitation prévu, selon la politique de l'entreprise. Indiquez lequel vous utilisez.
- Temps planifié
- Les heures pendant lesquelles la machine doit fonctionner selon le planning des postes ou le programme de production.
- Arrêt planifié
- Arrêts programmés à l'avance, comme la maintenance préventive, les pauses, les changements de série, la formation ou l'étalonnage.
- Arrêt non planifié
- Arrêts imprévus tels que les pannes, les ruptures d'approvisionnement en matière, les défaillances d'outils, les coupures de courant ou l'absence d'opérateurs.
- Temps d'inactivité
- Temps disponible pendant lequel la machine ne fonctionne pas. Dans ce calculateur, il est égal au temps disponible moins le temps de fonctionnement réel ; il inclut donc les arrêts planifiés et non planifiés, ainsi que le temps sans travail à effectuer.
- Utilisation de la capacité
- La part de la capacité potentielle qui est utilisée. Le taux d'utilisation des machines en est une mesure basée sur le temps. L'utilisation globale de la capacité peut aussi être mesurée en unités de production par rapport à la production maximale possible.
- Utilisation et disponibilité
- La disponibilité (un composant du TRS) est la part du temps de production planifié pendant lequel la machine était en état de fonctionner ; elle ne tient donc compte que des arrêts. L'utilisation compare le temps de fonctionnement au temps disponible choisi, et reflète aussi le temps d'inactivité dû à un manque de commandes ou de personnel.
- Utilisation et TRS
- Le TRS (Taux de Rendement Synthétique, en anglais OEE) multiplie la disponibilité, la performance (vitesse) et la qualité (pièces bonnes). L'utilisation ne considère que le temps. Une machine peut afficher 90 % d'utilisation tout en ayant un mauvais TRS si elle fonctionne lentement ou produit des rebuts.
FAQ
Le taux d'utilisation équivaut-il au TRS ? Non. Le taux d'utilisation ne compare que le temps de marche au temps disponible. Le Taux de Rendement Synthétique (TRS, l'équivalent français de l'OEE) intègre en plus la cadence de production et le taux de qualité.
Qu'entend-on par « temps disponible » ? Tout dépend de votre référentiel. Vous pouvez retenir le temps calendaire, le temps de production planifié ou le temps de fonctionnement prévu moins la maintenance planifiée : l'essentiel est de rester cohérent.
Le taux d'utilisation peut-il dépasser 100 % ? Normalement non. Si le temps de marche dépasse le temps disponible, c'est sans doute que votre valeur de temps disponible est sous-estimée.