Makine Kullanım Oranı Nedir?
Makine kullanım oranı, bir makinenin kullanılabilir süresinin ne kadarını gerçekten üretim yaparak geçirdiğini gösterir. Üretim, ekipman yönetimi ve kapasite planlamasının temel göstergelerinden biridir; az kullanılan varlıkları tespit etmenize, yeni yatırımları gerekçelendirmenize ve aşırı duruş sürelerini fark etmenize yardımcı olur. Kullanım oranı ne kadar yüksekse, sermaye ekipmanınızdan o kadar fazla değer elde ediyorsunuz demektir.
Hesap Makinesini Nasıl Kullanırsınız?
İki değer girin: gerçek çalışma süresi (makinenin fiilen çalıştığı saatler) ve uygun süre (makinenin çalışabileceği toplam planlı saatler). Hesap makinesi, çalışma süresini uygun süreye bölüp 100 ile çarparak kullanım yüzdesini ve kalan boşta/duruş süresini verir.
Formülün Açıklaması
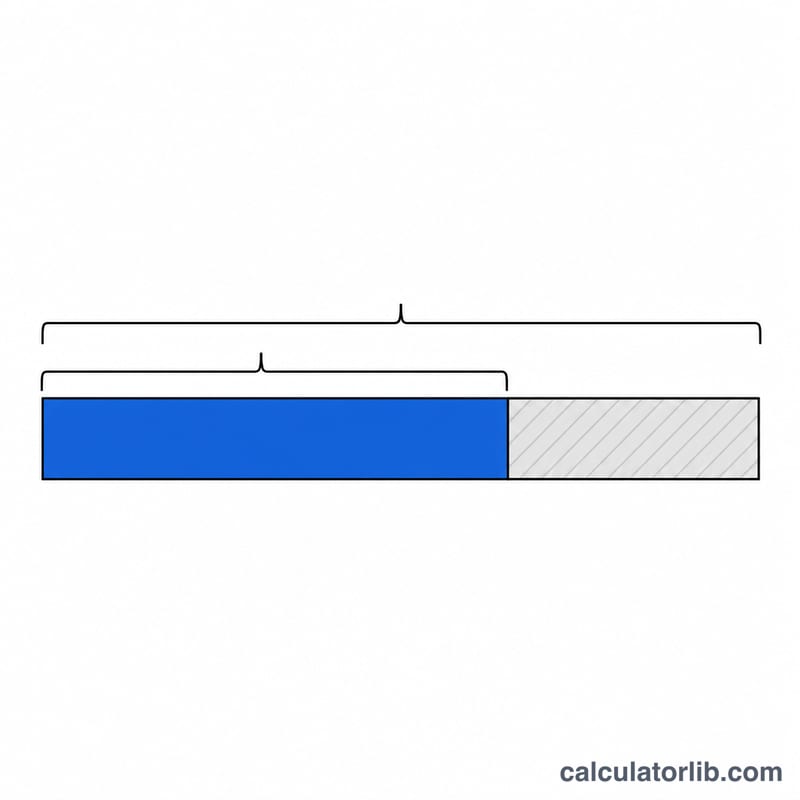
Hesaplama oldukça basittir: $$\text{Kullanım \%} = \frac{\text{Gerçek Çalışma Süresi}}{\text{Uygun Süre}} \times 100$$ "Uygun süre" paydadır ve esas aldığınız planlama dönemini yansıtmalıdır; tek bir 8 saatlik vardiya, 24 saatlik bir gün ya da tüm bir çalışma haftası olabilir. Her iki değeri de aynı birimde (genellikle saat) tutmaya özen gösterin.
Örnek Hesaplama
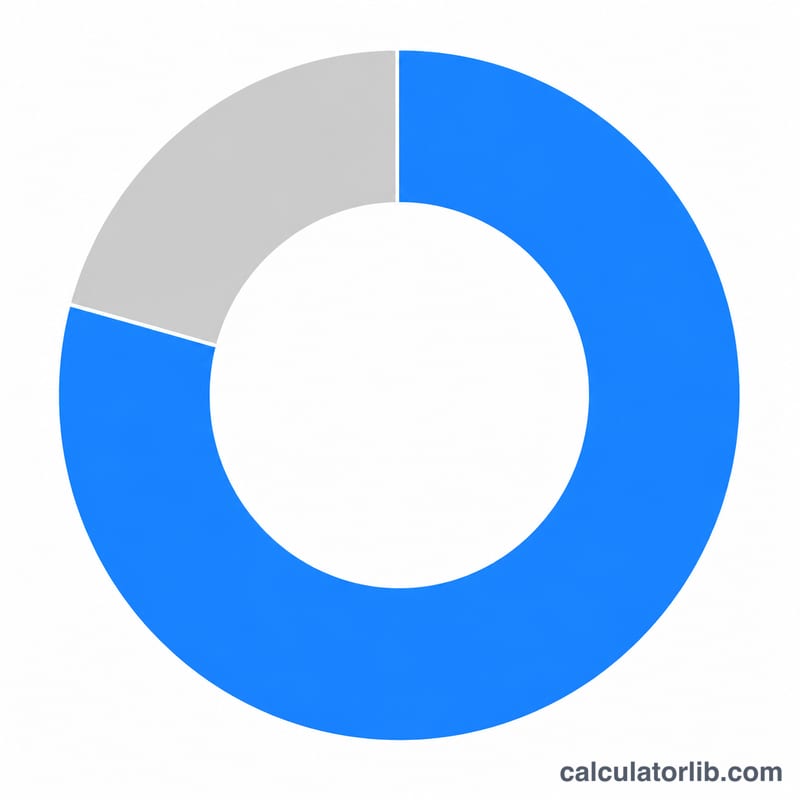
Diyelim ki bir CNC tezgâhının bir günde 24 saat çalışması planlandı ancak yalnızca 18 saat çalıştı. Kullanım $$= \frac{18}{24} \times 100 = \textbf{\%75}$$ olur ve geriye 6 saatlik boşta/duruş süresi kalır. Bu da yöneticilere makinenin potansiyel kapasitesinin dörtte birinin kullanılmadığını gösterir.
Kullanım Sonucunuzu Yorumlama
Makine kullanım oranı, makinenin gerçekten çalıştığı süranın mevcut süreye oranıdır: \(\text{Kullanım} = \frac{ \text{Çalışma Süresi} }{ \text{Mevcut Süre} } \times 100\). Örneğin, 200 mevcut saatin 140 çalışma saati olması \(\frac{140}{200} \times 100 = \) 70% verir ve 60 saat boşta kalma süresi bırakır.
Aşağıdaki aralıklar genel sektör pratik kurallarıdır. Resmi bir standart değildirler ve süreç türüne, sektöre ve iş modeline göre büyük farklılık gösterebilirler.
| Kullanım aralığı | Genellikle ne anlama gelir |
|---|---|
| ~%60'ın altı | Önemli boşta kapasite. Olası nedenler arasında planlama boşlukları, düşük talep, malzeme veya operatör için uzun bekleme süreleri, sık arızalar ya da fazla ekipman bulunur. |
| ~%60–70 | Orta düzey kullanım. İyileştirme alanı vardır, ancak yüksek çeşitlilikli veya siparişe üretim işlerinde bir miktar boşta kalma süresi kaçınılmaz olabilir. |
| ~%70–85 | Genel imalat için çoğu zaman sağlıklı kabul edilir. Üretim çıktısını bakım, ürün değişimi ve talep değişkenliği için gereken alanla dengeler. |
| ~%90'ın üzeri | Çok az boşluk. Bakım, ürün değişimi veya talep artışları için zaman kalmayabilir. Bir darboğaza işaret edebilir ve arıza ile geciken siparişlerin riskini artırabilir. |
Zaman esasını kontrol edin. Sonuç, mevcut süre olarak ne girdiğinize bağlıdır:
- Takvim süresi (ör. 24 saat × 7 gün), makinenin çalışması planlanmadığı geceleri, hafta sonlarını ve tatilleri de kapsadığı için en düşük yüzdeyi verir.
- Planlanmış süre (tesisin personelle çalıştığı ve faaliyette olduğu vardiyalar), atölye karşılaştırması için en yaygın esastır.
- Planlanmış işletme süresi (planlanmış süreden molalar ve planlı bakım gibi planlı duruşların çıkarılmasıyla elde edilir), en yüksek yüzdeyi verir.
Sonuçları her zaman aynı esasa göre karşılaştırın ve eğilimleri izlerken aynı dönemi (vardiya, hafta veya ay) kullanın. Sürekli süreç ekipmanı, iş atölyesi makinelerine göre genellikle çok daha yüksek kullanım hedefler; bu nedenle benzer ekipmanlarla kıyaslama yapın.
Temel Terimler ve Tanımlar
- Gerçek çalışma süresi
- Ölçülen dönemde makinenin fiilen enerjili olduğu ve üretim (veya kesme) yaptığı saatler. Duruşları, beklemeyi ve kurulumu içermez.
- Mevcut süre
- Kullanım oranının ölçüldüğü toplam saat. Şirketin politikasına bağlı olarak takvim süresi, planlanmış süre veya planlanmış işletme süresi olabilir. Hangisini kullandığınızı belirtin.
- Planlanmış süre
- Vardiya düzenine veya üretim programına göre makinenin çalışması planlanan saatler.
- Planlı duruş süresi
- Önleyici bakım, molalar, ürün değişimleri, eğitim veya kalibrasyon gibi önceden planlanmış duruşlar.
- Plansız duruş süresi
- Arızalar, malzeme eksikliği, takım hataları, güç kesintisi veya operatörün bulunmaması gibi beklenmedik duruşlar.
- Boşta bekleme süresi
- Makinenin çalışmadığı mevcut süre. Bu hesaplayıcıda mevcut süre eksi gerçek çalışma süresine eşittir; bu nedenle hem planlı hem plansız duruşları ve yapılacak iş olmayan zamanı içerir.
- Kapasite kullanımı
- Potansiyel kapasitenin kullanılan payıdır. Makine kullanım oranı bunun zamana dayalı bir ölçüsüdür. Daha geniş kapasite kullanımı, maksimum olası çıktıya karşı çıktı birimleriyle de ölçülebilir.
- Kullanım ve kullanılabilirlik farkı
- Kullanılabilirlik (OEE bileşeni), makinenin çalışabildiği planlı üretim süresinin payıdır; yalnızca duruşları hesaba katar. Kullanım oranı ise çalışma süresini seçilen mevcut süreyle karşılaştırır ve ayrıca sipariş veya personel eksikliğinden kaynaklanan boşta kalma süresini de yansıtır.
- Kullanım ve OEE farkı
- Genel Ekipman Etkinliği; kullanılabilirlik, performans (hız) ve kalite (sağlam parça) değerlerini çarpar. Kullanım oranı yalnızca zamana bakar. Bir makine yavaş çalışıyor veya hurda üretiyorsa %90 kullanım oranına sahip olabilir ve yine de düşük OEE'ye sahip olabilir.
Sıkça Sorulan Sorular
Kullanım oranı OEE ile aynı şey mi? Hayır. Kullanım oranı yalnızca çalışma süresini uygun süreyle karşılaştırır. Toplam Ekipman Etkinliği (OEE) ise ayrıca performans hızını ve kalite verimini de hesaba katar.
"Uygun süre" neyi kapsar? Bu, kullandığınız standarda bağlıdır. Takvim süresini, planlı üretim süresini ya da planlı bakım çıkarılmış planlı çalışma süresini kullanabilirsiniz; önemli olan tutarlı olmaktır.
Kullanım oranı %100'ü geçebilir mi? Normal şartlarda hayır. Çalışma süresi uygun süreyi aşıyorsa, büyük olasılıkla uygun süre değerinizi olduğundan düşük girmişsinizdir.