什么是设备利用率?
设备利用率衡量的是机器在可用时间内有多少实际用于生产产出。它是制造业、设备管理和产能规划中的一项核心指标,能帮助你发现使用不足的资产、为新增设备投资提供依据,并识别过多的停机时间。利用率越高,通常意味着你从这台资本设备中获得的价值越大。
如何使用本计算器
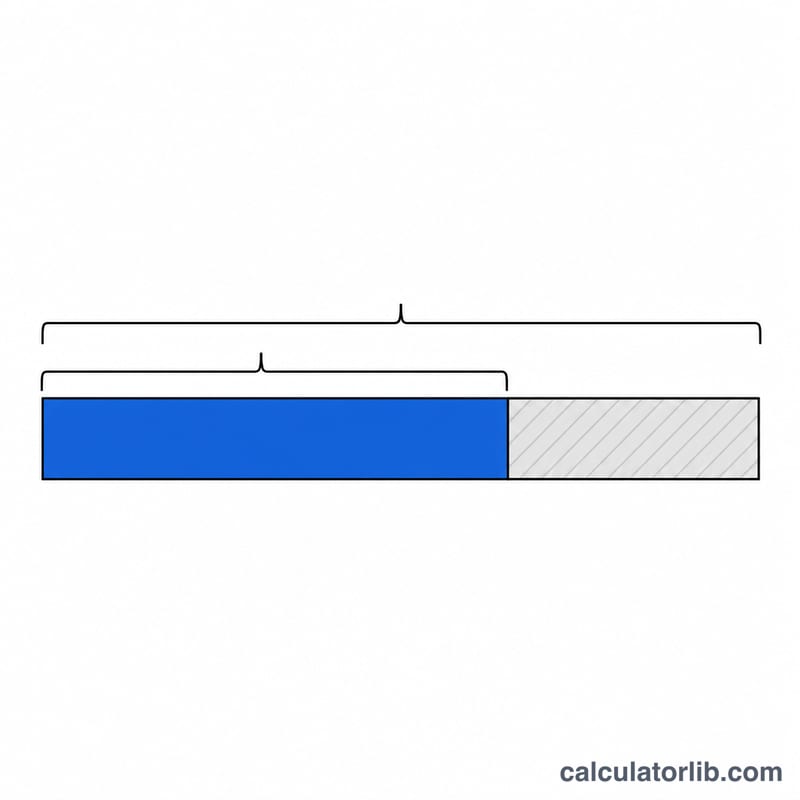
只需填写两个数字:实际运行时间(机器真正处于运转状态的小时数)和可用时间(机器原本可以运行的总排程小时数)。计算器会用运行时间除以可用时间再乘以 100,得出利用率百分比,同时显示剩余的闲置或停机时间。
计算公式详解
计算非常简单:
$$\text{利用率(\%)} = \frac{\text{实际运行时间}}{\text{可用时间}} \times 100$$"可用时间"作为分母,应当反映你关注的排程口径——可以是单个 8 小时班次、24 小时一整天,或一整周的工作时间。注意两个数字要使用相同单位(通常为小时)。
实例演示
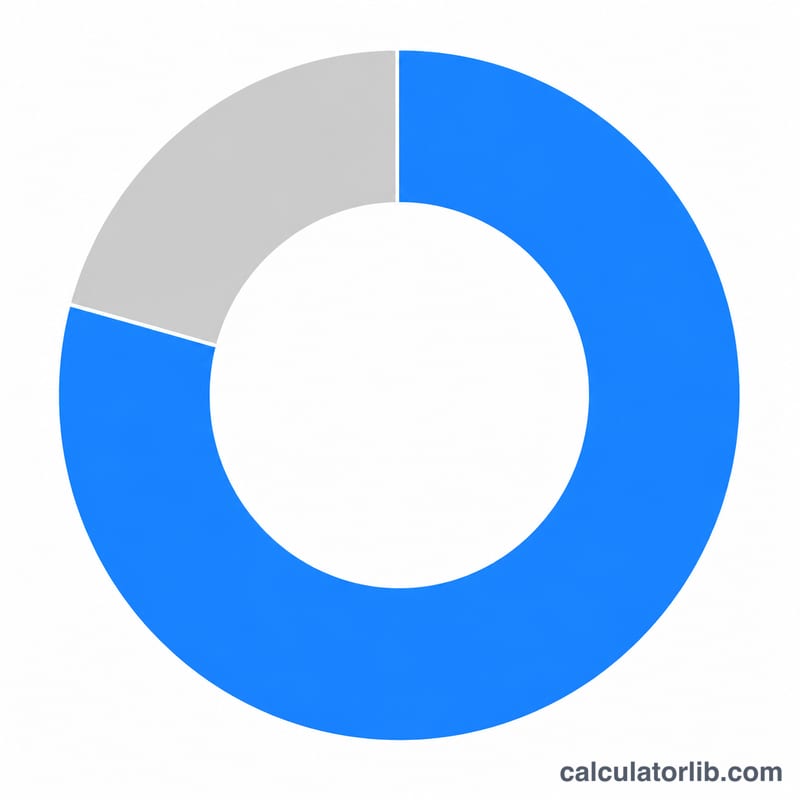
假设一台 CNC 数控机床一天排程可用 24 小时,但实际只运行了 18 小时。利用率
$$18 / 24 \times 100 = \mathbf{75\%}$$剩下 6 小时为闲置或停机时间。这说明该设备有四分之一的潜在产能没有被利用起来,为管理者提供了改进方向。
解读您的利用率结果
设备利用率是指设备实际运行时间占可用时间的比例:\(\text{利用率} = \frac{ \text{运行时间} }{ \text{可用时间} } \times 100\)。例如,在200个可用小时中运行了140小时,则 \(\frac{140}{200} \times 100 = \) 70%,闲置时间为60小时。
以下区间是通用的行业经验值。它们并非正式标准,并且会因工艺类型、行业和商业模式的不同而差异很大。
| 利用率区间 | 通常说明什么 |
|---|---|
| 低于约60% | 存在大量闲置产能。可能原因包括排程空档、需求不足、等待物料或操作人员的时间较长、频繁故障或设备过剩。 |
| 约60–70% | 利用率中等。仍有改进空间,但在多品种小批量或按订单生产的工作中,部分闲置时间可能无法避免。 |
| 约70–85% | 通常被视为一般制造业的健康水平。它在产出与维护、换产以及需求波动所需的余量之间取得平衡。 |
| 高于约90% | 几乎没有余量。可能无暇进行维护、换产或应对需求高峰。这可能表明存在瓶颈,并增加故障和订单延误的风险。 |
检查时间口径。结果取决于您将哪种时间作为可用时间输入:
- 日历时间(例如 24 小时 × 7 天)得出的百分比最低,因为它包括了设备并未计划运行的夜间、周末和节假日。
- 排程时间(车间有人员值班并运行的班次)是车间对比中最常用的口径。
- 计划运行时间(排程时间减去休息和计划维护等计划停机)得出的百分比最高。
比较结果时务必使用相同的口径,跟踪趋势时也应使用相同的周期(班次、周或月)。连续生产设备的目标利用率通常远高于单件车间设备,因此应与同类设备进行对标。
关键术语与定义
- 实际运行时间
- 在测量期间,设备实际通电并进行生产(或切削)的小时数。不包括停机、等待和换模调试时间。
- 可用时间
- 用于衡量利用率的总小时数。根据公司政策,它可以是日历时间、排程时间或计划运行时间。请注明您所使用的是哪一种。
- 排程时间
- 根据班次安排或生产计划,设备计划运行的小时数。
- 计划停机
- 预先安排好的停机,例如预防性维护、休息、换产、培训或校准。
- 非计划停机
- 意外停机,例如故障、物料短缺、刀具损坏、断电或操作人员缺勤。
- 闲置时间
- 可用时间内设备未运行的时段。在本计算器中,它等于可用时间减去实际运行时间,因此既包括计划和非计划停机,也包括没有工作可做的时间。
- 产能利用率
- 已使用的潜在产能所占的比例。设备利用率是对此的一种基于时间的衡量。更广义的产能利用率也可以按产出单位与最大可能产出进行衡量。
- 利用率与可用率
- 可用率(OEE的组成部分)是设备能够运行的计划生产时间所占的比例,因此它只反映停机情况。利用率则将运行时间与所选的可用时间进行比较,还反映了因缺乏订单或人员而造成的闲置时间。
- 利用率与OEE
- 设备综合效率(OEE)是可用率、性能(速度)和质量(合格品)的乘积。利用率仅关注时间。如果设备运行速度慢或产生废品,即使利用率达到90%,其OEE仍可能很差。
常见问题
利用率和 OEE 是一回事吗? 不是。利用率只考察运行时间与可用时间的关系;而设备综合效率(OEE)还会纳入性能(速度)和质量(良品率)等因素。
"可用时间"该怎么算? 这取决于你的统计标准。你可以采用日历时间、排产生产时间,或计划运行时间减去计划维护时间——关键是口径要保持一致。
利用率会超过 100% 吗? 正常情况下不会。如果运行时间超过了可用时间,很可能是你的可用时间数值被低估了。