この計算機でできること
プラスチゾルインクも水性インクも、仕入れは「缶(容器)単位」ですが、お客様への見積は「1枚いくら」で出します。この計算機は容器単価を、実際に使うインク量に基づいた1枚あたり・案件あたりのインク費用へ換算します。勘で値付けするのではなく、根拠のある単価でロットを見積れるようになります。通貨はどの通貨でもそのまま使えます(円でもドルでも、入力した通貨単位で結果が出ます)。インク重量はグラム、プリント面積は平方インチ(sq in)で扱います。これはインクの技術資料(テクニカルシート)で最も一般的に使われている単位です。日本国内のメーカー資料では平方センチメートル表記のこともあるため、必要に応じて1 sq in ≒ 6.45 cm² で換算してください。
使い方
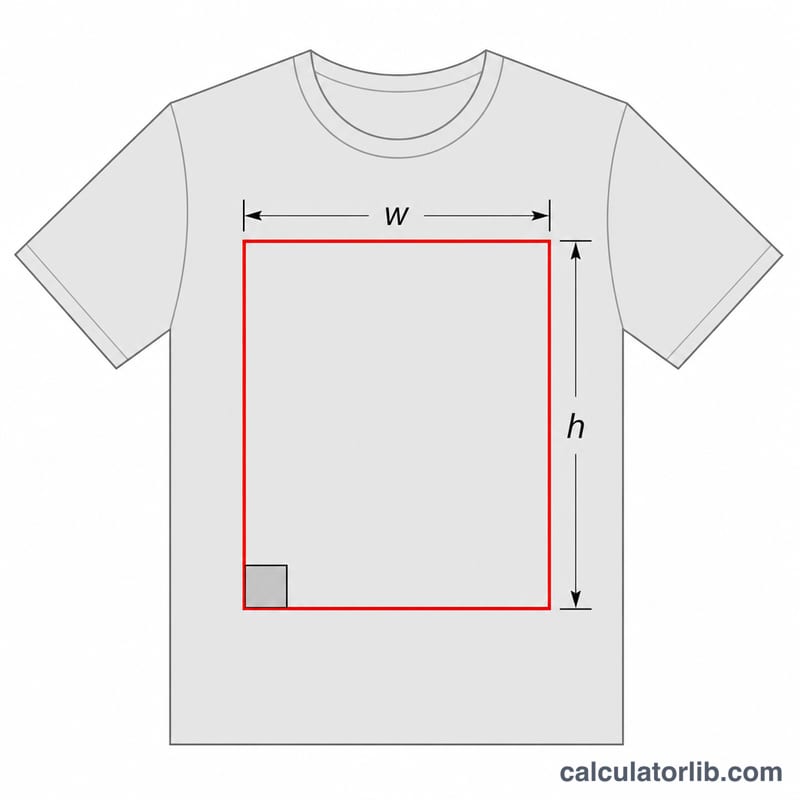
実際に仕入れている容器の価格と正味重量、Tシャツ1枚あたりのプリント面積、デザインに必要な色数(=刷り回数)、そしてインクの技術資料に記載された付着量を入力します。110〜160メッシュでの1ストローク(1回刷り)の目安は、100平方インチあたり概ね5〜10グラム程度。濃色生地に厚盛りする白インクでは、これを大きく上回ることもあります。最後に、スキージ前のインク置き(フラッディング)、試し刷り、容器やバケツに残って使い切れない分を見込んだロス率と、ロット枚数を入力してください。
計算式
\(A\) = プリント面積(平方インチ)、\(N\) = 色数(刷り回数)、\(R\) = 100平方インチあたりの付着量(グラム)、\(w\) = ロス率(%)、\(P\) = 容器価格、\(W\) = 容器の正味重量(グラム)、\(Q\) = ロット枚数とすると:
$$C_{\text{print}} = \frac{A \times N \times R}{100} \times \left(1 + \frac{w}{100}\right) \times \frac{P}{W}$$案件全体の費用は \(C_{\text{job}} = C_{\text{print}} \times Q\) で求められます。
計算例
1,000 g入りの容器が30。デザインは1色、プリント面積は100平方インチ、付着量は100平方インチあたり7 g、ロス率10%で、Tシャツ250枚を刷るケースです。
$$\frac{P}{W} = \frac{30}{1000} = 0.03 \text{ (1グラムあたり)}$$$$m = \frac{100 \times 1 \times 7}{100} \times 1.10 = 7.7\,\text{g}$$$$C_{\text{job}} = 7.7 \times 250 \times 0.03 = 57.75$$Tシャツ1枚あたりのインク費用は約0.231、在庫から使うインクの総量は1,925 gということになります。
メッシュカウント別およびインクタイプ別のインク堆積率
堆積率 \(R\)(印刷面積100平方インチあたりのインク堆積量をグラムで表した値、1パスあたり)は、プリンターがもっとも推定に頼る入力値です。メッシュカウント、糸の直径、ステンシルの厚さ、スキージの角度と圧力、オフコンタクト、およびインク自体の密度に依存するため、以下の数値は指標的な開始点であり、定数ではありません。メッシュカウントはスレッド/インチで示されています(米国の慣例)。メートル単位のメッシュカウント(スレッド/センチメートル)は、米国の数値をおよそ2.54で割ったおおよその値です。
| メッシュ(スレッド/インチ) | インクタイプ/用途 | 典型的な堆積量(g/100平方インチ、1パスあたり) | ストロークと圧力に関する注記 |
|---|---|---|---|
| 110 | 標準プラスチゾル、シングルストローク | 2.0 – 3.5 | 1回のフロード、1回のしっかりしたストローク。薄い色の衣服への大胆なスポットカラーに一般的です。上限は高い圧力またはソフトなスキージを示しています。 |
| 156 | 標準プラスチゾル、シングルストローク | 1.5 – 2.5 | 汎用スポットカラー、適度な圧力、70~75デュロメーターブレード。 |
| 180 | プラスチゾル、シングルストローク | 1.2 – 2.0 | より細かいディテールと小さいテキスト。軽度から中程度の圧力でエッジをシャープに保ちます。 |
| 230 | プラスチゾル、ハーフトーンおよびオーバープリント | 0.8 – 1.5 | シャープなブレード、低圧力。フラッシュされた下地にプリントすると、表面がすでにシールされているため、堆積がさらに減少します。 |
| 305 | プラスチゾル/シミュレートプロセス、細かいハーフトーン | 0.5 – 1.0 | 最小限の圧力、高角度。堆積は十分に小さいため、4つの細かいメッシュ色は110メッシュの1プリントより低コストです。 |
| 86 – 110 | 濃い色の衣服上への低ブリード/高不透明度白下地 | 4.0 – 6.5 | しばしば2回のストローク、またはプリント–フラッシュ–プリント。白は顔料が豊富(高い二酸化チタン含有量)で密度が高いため、グラム数は膜厚よりも急速に増加します。通常、これはジョブの最大コスト のパスです。 |
| 110 – 160 | 水性および放電インク | 1.5 – 3.0(湿った) | 湿った堆積。水性インクは硬化時に蒸発により多くの質量を失いますが、購入して秤量するのは「湿った」インクです。そのため、コストは湿った状態で計算してください。硬化時に添加された放電アクティベーターは質量にいくつかのパーセント追加します。 |
| 86 – 110 | パッフプラスチゾル | 3.0 – 5.0 | 適切に隆起するには、重い均等な堆積が必要です。堆積が薄いと不均等に膨らみます。範囲の上限に近い予算を組んでください。 |
| 24 – 60 | メタリック、グリッター、シマーインク | 5.0 – 10.0 | フレークを通すには粗いメッシュが必要です。1回のゆっくりしたストローク。グラムあたりのインク価格も通常、標準プラスチゾルより大幅に高いです。 |
| 32 – 60(厚いステンシル) | 高密度/ゲル、隆起プリント | 8.0 – 15.0+ | 200~400マイクロンの毛管フィルムステンシルがほとんどの作業を行います。堆積はメッシュだけではなくステンシルの厚さでスケーリングされます。 |
キャリブレーション実施、テーブルを信頼しないこと。 FAQで説明されているように、キッチンまたはベンチスケールでインクコンテナ(またはスクリーン全体とインク一式)を計量してからランを実行し、既知の枚数のプリント後に再度計量して、以下の式で割ります。
$$R = \frac{ {\text{使用したグラム数}} \times 100}{\text{プリント数} \times \text{画像エリア(平方インチ)} \times \text{パス数}}$$
通常、50プリントは開始時の廃棄を平均するのに十分です。自分のプレス、ブレード、メッシュの測定値R 1つは、公開された任意の範囲より価値があり、堆積フィールドに入力すべき数値です。
典型的なジョブ全体での1プリントあたりのコスト
以下の各行は、この記事の公式を1つの一定のインク価格で使用しています。1000 gコンテナが30.00で、すなわち \(c = 30.00 / 1000 = 0.03\) グラムあたり。プリントあたりのグラム数と1プリントあたりのコストは以下の通りです。
$$g = \frac{\text{エリア} \times \text{色数} \times R}{100} \times \left(1 + \frac{\text{廃棄率}}{100}\right), \qquad \text{1プリントあたりのコスト} = g \times 0.03$$
行1~4と6は中程度のプラスチゾル堆積 \(R = 2.5\) g/100平方インチ/パスを使用します。行5は4パスにわたる重い白下地を反映する \(R = 4.0\) を使用します。通貨は単位なしのままです。どの通貨でインクの価格を設定しても、演算は同じです。
| ジョブ | 画像エリア(平方インチ) | パス数(色数) | 堆積R(g/100平方インチ) | 廃棄率 % | 1プリントあたりのインクグラム数 | 1プリントあたりのコスト | 250ピースのコスト |
|---|---|---|---|---|---|---|---|
| 1色左胸部 | 30 | 1 | 2.5 | 15 | 0.863 | 0.0259 | 6.47 |
| 1色フルフロント | 100 | 1 | 2.5 | 10 | 2.75 | 0.0825 | 20.63 |
| 2色フルフロント | 100 | 2 | 2.5 | 15 | 5.75 | 0.1725 | 43.13 |
| 4色スポットフロント | 120 | 4 | 2.5 | 20 | 14.4 | 0.4320 | 108.00 |
| 白下地+3色、濃い色の衣服 | 150 | 4 | 4.0 | 20 | 28.8 | 0.8640 | 216.00 |
| オーバーサイズ1色フロント | 200 | 1 | 2.5 | 10 | 5.5 | 0.1650 | 41.25 |
行4の計算例を示します。パターンが明確になります。
$$g = \frac{120 \times 4 \times 2.5}{100} \times \left(1 + \frac{20}{100}\right) = 12 \times 1.2 = 14.4\ \text{g}$$
$$\text{1プリントあたりのコスト} = 14.4 \times 0.03 = 0.432, \qquad \text{250プリント} = 0.432 \times 250 = 108.00$$
テーブルから読み取る価値のある2つのパターンがあります。まず、色は乗算されます。同じ100平方インチの画像は2色ではなく1色では、インク代が約2倍になります。各パスが自分の膜を塗布するからです。次に、濃い色のジョブはアウトライアーです。1プリントあたり0.864で、印刷インチの2倍以上のコストがかかります。不透明な白下地とその高い堆積のためだけです。濃い色の見積もりがタイトに感じられる場合、下地をご確認ください。より細かい下地メッシュ、ダブルストロークではなくプリント–フラッシュ–プリント、または透明度が低い衣服の色を選択すると、すべてグラムを直接削減します。
数字を活用する
計算機はグラム数と費用図を提供します。それを防衛可能な見積もりに変えるには、いくつかの追加手順が必要です。
- グラムを全体のコンテナに変換します。 インクはグラムではなくコンテナで販売されるため、ジョブの総グラム数をコンテナの「内容量」で割り、切り上げます。上記の4色ジョブは \(14.4 \times 250 = 3600\) g の総量、色あたり900 g であり、1000 gコンテナに対しては \(3600 / 1000 = 3.6\) → 4コンテナを用意しておきます。ラベルの内容量を確認してください。米国の1クォートのプラスチゾルは、通常1.0~1.3 kg の重さで、顔料負荷によって異なり、顔料が豊富な白はこの範囲の上限にあります。
- 廃棄率の許容値をハウスデフォルトではなくジョブに合わせます。 短いラン、下地の白、複数色の作業に15~25%を使用します。スクリーン充填、登録調整、フロード、スクリーンの削り出しは、衣服に到達しないインクを消費しています。長い単色ランに5~10%を使用します。固定的な開始損失は数百プリントに分散されます。500ピースの単色ランと24ピースの4色ランは、本当に同じ速度でインクを廃棄していません。
- 自分のプレスで堆積率を再キャリブレーションします。 ランの前にバケットを秤量し、ファーストプリント50枚の後に再び秤量してから、堆積率セクションの公式を使用して \(R\) を逆算し、数値を再実行します。定期的に使用するメッシュ/ブレード/インク組み合わせごとに1回実行し、結果をメモに保存します。いくつかの測定後、推定値は推定値ではなくなります。
- インクを複数行の1つとして見積もります。 インクは通常、印刷衣服のコストの小さな部分です。無地衣服、スクリーンとリクレーム、エマルジョンとフィルム、プレスのセットアップと登録労働、プリント労働、乾燥時間とエネルギー、折りたたみと梱包、およびあなたのマージンを別々の行として追加します。インクコストのみに基づく見積もりは、インク数が完全に正確でも損失を失います。
- 残りを損失ではなく在庫として扱います。 プラスチゾルは空気乾燥しないため、密閉されたコンテナに返されたきれいなインクはほぼ無期限に使用可能なままであり、廃棄物ではなく在庫価値です。水性インクと放電インクは異なります。一度活性化されると、放電の作業寿命は数時間から1日です。これらのジョブでは、計算機が必要と指定するものに近く混ぜてください。スクリーンから削り取られ、別の色で汚染されたインクは本当になくなります。それは廃棄率が支払っているものの一部です。
- 何か構造的に変わったときは数値を再実行します。 新しいインクブランド、156から230メッシュへの切り替え、より厚いステンシルへの移動、または衣服の色の変更は、すべてプリントあたりのグラムをシフトします。全体の計算で最も安い手段は通常メッシュカウントです。ソリッドカラーを110から156メッシュに移動すると、ほとんどのデザインに目に見える違いがなく、インク堆積を約3分の1削減できます。
このセクションは材料コスト推定の一般的な運用ガイダンスです。プロフェッショナルな価格設定、会計、または事業アドバイスではなく、地域のインク価格、税務処理、または契約条件を考慮していません。仕事を見積もる前に、独自の購入請求書と測定されたランに対して数字を検証してください。
よくある質問
実際の使用量が計算より多いのはなぜ? 下版(アンダーベース)の白、ベタに近い網点(ハーフトーン)、粗いメッシュは、いずれも付着量を増やす要因です。短いロットの前後で容器を計量し、その差をプリント枚数で割れば、自社の実測値として \(R\) をキャリブレーションできます。
インク以外の費用も含まれていますか? いいえ、含まれていません。ボディ(Tシャツなどの生地代)、スクリーン(紗張り)、感光乳剤、テープ、人件費、乾燥機の稼働時間、版の洗浄・脱膜(リクレーム)は別項目のコストです。見積の際は、この数値に上乗せして計算してください。
色ごとにプリント面積が違う多色デザインはどう計算する? 色ごとに、その色の実際の面積と刷り回数1回を入力して1回ずつ計算し、出てきた1枚あたりの費用を合計してください。