啤酒花利用率是什麼
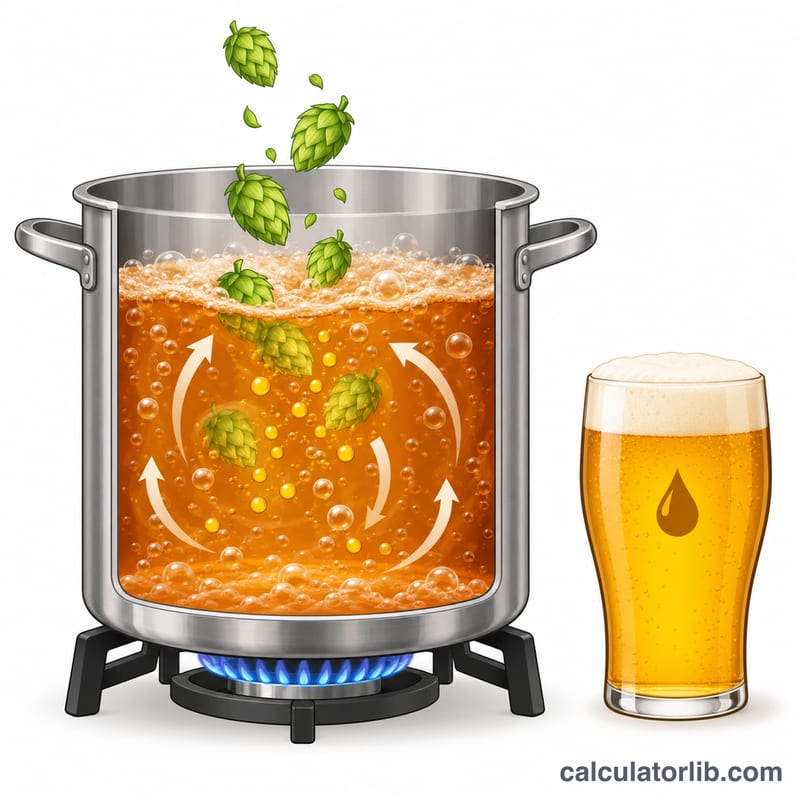
啤酒花毬果裡含有 α 酸,而 α 酸本身幾乎不溶於麥汁,必須靠加熱異構化成帶苦味的異 α 酸才會溶解。所謂「利用率」,就是你丟進煮沸鍋的 α 酸裡,最後真正完成轉化、並且留在成品啤酒中的比例。這個數字永遠離 100% 很遠:在一般比重的麥汁裡煮滿 60 分鐘,利用率通常也只有 23% 左右。本計算機採用自釀配方軟體的業界標準——Tinseth 模型,同時給出利用率百分比,以及它對應產生的苦味值。
使用方式
依序填入啤酒花重量(公克)、包裝上標示的 α 酸含量、這批花在鍋中實際煮沸的時間、批次容量(公升),以及煮沸期間麥汁的平均比重。計算結果會列出利用率、預估 IBU,並拆開顯示相乘得出利用率的兩個因子,讓你一眼看出是比重還是時間在拖低苦味。
利用率是指投入的 α 酸中,最終真正溶解成異 α 酸的比例。迴旋沉澱(whirlpool)、乾投(dry hop)與熄火後投花所貢獻的苦味,都遠低於這套煮沸模型的預測值。
公式說明
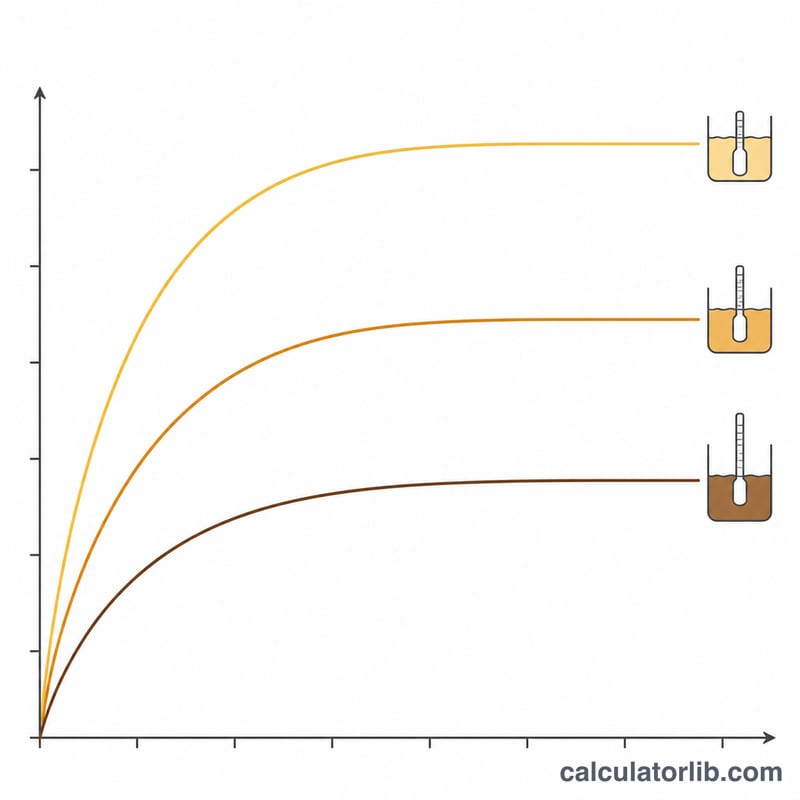
Tinseth 把利用率拆成兩個互不相干的效應:麥汁愈濃稠、愈甜,異構化就愈受抑制;煮得愈久,萃取出的苦味就愈多:
$$U = 1.65 \times 0.000125^{\,(G-1)} \times \frac{1 - e^{-0.04T}}{4.15}$$其中 \(G\) 為煮沸麥汁的比重,\(T\) 為煮沸時間(分鐘)。苦味值則由投入的 α 酸總質量與稀釋到的容量決定:
$$\text{IBU} = \frac{W \times A \times U \times 1000}{V}$$式中 \(W\) 為啤酒花公克數,\(A\) 為換成小數的 α 酸含量,\(V\) 為公升數。
計算範例
取 28 公克、α 酸 10% 的啤酒花,在比重 1.050 的麥汁中煮 60 分鐘,批次容量 20 公升:
$$U = 1.65 \times 0.000125^{0.05} \times \frac{1 - e^{-2.4}}{4.15} = 1.0528 \times 0.2191 = 0.2307$$$$\text{IBU} = \frac{28 \times 0.10 \times 0.2307 \times 1000}{20} = 32.3$$也就是利用率約 23.1%,苦味值大約 32 IBU。
常見問題
為什麼釀高比重司陶特時利用率變低?因為比重愈高,濃度因子(bigness factor)就愈小。同樣一把啤酒花丟進 1.080 的麥汁,所得 IBU 會明顯低於丟進 1.040 的麥汁。
煮最後 5 分鐘才下的花有苦味嗎?幾乎沒有。5 分鐘時的煮沸時間因子只有 0.044 左右,約為 60 分鐘數值的五分之一——這正是後段投花主要用來做香氣的原因。
用花顆粒(pellet)結果會不一樣嗎?顆粒花的利用率通常比整顆毬果高約 10%。多數釀者不會去動模型本身,而是直接對計算結果乘上一個修正係數。