这个计算器能做什么
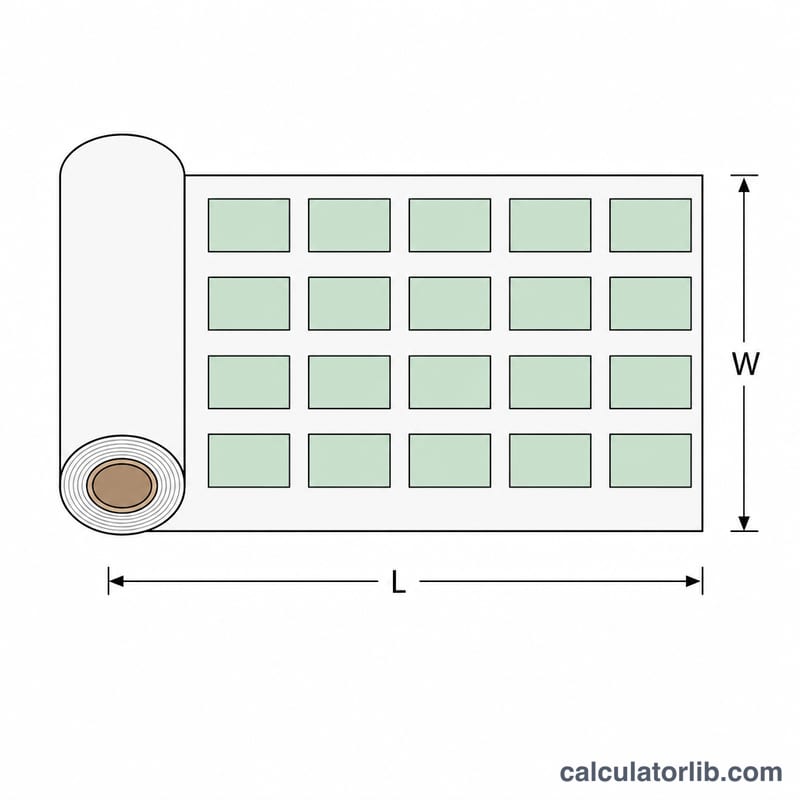
刻字膜/烫画膜(HTV)用量计算器可以帮你估算批量切割图案时,需要多少自粘刻字膜或热转印烫画膜。不用再凭感觉猜——既不会买多浪费,也不会切到一半才发现料不够。你只需输入图案尺寸、要做的数量、卷材或片材的宽度,再加上一点点用于间距和损耗的余量,工具就会算出所需材料的连续长度,并同时给出英寸和英尺两种单位的结果。
使用方法
先填入单个图案的宽度和高度(单位:英寸),再输入你计划切割的图案数量。把卷材/片材宽度设置成与你的材料一致(手工刻字膜常见的是 12 英寸)。最后选择一个损耗余量——10%~20% 足以覆盖切割间隙、去废边的余量以及偶尔的失误。计算结果会显示你需要从卷材上拉出多长的料。
公式详解
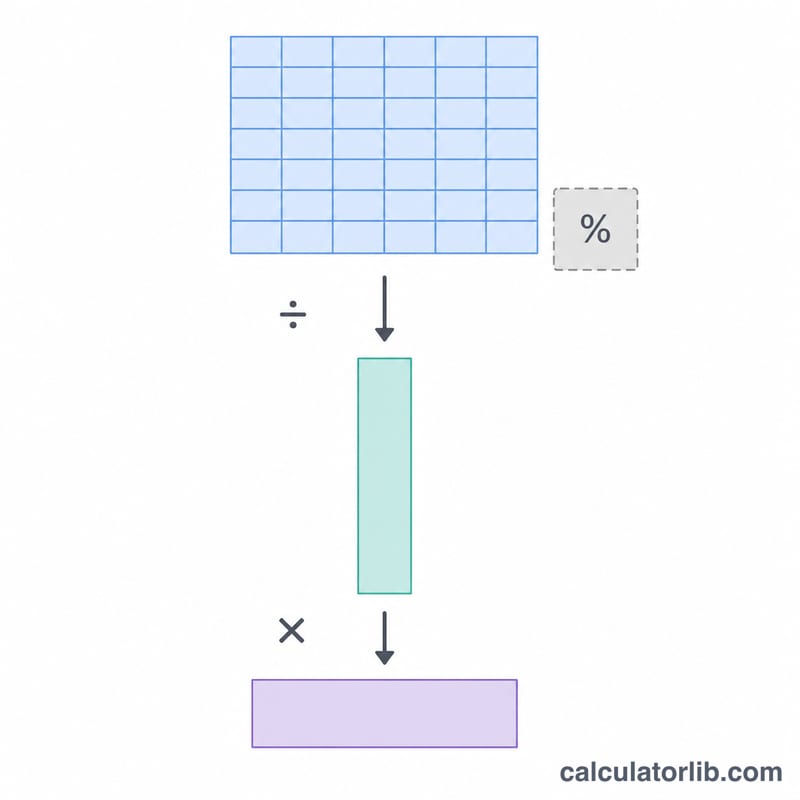
计算器首先求出图案的总面积:(宽 × 高)× 数量。用这个面积除以卷材宽度,就把平方英寸换算成沿卷材方向的线性长度。再乘以损耗系数(1 + 损耗% ÷ 100),为你留出缓冲空间。这是一种基于面积的估算方法——它假设图案在卷材宽度方向上能较好地排版拼贴,因此损耗系数正是用来弥补现实中无法做到完美填满的间距。
$$L = \frac{\text{Width} \times \text{Height} \times \text{Qty}}{\text{Roll Width}} \times \left(1 + \frac{\text{Waste \%}}{100}\right)$$
$$\text{length in feet} = \frac{L}{12}$$
实例演算
假设你要在 12 英寸宽的卷材上切割 10 个 4″ × 3″ 的图案,损耗率设为 15%。每个图案面积 = 12 平方英寸;总面积 = 120 平方英寸。长度 = 120 ÷ 12 = 10 英寸,再乘以 1.15 = 11.5 英寸(约 0.96 英尺)。再在卷材开头多留几英寸保险,就万无一失了。
$$\frac{4 \times 3 \times 10}{12} \times 1.15 = 11.5\ \text{in} \approx 0.96\ \text{ft}$$
常见的热转印与普通乙烯基卷材宽度及片材尺寸
普通乙烯基(Craft vinyl)和热转印乙烯基(HTV)以卷材或预切片材的形式出售。下列宽度在手工制作市场中很常见,但不同品牌有所差异,因此请务必查看产品列表以确认确切宽度。
| 规格 | 尺寸(英寸) | 典型用途 |
|---|---|---|
| 片材 | 12 × 12 | 小型项目、样品,以及在家用切割机上试用颜色 |
| 片材 | 12 × 24 | 较长的设计,或在家用切割机上切割多个小设计 |
| 卷材 | 宽 12 | 标准家用切割机和垫板式机器;常用于压敏乙烯基和热转印乙烯基 |
| 卷材 | 宽 15 | 较宽的热转印卷材(例如 Siser EasyWeed 15 英寸),适用于可接受更宽材料的切割机 |
| 卷材 | 宽 20 | 大幅面切割机;标牌、贴花和较大的服装设计 |
| 卷材 | 宽 24 | 大幅面及专业切割机;横幅、车身图形和批量生产 |
请使用可用宽度。计算器中的卷材宽度应填写切割机实际能够切割的宽度,而不是卷材上标注的宽度。切割机通常需要在边缘留出夹持辊或压轮的余量,因此可用宽度可能小于卷材的标称宽度。请查阅机器手册,并输入该较小的数值。
损耗余量方案对比
每一行均使用 \(L = \dfrac{W \times H \times \text{Qty}}{\text{Roll Width}} \times \left(1 + \dfrac{\text{Waste}\%}{100}\right)\),其中英尺 = 英寸 ÷ 12。
| 设计(英寸)× 数量 | 卷材宽度(英寸) | 总面积(平方英寸) | 基础长度(英寸) | 损耗 | 含损耗长度(英寸) | 含损耗长度(英尺) |
|---|---|---|---|---|---|---|
| 4 × 3 × 10 | 12 | 120 | 10.00 | 10% | 11.00 | 0.92 |
| 4 × 3 × 10 | 12 | 120 | 10.00 | 15% | 11.50 | 0.96 |
| 4 × 3 × 10 | 12 | 120 | 10.00 | 25% | 12.50 | 1.04 |
| 8 × 8 × 5 | 12 | 320 | 26.67 | 15% | 30.67 | 2.56 |
| 10 × 10 × 20 | 15 | 2000 | 133.33 | 20% | 160.00 | 13.33 |
最后一行的代入计算示例:\(\dfrac{10 \times 10 \times 20}{15} = \dfrac{2000}{15} = 133.33\) 英寸,然后 \(133.33 \times 1.20 = 160\) 英寸,再 \(160 \div 12 = 13.33\) 英尺。
数字说明了什么:在前三行中,损耗从 10% 增加到 25%,仅增加 1.5 英寸的乙烯基,因为这个作业规模较小。在较大的作业中,相同的百分比会增加更多材料。
注意:该公式基于面积计算,并假设图形可以完美地紧密排列。实际排版可能需要更多材料。在 12 英寸卷材上切割 8 × 8 英寸的设计时,每行只能放一个,因此五份至少需要 40 英寸,多于估算的 30.67 英寸。请将计算结果视为最低值,并检查实际排版,或提高损耗百分比。
订购和切割乙烯基的实用技巧
- 向上取整。订购高于计算长度的下一整英尺或整码。供应商通常按英尺、码或整卷出售。
- 检查设计宽度。任何单个设计的宽度都不应超过卷材的可用宽度。如果超过,基于面积的长度计算将不再适用,您必须调整设计尺寸或改用更宽的卷材。
- 增加引料和卷材起始余量。额外预留几英寸,供切割机在卷材起始处夹持材料,并用于修剪末端。
- 为试切预留材料。留出一小块或几英寸的材料,用于测试刀片深度和压力,尤其是使用新材料或新品牌时。
- 多色或多层热转印需额外订购。每种颜色都需要单独切割,多层设计还需要预留套准和修剪的余量。
- 排版和旋转设计。切割软件可以旋转并排列图形,以充分利用宽度并减少损耗。如果排版效果良好,可以降低损耗百分比后重新运行计算器。
- 为补货多买一些。现在多订购一些有助于保持颜色和表面效果的一致性,因为不同生产批次可能略有差异。
- 检查实际排版。由于该公式假设完美排列,请草绘图形在卷材宽度上的排列方式;如果排列不理想,请提高损耗百分比。
以上为一般性指导。具体限制请查阅材料制造商的说明和切割机的规格参数。
常见问题
刻字膜和烫画膜都能用吗? 都能用——无论是自粘刻字膜、烫画膜(HTV)、不干胶贴纸还是类似的卷材/片材,算法都完全一样。
为什么用面积估算,而不是精确排版? 精确的排版取决于你切割软件的自动排列功能。损耗系数就是应对排版不够紧凑的缓冲;如果图案形状不规则,把它调高一些即可。
损耗率该设多少? 简单且能紧密排列的矩形用 10%;形状复杂或需要旋转、容易留下空隙的图案用 15%~25%。