這個計算器能做什麼
割字膜/燙印膜(HTV)計算器能幫你估算切割一批設計時,需要用到多少自黏割字膜或熱轉印膜(HTV)。不必再憑感覺亂買、買太多浪費錢,或做到一半才發現材料不夠。只要輸入圖案尺寸、製作數量、膜捲或膜片的寬度,再加上一點間距與耗損的預留量,計算器就會算出所需材料的延伸長度,同時以英吋與英呎兩種單位顯示。
使用方式
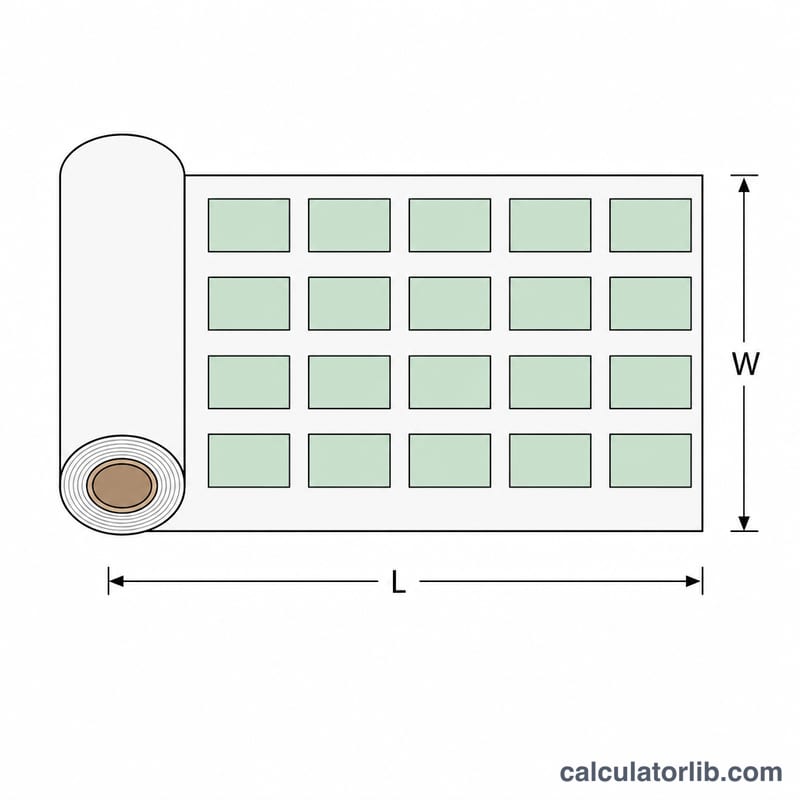
先以英吋輸入單一圖案的寬度與高度,接著填入你打算切割的圖案數量。再依手邊材料設定膜捲/膜片寬度(手作割字膜常見的寬度為 12 吋)。最後選擇耗損預留比例——抓 10~20% 即可涵蓋切割間距、去廢邊(weeding)餘量,以及偶爾出錯的損耗。計算結果會顯示需要從膜捲上拉出的延伸長度。
公式說明
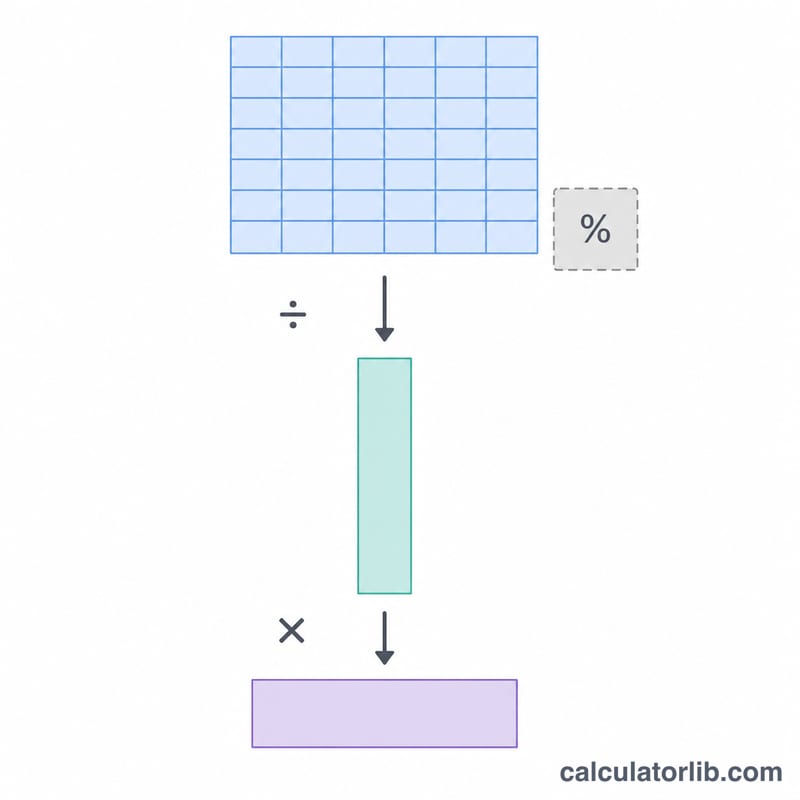
計算器會先算出所有圖案的總面積:(寬 × 高)× 數量。再把這個面積除以膜捲寬度,就能將平方英吋換算成沿著膜捲方向的延伸長度。接著乘上耗損係數(1 + 耗損% ÷ 100),多預留一點緩衝空間。這是一種以面積為基礎的估算方式——它假設圖案能在膜捲寬度上排得相當緊湊,因此耗損係數正好用來涵蓋實務上無法完美填滿的間距。
$$L = \frac{\text{Width} \times \text{Height} \times \text{Qty}}{\text{Roll Width}} \times \left(1 + \frac{\text{Waste \%}}{100}\right)$$
$$\text{length in feet} = \frac{L}{12}$$
實際範例
假設你要在 12 吋寬的膜捲上切割 10 個 4 吋 × 3 吋的圖案,耗損率設為 15%。每個圖案面積 = 12 平方吋;總面積 = 120 平方吋。長度 = 120 ÷ 12 = 10 吋,再乘上 1.15 = 11.5 吋(約 0.96 英呎)。在膜捲開頭再多留幾吋當作保險,就萬無一失了。
$$\text{每個圖案面積} = 4 \times 3 = 12 \text{ 平方吋}$$
$$\text{總面積} = 12 \times 10 = 120 \text{ 平方吋}$$
$$L = \frac{120}{12} \times 1.15 = 11.5 \text{ 吋} \approx 0.96 \text{ 英呎}$$
常見的乙烯與熱轉印乙烯捲材寬度及裁片尺寸
手工用乙烯(craft vinyl)與熱轉印乙烯(HTV)通常以捲材或預先裁切的片材販售。以下寬度在手工市場上很常見,但各品牌不同,因此請務必查看產品頁面以確認確切寬度。
| 規格 | 尺寸(英吋) | 常見用途 |
|---|---|---|
| 片材 | 12 × 12 | 小型專案、樣品,以及在家用裁切機上試用顏色 |
| 片材 | 12 × 24 | 較長的設計,或在家用裁切機上裁切多個小設計 |
| 捲材 | 寬 12 | 標準家用裁切機與有切割墊的機器;常用於背膠乙烯與 HTV |
| 捲材 | 寬 15 | 較寬的 HTV 捲材(例如 Siser EasyWeed 15 英吋),適用於可接受較寬材料的裁切機 |
| 捲材 | 寬 20 | 大幅面裁切機;招牌、貼花及較大的服飾設計 |
| 捲材 | 寬 24 | 大幅面與專業裁切機;布幅、車身圖形及大量生產 |
請使用可用寬度。計算機的捲材寬度欄位應填入裁切機實際能切割的寬度,而非捲材上印示的寬度。裁切機通常需要在邊緣保留一段空間供進料滾輪或夾輪使用,因此可用寬度可能比標稱捲材寬度小。請查閱機器手冊,並輸入較小的那個數值。
廢料餘量情境比較
每一列皆使用 \(L = \dfrac{W \times H \times \text{Qty}}{\text{Roll Width}} \times \left(1 + \dfrac{\text{Waste}\%}{100}\right)\),其中英尺 = 英吋 ÷ 12。
| 設計(英吋)× 數量 | 捲材寬度(英吋) | 總面積(平方英吋) | 基本長度(英吋) | 廢料 | 含廢料長度(英吋) | 含廢料長度(英尺) |
|---|---|---|---|---|---|---|
| 4 × 3 × 10 | 12 | 120 | 10.00 | 10% | 11.00 | 0.92 |
| 4 × 3 × 10 | 12 | 120 | 10.00 | 15% | 11.50 | 0.96 |
| 4 × 3 × 10 | 12 | 120 | 10.00 | 25% | 12.50 | 1.04 |
| 8 × 8 × 5 | 12 | 320 | 26.67 | 15% | 30.67 | 2.56 |
| 10 × 10 × 20 | 15 | 2000 | 133.33 | 20% | 160.00 | 13.33 |
最後一列的代入計算:\(\dfrac{10 \times 10 \times 20}{15} = \dfrac{2000}{15} = 133.33\) 英吋,接著 \(133.33 \times 1.20 = 160\) 英吋,再 \(160 \div 12 = 13.33\) 英尺。
數字顯示的結果:在前三列中,廢料從 10% 增加到 25%,只多出 1.5 英吋的乙烯,因為這是小型工作。若工作量較大,相同百分比會增加更多材料。
注意:此公式以面積為基礎,並假設各片能完美緊密排列。實際排版可能需要更多材料。在 12 英吋捲材上裁切 8 × 8 英吋的設計,每排只能放一片,因此五份至少需要 40 英吋,多於估計的 30.67 英吋。請將結果視為最低需求,並檢查實際排版,或提高廢料百分比。
訂購與裁切乙烯的實用建議
- 無條件進位。請訂購高於計算長度的下一個完整英尺或碼。供應商通常以英尺、碼或整捲為單位販售。
- 檢查設計寬度。任何單一設計都不應寬於捲材的可用寬度。若超過,以面積為基礎的長度便不適用,您必須縮小設計或改用較寬的捲材。
- 加入前導與捲材起始餘量。請多留幾英吋,供裁切機在捲材起始處夾持材料,並供修剪末端使用。
- 預留試切空間。請留出一小塊或數英吋的材料,用於測試刀片深度與壓力,特別是使用新材料或新品牌時。
- 多色或多層 HTV 需額外訂購。每種顏色都需要單獨裁切,多層設計則需要對位與修剪的餘量。
- 排版與旋轉設計。裁切軟體可以旋轉並排列片材,以填滿寬度並減少廢料。若排版效果良好,可降低廢料百分比後重新執行計算機。
- 為補貨多買一點。現在多訂購一些,有助於維持顏色與表面處理的一致,因為不同生產批次可能略有差異。
- 檢查實際排版。由於此公式假設完美排列,請繪製各片在捲材寬度上的排列方式;若排列不理想,請提高廢料百分比。
以上為一般性指引。確切限制請參閱材料製造商的說明與裁切機的規格。
常見問題
割字膜和燙印膜(HTV)都能用嗎?可以——無論是自黏割字膜、HTV、貼紙紙或類似的捲材/片材,計算邏輯都完全相同。
為什麼用面積估算,而不是精確排版?精確的排版方式取決於你切割軟體的自動排列功能。耗損係數就是你預留給「排版不完美」的緩衝空間;如果圖案形狀不規則,記得把比例調高一點。
耗損比例該設多少?簡單又能緊密排列的矩形抓 10% 就夠;形狀複雜或需要旋轉、容易留下空隙的圖案,建議設 15~25%。