À quoi sert le calculateur de vitesse de rotation pour tour ?
Lors d'une opération de tournage, l'outil enlève la matière à une vitesse périphérique appelée vitesse de coupe, exprimée en mètres par minute (m/min). Ce calculateur convertit une vitesse de coupe recommandée et le diamètre de la pièce en vitesse de broche à afficher sur la machine, exprimée en tours par minute (tr/min). Bien choisir ce régime préserve la plaquette, améliore l'état de surface et évite l'échauffement ou l'usure prématurée.
La formule expliquée
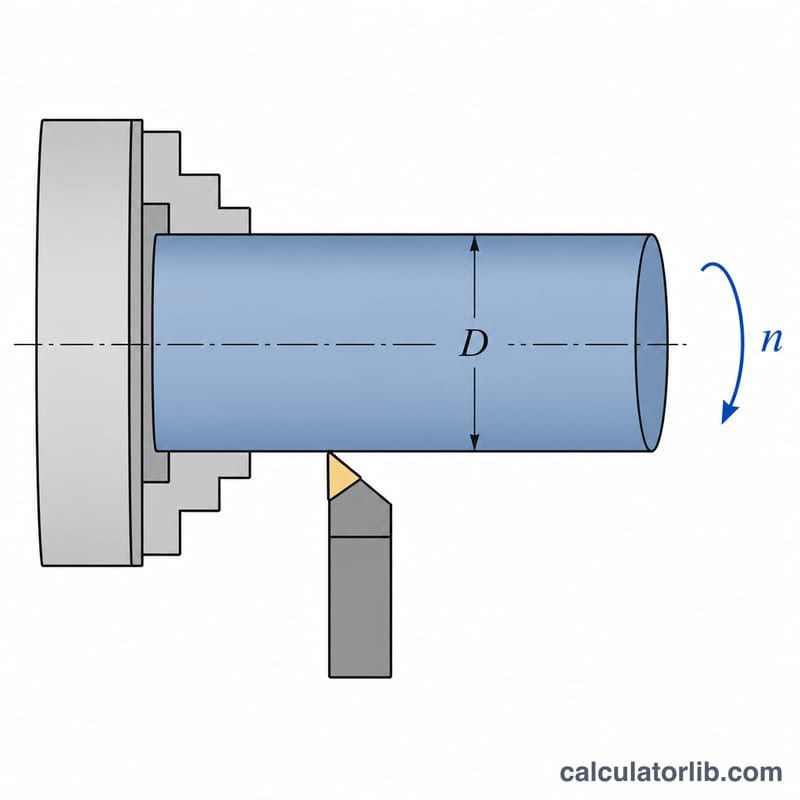
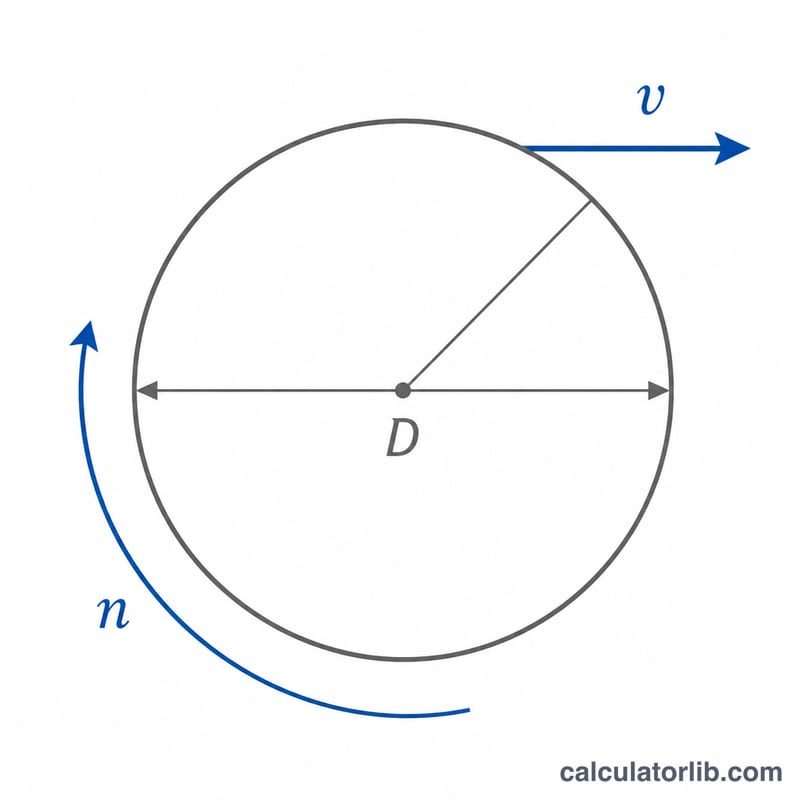
La vitesse de broche dépend de la vitesse à laquelle la surface de la pièce doit défiler devant l'outil et de la distance parcourue par cette surface en un tour, c'est-à-dire sa circonférence. La relation s'écrit :
$$N = \frac{1000 \times V_c}{\pi \times D}$$où \(N\) = vitesse de broche en tr/min, \(V_c\) = vitesse de coupe en m/min et \(D\) = diamètre de la pièce en mm. Le facteur \(1000\) convertit les mètres en millimètres afin que les unités se simplifient, et \(\pi \times D\) correspond à la circonférence balayée par l'outil à chaque tour.
Mode d'emploi
Relevez la vitesse de coupe recommandée pour votre couple matière/outil, saisissez-la en m/min, puis indiquez le plus grand diamètre usiné en mm. Le calculateur affiche la vitesse de broche à régler. Lorsque le diamètre diminue, en dressage ou en profilage par exemple, le régime nécessaire augmente afin de maintenir une vitesse de coupe constante.
Exemple chiffré
Tournage d'une barre de diamètre \(D = 50\,\text{mm}\) à une vitesse de coupe \(V_c = 100\,\text{m/min}\) :
$$N = \frac{1000 \times 100}{\pi \times 50} = 636.62\,\text{tr/min}$$Il faut donc régler la broche à environ 637 tr/min.
Questions fréquentes
Pourquoi un petit diamètre exige-t-il plus de tr/min ? Parce qu'une circonférence plus faible signifie que l'outil parcourt moins de distance par tour : la broche doit tourner plus vite pour conserver la même vitesse de coupe.
Quelle vitesse de coupe choisir ? Tout dépend de la matière et de l'outil : l'aluminium tendre autorise des vitesses élevées, alors que l'acier trempé impose des valeurs bien plus basses. Référez-vous toujours aux abaques de votre fournisseur d'outils.
Et avec des unités impériales ? Cette version attend des données métriques (m/min et mm), la norme en France et en Europe. Convertissez d'abord vos valeurs impériales, ou utilisez la constante équivalente \(12\) avec des pieds par minute (SFM) et des pouces — une pratique courante sur les machines et les catalogues nord-américains.