什麼是車床車削轉速計算機?
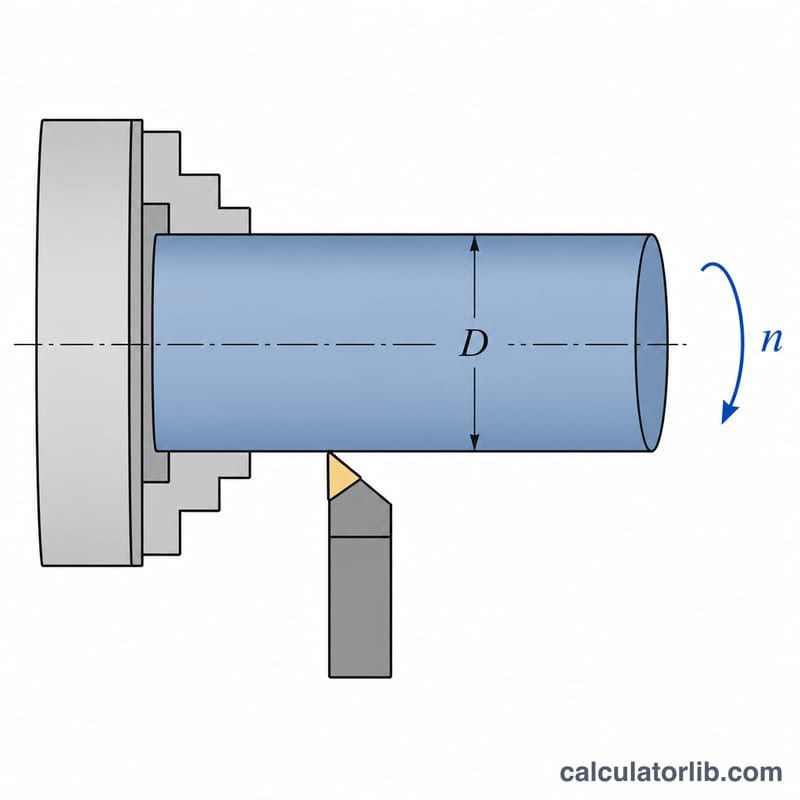
在車床上加工工件時,刀尖與工件表面相對移動的速度稱為「切削速度」,公制單位為公尺/分鐘(m/min)。這個計算機會把刀具廠商建議的切削速度與工件直徑,換算成你實際要在機台上設定的主軸轉速,單位是每分鐘轉數(RPM)。轉速抓得準,不但能保護刀具、讓表面粗糙度更漂亮,也能避免刀尖過熱、崩刃或提早磨耗。
公式解析
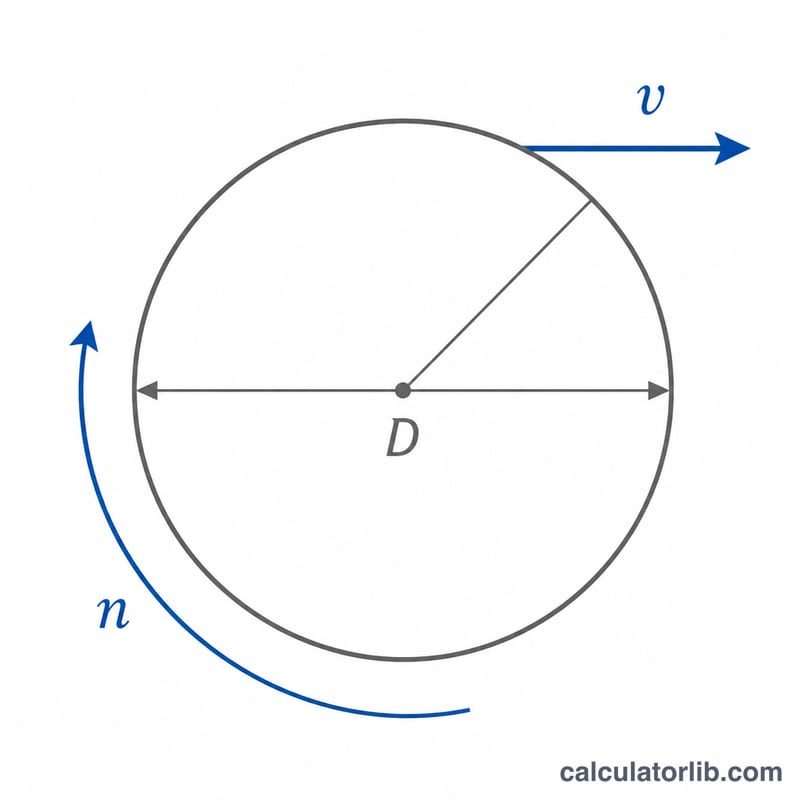
主軸轉速取決於兩件事:工件表面要以多快的速度通過刀尖,以及工件轉一圈時表面走過多長的距離(也就是圓周長)。兩者的關係為:
$$N = \frac{1000 \times V_c}{\pi \times D}$$其中 \(N\) 為主軸轉速(RPM)、\(V_c\) 為切削速度(m/min)、\(D\) 為工件直徑(mm)。式中的 \(1000\) 是把公尺換算成公釐,讓單位互相抵消;而 \(\pi \times D\) 就是刀具每轉一圈所掃過的圓周長。
使用方式
先依照材質與刀具(例如碳鋼、不鏽鋼、鋁合金搭配高速鋼或碳化物刀片)查出建議的切削速度,以 m/min 填入;接著輸入實際切削的最大直徑(mm)。計算機就會回傳應設定的主軸轉速。要注意的是,端面車削或曲面成形時直徑會愈車愈小,若想維持相同的表面切削速度,轉速就必須跟著往上調(這也是許多 CNC 車床使用固定表面速度 G96 功能的原因)。
實例計算
以直徑 \(D = 50\,\text{mm}\) 的圓棒,採用切削速度 \(V_c = 100\,\text{m/min}\) 為例:
$$N = \frac{1000 \times 100}{\pi \times 50} = 636.62\,\text{RPM}$$因此主軸轉速大約設定在 637 RPM 即可。
常見問題
為什麼直徑愈小,轉速要愈高?因為直徑小、圓周長就短,刀具每轉走過的距離較少;為了維持相同的表面切削速度,主軸就必須轉得更快。
切削速度該設多少?取決於材質與刀具組合:軟質鋁合金可以跑很高的速度,淬火鋼則要低得多。建議以刀具廠商(如各家刀片型錄)提供的切削條件表為準,再依機台剛性與冷卻狀況微調。
可以用英制單位嗎?本工具採公制輸入(m/min 與 mm)。若你手上的資料是英制(SFM 與英吋),請先換算成公制再輸入;或改用英制公式,把常數 \(1000\) 換成 \(12\),並以呎/分鐘與英吋計算。台灣工廠多半以公制為主,但部分進口刀具型錄仍以英制標示,換算時請特別留意。