這個計算器的用途
車床切削速度計算器可將建議的切削速度換算成你該設定在車床上的主軸轉速(RPM)。每一種工件材料都有各自建議的表面切削速度,以「每分鐘表面英尺(SFM)」為單位。由於直徑越大,刀具每轉一圈走過的距離就越長,因此要達到相同的表面速度,所需的轉速會取決於工件直徑。
公式說明
主軸轉速的計算公式如下:
$$N = \frac{12 \times V_c}{\pi \times D}$$其中 \(N\) = 主軸轉速(RPM),\(V_c\) = 切削速度(每分鐘表面英尺,SFM),\(D\) = 工件直徑(英寸)。係數 \(12\) 用來把英尺換算成英寸,讓單位能互相抵消;而 \(\pi \times D\) 則是刀具每轉一圈所掃過的圓周長。
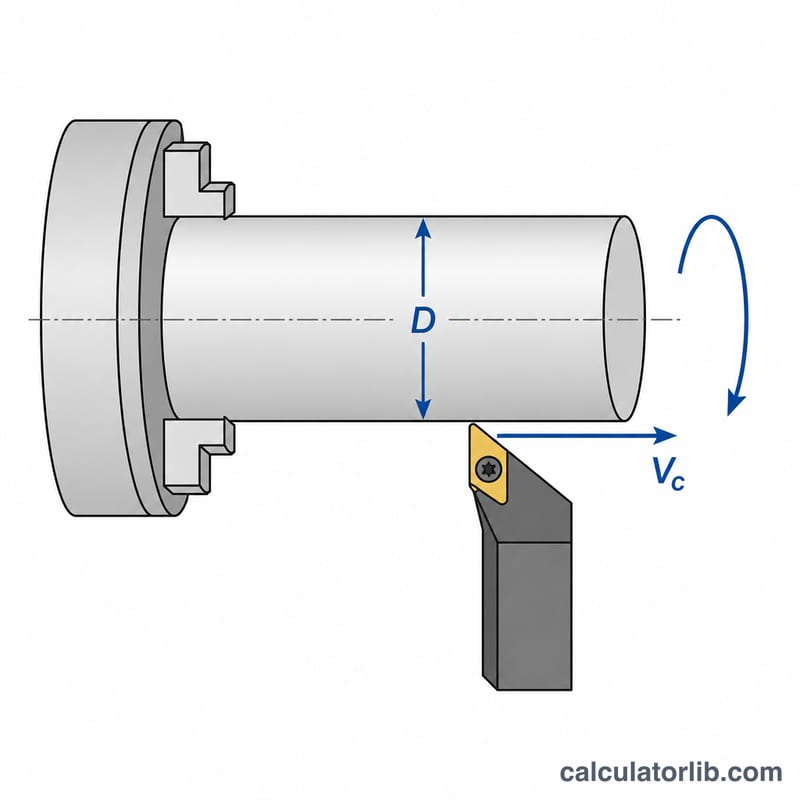
使用方法
先查出你所用材料與刀具的建議切削速度,把它填入 \(V_c\),再輸入切削位置目前的工件直徑,計算器就會算出主軸轉速(RPM)。每當加工直徑出現明顯變化時(例如重負荷粗車),都應重新計算一次轉速。
計算範例
以直徑 \(1\) 英寸的棒材、切削速度 \(100\) SFM 為例:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$因此車床大約要設定在 382 RPM。
各材料的建議切削速度(SFM)
下表列出常見的建議表面切削速度,以 每分鐘表面英尺(SFM) 表示——這是美制單位,常見於《Machinery's Handbook》及多數北美加工廠的參考資料(若你慣用公制,可記住 1 SFM ≈ 0.3048 公尺/分鐘、1 英寸 = 25.4 公釐,自行換算即可)。這些數值是以高速鋼(HSS)與碳化物刀具單點車削常見材料時的一般起始範圍。實際值會隨特定合金與回火狀態、切削深度、進給率、剛性、冷卻液及刀具塗層而不同,因此請把它們當作起點,再依你觀察到的表面光度與刀具壽命來調整。碳化物因為在高溫下仍能保持硬度,可承受比 HSS 高出許多的速度。
| 工件材料 | HSS(SFM) | 碳化物(SFM) |
|---|---|---|
| 鋁合金 | 200–400 | 600–1000+ |
| 黃銅(易切削) | 150–300 | 400–700 |
| 低碳鋼(軟鋼) | 80–120 | 300–600 |
| 合金鋼 | 50–90 | 200–400 |
| 不鏽鋼(沃斯田鐵系) | 40–70 | 150–350 |
| 鑄鐵(灰口鑄鐵) | 60–100 | 200–400 |
為材料與刀具選定切削速度 \(V_c\) 之後,就能用 \(N = \dfrac{12 \times V_c}{\pi \times D}\) 換算成主軸轉速,其中 \(D\) 為工件直徑(英寸),常數 12 負責把英尺換算成英寸。下一節將說明轉速如何隨直徑變化。
常見直徑與速度下的轉速對照
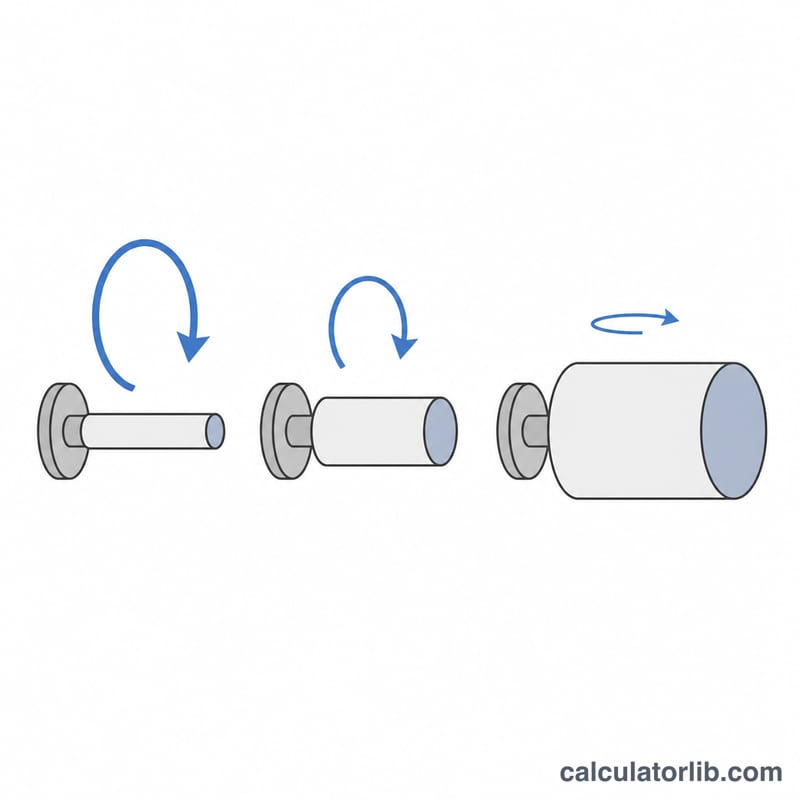
主軸轉速與直徑成反比:在切削速度固定的情況下,直徑減半,所需轉速就會加倍。這正是為什麼小鑽頭與小直徑車削需要很高的主軸轉速,而大直徑端面車削卻得慢慢跑。下表套用 \(N = \dfrac{12 \times V_c}{\pi \times D}\)(\(V_c\) 以 SFM、\(D\) 以英寸為單位),並以兩種代表性速度計算——\(V_c = 100\) SFM(HSS 車鋼的典型值)與 \(V_c = 300\) SFM(碳化物車鋼或 HSS 車鋁的典型值)。數值皆四捨五入到最接近的整數轉速。
| 直徑 D(英寸) | \(V_c = 100\) SFM 時的轉速 | \(V_c = 300\) SFM 時的轉速 |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
以 1 英寸棒材、100 SFM 為例的計算:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$再以 0.5 英寸直徑、300 SFM 為例:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$由於轉速與 \(1/D\) 成正比,在相同切削速度下,0.25 英寸特徵所需的主軸轉速是 1 英寸特徵的四倍——這正好說明了為什麼小鑽頭轉得飛快,而大工件卻跑得很慢。
常見問題
什麼是 SFM? 每分鐘表面英尺(surface feet per minute)指的是工件表面通過刀刃的速度,與直徑無關。
直徑越大,需要的轉速是越高還是越低? 越低。當 \(D\) 增大時,只需較少的每分鐘轉數就能達到相同的表面速度。
可以用在鑽孔或銑削上嗎? 可以,兩者遵循相同的關係式;只要把刀具或孔的直徑當作 \(D\) 即可。