यह कैलकुलेटर क्या करता है
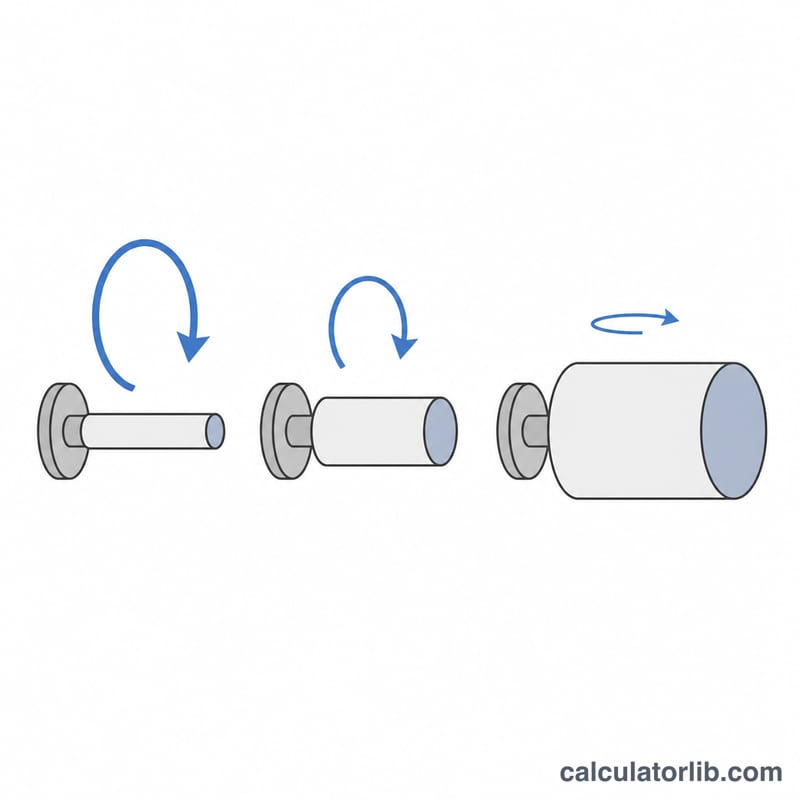
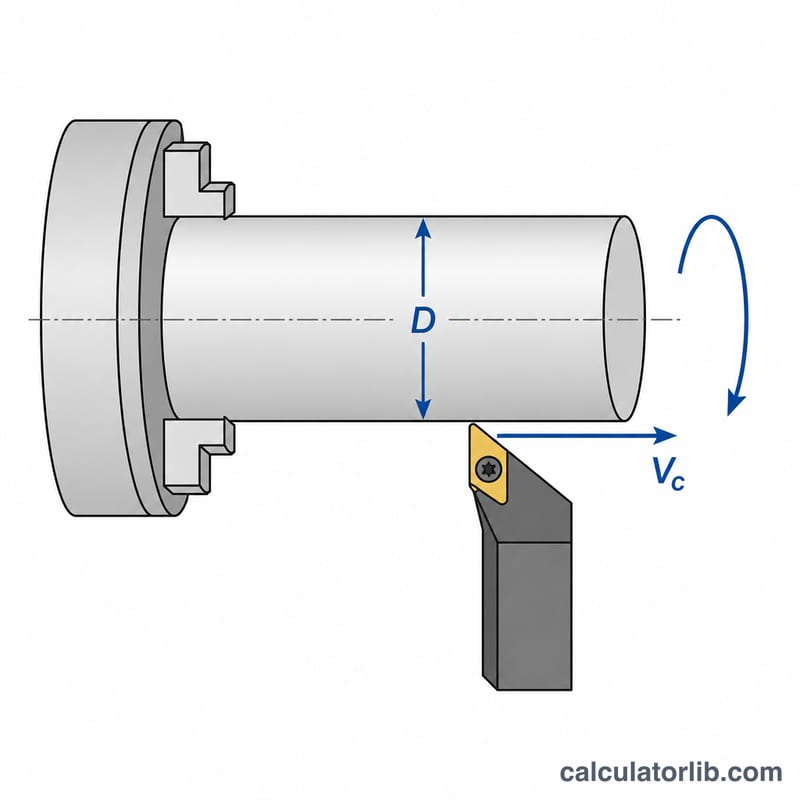
खराद कटिंग स्पीड कैलकुलेटर किसी सुझाई गई कटिंग स्पीड को उस स्पिंडल स्पीड (RPM) में बदल देता है जिसे आपको अपने खराद (लेथ) पर सेट करना चाहिए। हर वर्कपीस मटेरियल के लिए एक अनुशंसित सरफेस कटिंग स्पीड होती है, जिसे सरफेस फीट प्रति मिनट (SFM) में मापा जाता है। चूँकि बड़े व्यास वाला हिस्सा हर चक्कर में ज़्यादा दूरी तय करता है, इसलिए उस सरफेस स्पीड तक पहुँचने के लिए ज़रूरी RPM पुर्ज़े के व्यास पर निर्भर करती है।
फ़ॉर्मूला समझें
स्पिंडल स्पीड इस तरह निकाली जाती है:
$$N = \frac{12 \times V_c}{\pi \times D}$$जहाँ \(N\) = स्पिंडल स्पीड (RPM में), \(V_c\) = कटिंग स्पीड (सरफेस फीट प्रति मिनट में), और \(D\) = वर्कपीस व्यास (इंच में)। गुणांक \(12\) फीट को इंच में बदलता है ताकि यूनिट आपस में कट जाएँ, और \(\pi \times D\) वह परिधि है जिसे टूल एक चक्कर में तय करता है।
इसका उपयोग कैसे करें
अपने मटेरियल और टूलिंग के लिए अनुशंसित कटिंग स्पीड देखें, उसे \(V_c\) के रूप में दर्ज करें, फिर कट वाली जगह पर वर्कपीस का मौजूदा व्यास दर्ज करें। कैलकुलेटर स्पिंडल RPM बता देगा। जब भी कार्यशील व्यास काफ़ी बदले — जैसे भारी रफिंग पास के दौरान — तो RPM दोबारा जाँच लें।
हल किया हुआ उदाहरण
\(1\)-इंच व्यास वाली छड़ पर \(100\) SFM की कटिंग स्पीड के लिए:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$यानी आप खराद को लगभग 382 RPM पर सेट करेंगे।
मटेरियल के अनुसार अनुशंसित कटिंग स्पीड (SFM)
नीचे दी गई तालिका में सामान्य अनुशंसित सरफेस कटिंग स्पीड दी गई हैं, जो सरफेस फीट प्रति मिनट (SFM) में हैं — यह एक US कस्टमरी (इंच-आधारित) यूनिट है जिसका उपयोग Machinery's Handbook और ज़्यादातर उत्तरी अमेरिकी शॉप रेफ़रेंस में होता है। ध्यान दें: भारत समेत मेट्रिक सिस्टम वाली वर्कशॉप आम तौर पर कटिंग स्पीड मीटर प्रति मिनट (m/min) में और व्यास मिलीमीटर में देती हैं, जबकि यह कैलकुलेटर इंच और SFM में काम करता है — इसलिए मान डालते समय यूनिट ज़रूर मिला लें। ये हाई-स्पीड स्टील (HSS) बनाम कार्बाइड टूलिंग से आम वर्कपीस मटेरियल की सिंगल-पॉइंट टर्निंग के लिए सामान्य शुरुआती रेंज हैं। असली वैल्यू खास मिश्रधातु और टेम्पर, कट की गहराई, फ़ीड रेट, मज़बूती (रिजिडिटी), कूलेंट और टूल कोटिंग पर निर्भर करती है, इसलिए इन्हें शुरुआती बिंदु मानें और जैसा फ़िनिश व टूल लाइफ़ दिखे उसी हिसाब से समायोजित करें। कार्बाइड HSS की तुलना में कहीं ज़्यादा स्पीड सह लेता है क्योंकि यह ऊँचे तापमान पर भी अपनी कठोरता बनाए रखता है।
| वर्कपीस मटेरियल | HSS (SFM) | कार्बाइड (SFM) |
|---|---|---|
| एल्युमिनियम मिश्रधातु | 200–400 | 600–1000+ |
| ब्रास (फ्री-मशीनिंग) | 150–300 | 400–700 |
| माइल्ड / लो-कार्बन स्टील | 80–120 | 300–600 |
| अलॉय स्टील | 50–90 | 200–400 |
| स्टेनलेस स्टील (ऑस्टेनिटिक) | 40–70 | 150–350 |
| कास्ट आयरन (ग्रे) | 60–100 | 200–400 |
अपने मटेरियल और टूल के लिए कटिंग स्पीड \(V_c\) चुनने के बाद, उसे स्पिंडल स्पीड में बदलें: \(N = \dfrac{12 \times V_c}{\pi \times D}\), जहाँ \(D\) इंच में वर्कपीस व्यास है और स्थिरांक 12 फीट को इंच में बदलता है। अगला भाग दिखाता है कि यह RPM व्यास के साथ कैसे बदलती है।
आम व्यास और स्पीड पर RPM
स्पिंडल स्पीड व्यास के व्युत्क्रमानुपाती (inversely proportional) होती है: किसी निश्चित कटिंग स्पीड पर व्यास आधा करने से ज़रूरी RPM दोगुनी हो जाती है। इसीलिए छोटे ड्रिल और छोटे व्यास की टर्निंग के लिए ऊँची स्पिंडल स्पीड चाहिए, जबकि बड़े व्यास की फेसिंग धीमी चलती है। यह तालिका दो प्रतिनिधि स्पीड के लिए \(N = \dfrac{12 \times V_c}{\pi \times D}\) (जहाँ \(V_c\) SFM में और \(D\) इंच में) लागू करती है — \(V_c = 100\) SFM (स्टील पर HSS के लिए सामान्य) और \(V_c = 300\) SFM (स्टील पर कार्बाइड या एल्युमिनियम पर HSS के लिए सामान्य)। वैल्यू निकटतम पूर्ण RPM तक पूर्णांकित हैं।
| व्यास D (इंच) | RPM — \(V_c = 100\) SFM पर | RPM — \(V_c = 300\) SFM पर |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
1 इंच छड़ के लिए 100 SFM पर हल किया हुआ उदाहरण:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$और 0.5 इंच व्यास के लिए 300 SFM पर:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$चूँकि RPM \(1/D\) के अनुपात में घटती-बढ़ती है, इसलिए समान कटिंग स्पीड पर 0.25 इंच के फ़ीचर को 1 इंच फ़ीचर की तुलना में चार गुना स्पिंडल स्पीड चाहिए — यही पुष्टि करता है कि छोटे ड्रिल इतनी तेज़ क्यों घूमते हैं और बड़े वर्कपीस धीमे क्यों चलते हैं।
सामान्य प्रश्न (FAQ)
SFM क्या है? सरफेस फीट प्रति मिनट यह बताता है कि वर्कपीस की सतह कटिंग एज के सामने से कितनी तेज़ गुज़रती है — व्यास से स्वतंत्र रूप से।
बड़े व्यास के लिए ज़्यादा RPM चाहिए या कम? कम। जैसे-जैसे \(D\) बढ़ता है, वही सरफेस स्पीड कम चक्करों प्रति मिनट पर पा ली जाती है।
क्या इसे ड्रिलिंग या मिलिंग के लिए इस्तेमाल कर सकते हैं? हाँ, यही संबंध लागू होता है; \(D\) के रूप में टूल या छेद का व्यास इस्तेमाल करें।