この計算機でできること
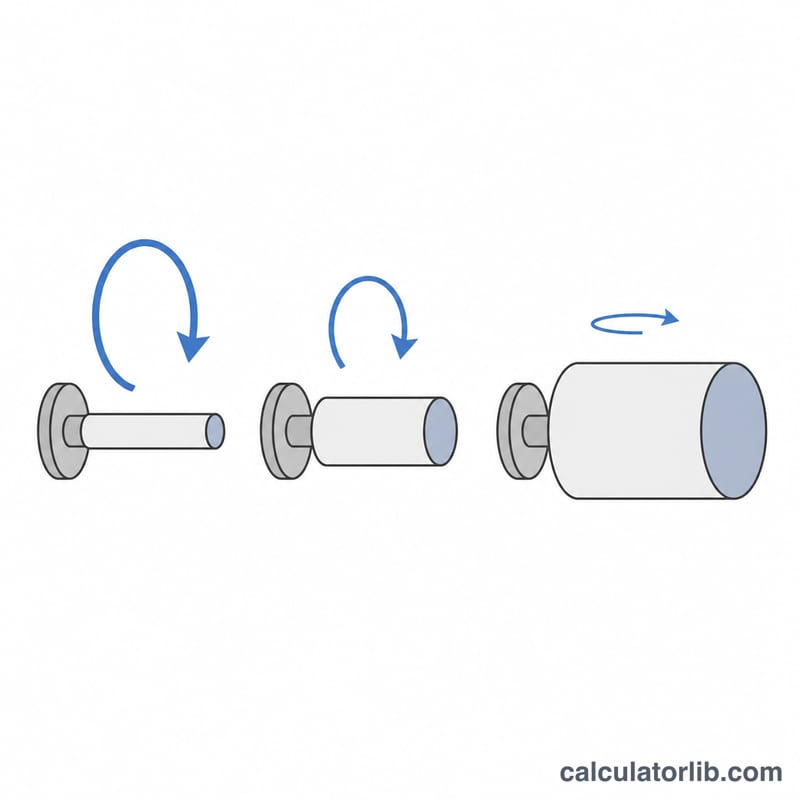
旋盤 切削速度 計算機は、推奨される切削速度を、旋盤で実際に設定すべき主軸回転数(RPM)へと換算します。被削材ごとに適した周速(表面切削速度)があり、これはSFM(surface feet per minute=毎分表面フィート)という単位で表されます。直径が大きいほど1回転で刃先が進む距離が長くなるため、同じ周速を得るのに必要な回転数は、加工するワークの直径によって変わります。
計算式の解説
主軸回転数は次の式で求めます。
$$N = \frac{12 \times V_c}{\pi \times D}$$ここで \(N\) は主軸回転数(RPM)、\(V_c\) は切削速度(毎分表面フィート=SFM)、\(D\) はワークの直径(インチ)です。係数 \(12\) はフィートをインチに換算して単位をそろえるためのもので、\(\pi \times D\) は刃先が1回転で描く円周を表します。
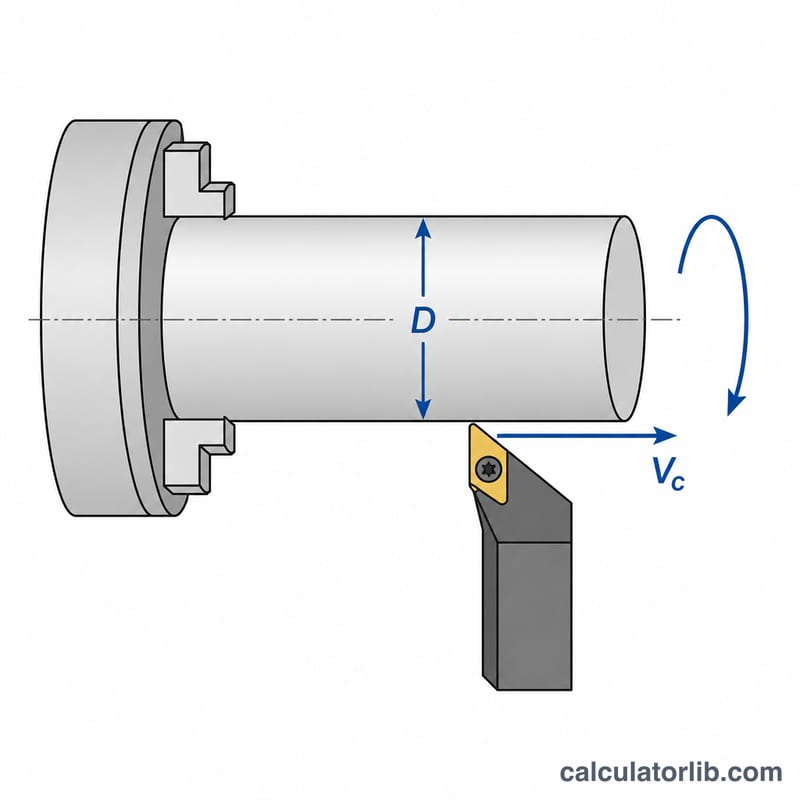
使い方
まず、被削材と工具に対する推奨切削速度を調べ、それを \(V_c\) として入力します。次に、切削位置での現在のワーク直径を入力してください。計算機が主軸回転数(RPM)を返します。荒加工の大きな取り代を削るときなど、加工中に有効径が大きく変わる場合は、その都度RPMを見直しましょう。
計算例
直径 \(1\) インチの丸棒を切削速度 \(100\) SFMで加工する場合:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$つまり、旋盤の回転数をおよそ382 RPMに設定することになります。
材料別の推奨切削速度(SFM)
下の表は、代表的な推奨周速をSFM(毎分表面フィート=surface feet per minute)で示したものです。SFMは『Machinery's Handbook』をはじめ北米の現場資料で広く使われるヤード・ポンド法(米国慣用単位)で、日本で一般的な m/min(メートル毎分)とは単位が異なる点に注意してください。これらは、高速度鋼(HSS)と超硬工具で代表的な被削材を単刃バイトによって旋削する際の、おおまかな初期値です。実際の値は、具体的な合金や熱処理状態、切込み量、送り、剛性、クーラント、工具のコーティングによって変わるため、あくまで出発点として扱い、得られる仕上がりや工具寿命を見ながら調整してください。超硬は高温でも硬度を保つため、HSSよりもはるかに高い速度に耐えます。
| 被削材 | HSS(SFM) | 超硬(SFM) |
|---|---|---|
| アルミニウム合金 | 200–400 | 600–1000+ |
| 黄銅(快削) | 150–300 | 400–700 |
| 軟鋼/低炭素鋼 | 80–120 | 300–600 |
| 合金鋼 | 50–90 | 200–400 |
| ステンレス鋼(オーステナイト系) | 40–70 | 150–350 |
| 鋳鉄(ねずみ鋳鉄) | 60–100 | 200–400 |
材料と工具に合わせて切削速度 \(V_c\) を決めたら、\(N = \dfrac{12 \times V_c}{\pi \times D}\) で主軸回転数に換算します。ここで \(D\) はワーク直径(インチ)、定数の12はフィートをインチに換算するためのものです。次の節では、このRPMが直径によってどう変わるかを示します。
よく使う直径・速度ごとのRPM早見表
主軸回転数は直径に反比例します。切削速度が一定なら、直径が半分になると必要なRPMは2倍になります。小径ドリルや小径の旋削で高い主軸回転数が必要になり、大径の端面削り(正面削り)がゆっくり回るのはこのためです。この表は \(N = \dfrac{12 \times V_c}{\pi \times D}\)(\(V_c\) はSFM、\(D\) はインチ)を用い、代表的な2つの速度、\(V_c = 100\) SFM(鋼をHSSで削る場合の目安)と \(V_c = 300\) SFM(鋼を超硬で、またはアルミをHSSで削る場合の目安)について計算したものです。値は最も近い整数RPMに丸めています。
| 直径 D(インチ) | \(V_c = 100\) SFM のときのRPM | \(V_c = 300\) SFM のときのRPM |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
直径1インチの丸棒を100 SFMで削る場合の計算例:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$また、直径0.5インチを300 SFMで削る場合:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$RPMは \(1/D\) に比例して変化するため、同じ切削速度では直径0.25インチの部位は直径1インチの部位の4倍の主軸回転数が必要です。小径ドリルが高速で回り、大きなワークがゆっくり回る理由がここからも分かります。
よくある質問
SFMとは? SFM(毎分表面フィート)は、ワークの表面が刃先を通過する速さを表す単位で、直径には依存しません。
直径が大きいとRPMは高くなる?低くなる? 低くなります。\(D\) が大きくなるほど、同じ周速でも必要な毎分回転数は少なくなります。
ドリル加工やフライス加工にも使える? 使えます。同じ関係が成り立つので、工具径や穴径を \(D\) として入力してください。