이 계산기는 무엇을 하나요?
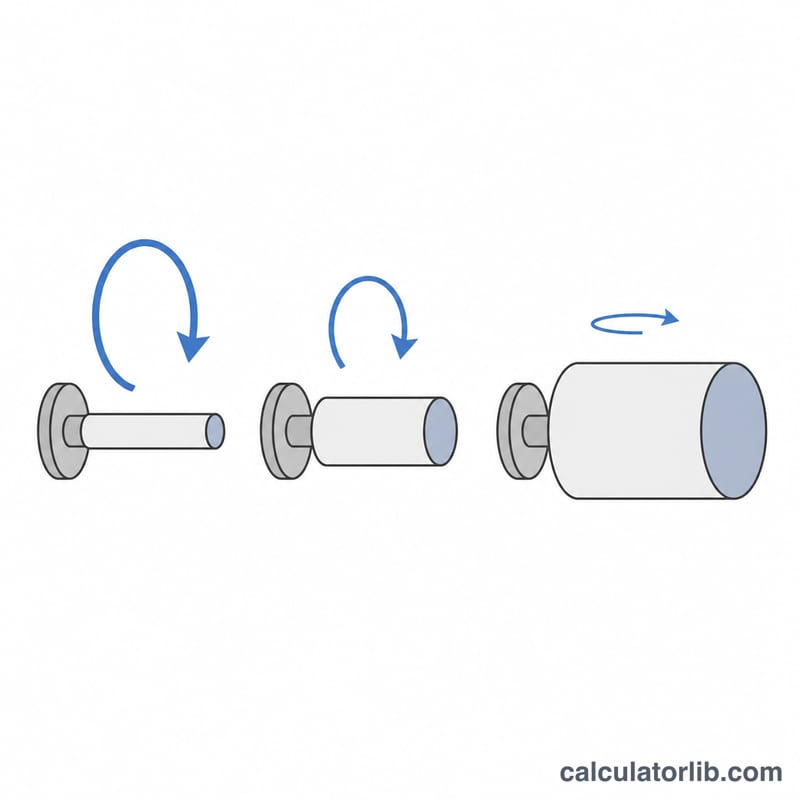
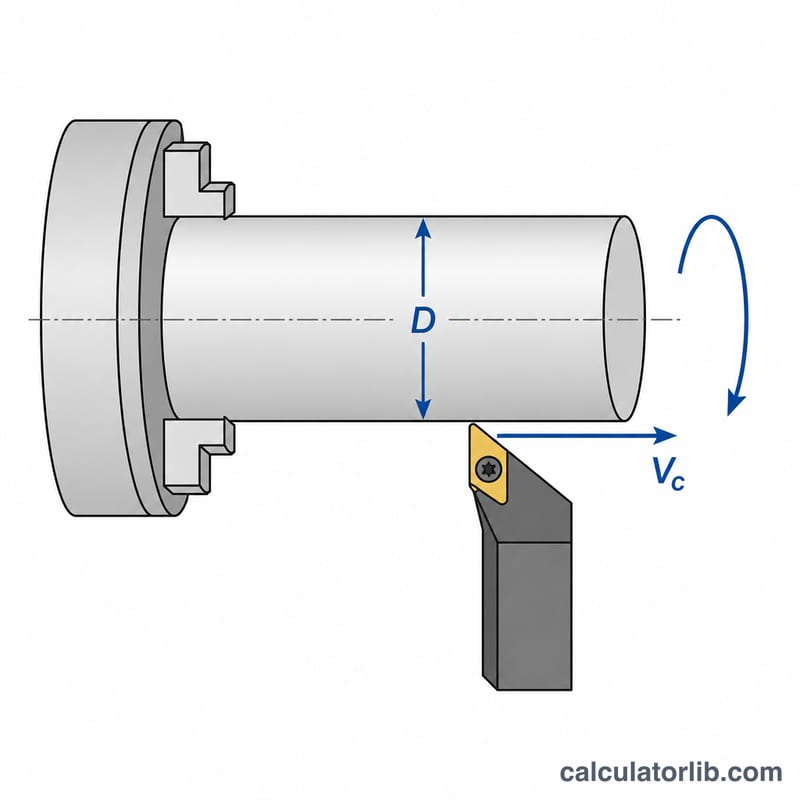
선반 절삭속도 계산기는 권장 절삭속도를 선반에 설정할 주축 회전수(RPM)로 바꿔 줍니다. 가공물 재질마다 권장되는 표면 절삭속도가 있으며, 이 값은 분당 표면 피트(SFM, surface feet per minute) 단위로 나타냅니다. 지름이 클수록 한 바퀴 돌 때 표면이 이동하는 거리가 길어지므로, 같은 표면 속도를 내는 데 필요한 RPM은 가공물 지름에 따라 달라집니다.
참고로 SFM은 미국에서 쓰는 야드·파운드법 단위입니다. 국내에서는 보통 m/min 단위의 절삭속도를 사용하므로, 공구 카탈로그의 값이 m/min이라면 단위를 환산한 뒤 입력하세요. 이 계산기는 SFM과 인치를 기준으로 합니다.
공식 설명
주축 회전수는 다음 식으로 계산합니다.
$$N = \frac{12 \times V_c}{\pi \times D}$$여기서 \(N\)은 주축 회전수(RPM), \(V_c\)는 절삭속도(SFM), \(D\)는 가공물 지름(인치)입니다. 계수 \(12\)는 피트를 인치로 환산해 단위를 맞추는 값이며, \(\pi \times D\)는 공구가 한 바퀴 동안 지나가는 원둘레 길이입니다.
사용 방법
가공할 재질과 공구에 맞는 권장 절삭속도를 찾아 \(V_c\)에 입력하고, 절삭 위치에서의 현재 가공물 지름을 입력하세요. 그러면 주축 RPM이 계산됩니다. 황삭처럼 절삭량이 많아 지름이 크게 줄어들 때는 RPM을 다시 계산해 주는 것이 좋습니다.
계산 예시
지름 \(1\)인치 봉재를 절삭속도 \(100\) SFM으로 가공하는 경우:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$따라서 선반을 약 382 RPM으로 설정하면 됩니다.
재질별 권장 절삭속도(SFM)
아래 표는 일반적인 권장 표면 절삭속도를 분당 표면 피트(SFM) 단위로 정리한 것입니다. SFM은 미국 야드·파운드법 단위로, Machinery's Handbook을 비롯한 북미 현장 자료에서 널리 쓰입니다. 대표적인 가공물 재질을 고속도강(HSS) 공구와 초경(카바이드) 공구로 단인 선삭할 때의 일반적인 시작 범위입니다. 실제 값은 합금 종류와 열처리 상태, 절삭 깊이, 이송 속도, 장비 강성, 절삭유, 공구 코팅에 따라 달라지므로 출발점으로만 삼고, 표면 거칠기와 공구 수명을 보며 조정하세요. 초경은 고온에서도 경도를 유지하기 때문에 HSS보다 훨씬 높은 속도를 견딥니다.
| 가공물 재질 | HSS (SFM) | 초경 (SFM) |
|---|---|---|
| 알루미늄 합금 | 200–400 | 600–1000+ |
| 황동(쾌삭) | 150–300 | 400–700 |
| 연강 / 저탄소강 | 80–120 | 300–600 |
| 합금강 | 50–90 | 200–400 |
| 스테인리스강(오스테나이트계) | 40–70 | 150–350 |
| 주철(회주철) | 60–100 | 200–400 |
재질과 공구에 맞는 절삭속도 \(V_c\)를 정했다면 \(N = \dfrac{12 \times V_c}{\pi \times D}\) 식으로 주축 회전수를 구합니다. 여기서 \(D\)는 가공물 지름(인치)이고 상수 12는 피트를 인치로 바꿔 줍니다. 다음 항목에서 지름에 따라 RPM이 어떻게 달라지는지 확인해 보세요.
대표 지름별 RPM 비교
주축 회전수는 지름에 반비례합니다. 절삭속도가 같다면 지름이 절반이 될 때 필요한 RPM은 두 배가 됩니다. 그래서 작은 드릴이나 가는 부품의 선삭에는 높은 회전수가 필요하고, 큰 지름의 면삭은 천천히 돌려야 합니다. 아래 표는 \(N = \dfrac{12 \times V_c}{\pi \times D}\) (\(V_c\)는 SFM, \(D\)는 인치)를 두 가지 대표 속도에 적용한 값입니다. \(V_c = 100\) SFM(강재를 HSS로 가공할 때의 일반적인 값)과 \(V_c = 300\) SFM(강재를 초경으로, 또는 알루미늄을 HSS로 가공할 때의 일반적인 값)이며, 소수점 이하는 반올림했습니다.
| 지름 D (인치) | \(V_c = 100\) SFM일 때 RPM | \(V_c = 300\) SFM일 때 RPM |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
100 SFM에서 지름 1인치 봉재의 계산 예:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$300 SFM에서 지름 0.5인치인 경우:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$RPM은 \(1/D\)에 비례해 변하므로, 같은 절삭속도에서 지름 0.25인치 부위는 지름 1인치 부위보다 4배 빠른 회전수가 필요합니다. 작은 드릴이 그토록 빨리 돌고 큰 가공물은 천천히 도는 이유가 바로 이것입니다.
자주 묻는 질문
SFM이란 무엇인가요? 분당 표면 피트(surface feet per minute)로, 지름과 관계없이 가공물 표면이 절삭날을 지나가는 속도를 말합니다.
지름이 클수록 RPM은 높아야 하나요, 낮아야 하나요? 낮아야 합니다. \(D\)가 커지면 같은 표면 속도를 더 적은 회전수로 얻을 수 있습니다.
드릴링이나 밀링에도 쓸 수 있나요? 네, 같은 관계가 적용됩니다. 공구 지름이나 구멍 지름을 \(D\)로 입력하세요.