Qué hace esta calculadora
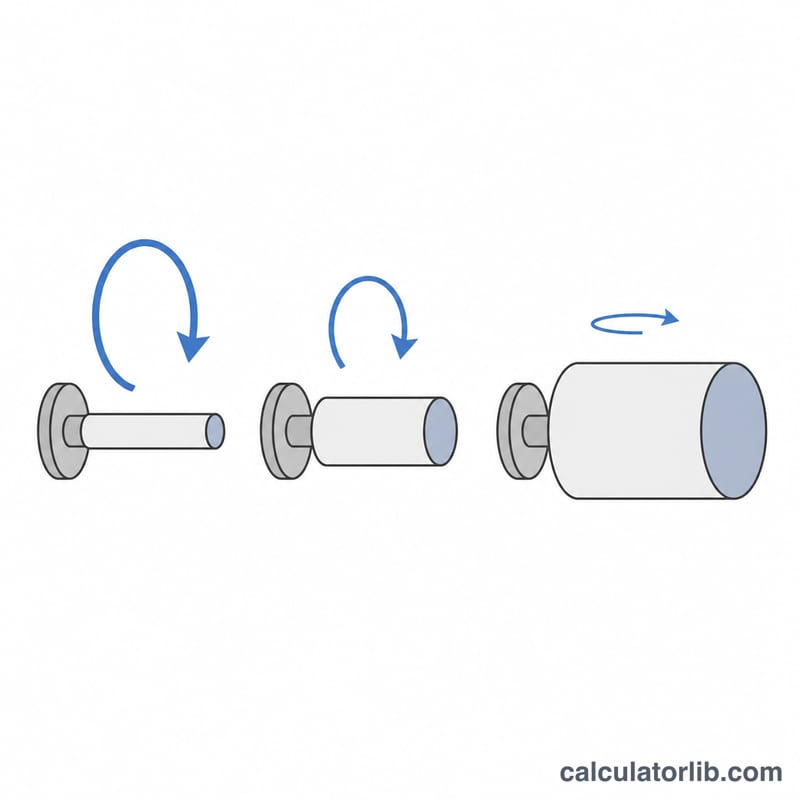
Esta calculadora de velocidad de corte para torno convierte la velocidad de corte recomendada en la velocidad del husillo (RPM) que debes ajustar en la máquina. Cada material tiene una velocidad de corte superficial aconsejada que, en esta herramienta, se expresa en pies de superficie por minuto (SFM, surface feet per minute), la unidad anglosajona habitual en los manuales de mecanizado de Estados Unidos. Como una pieza de mayor diámetro recorre más distancia en cada vuelta, las RPM necesarias para lograr esa velocidad superficial dependen del diámetro de la pieza.
Importante: la calculadora trabaja en unidades imperiales (SFM y pulgadas). En España y Latinoamérica lo normal es usar el sistema métrico, con la velocidad de corte en metros por minuto (m/min) y el diámetro en milímetros. En ese caso la fórmula equivalente es N = (1000 × Vc) / (π × D), con Vc en m/min y D en mm. Como referencia, 1 SFM ≈ 0,3048 m/min y 1 pulgada = 25,4 mm.
La fórmula, paso a paso
La velocidad del husillo se calcula así:
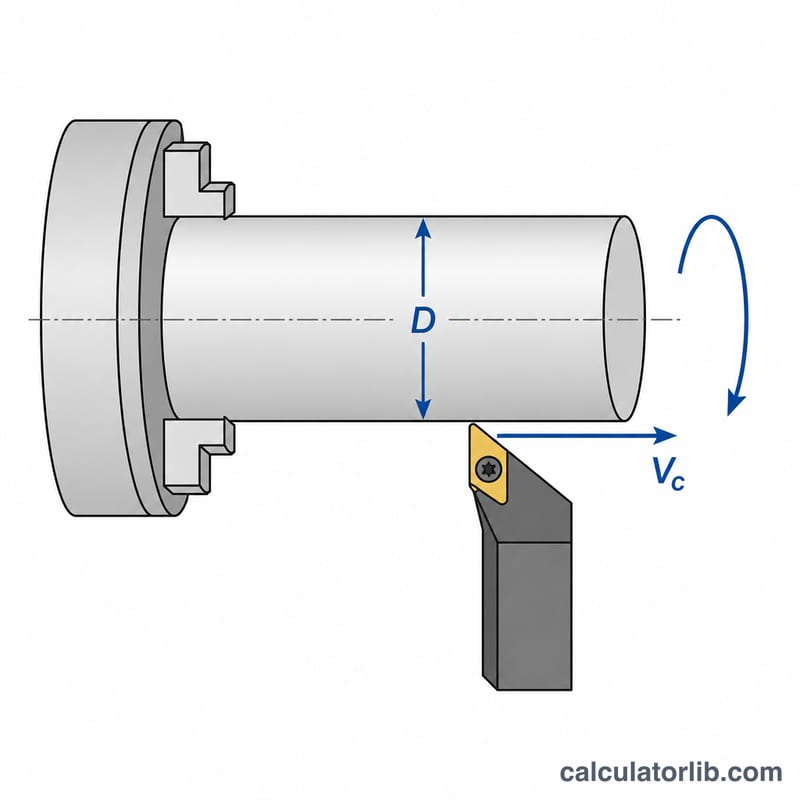
$$N = \frac{12 \times V_c}{\pi \times D}$$donde \(N\) es la velocidad del husillo en RPM, \(V_c\) es la velocidad de corte en pies de superficie por minuto y \(D\) es el diámetro de la pieza en pulgadas. El factor \(12\) pasa de pies a pulgadas para que las unidades se simplifiquen, y \(\pi \times D\) es la circunferencia que recorre la herramienta en una vuelta.
Cómo usarla
Consulta la velocidad de corte recomendada para tu material y tu herramienta, introdúcela como \(V_c\) y después indica el diámetro actual de la pieza en la zona de corte. La calculadora te devuelve las RPM del husillo. Vuelve a calcularlas cada vez que el diámetro de trabajo cambie de forma apreciable, por ejemplo durante pasadas de desbaste fuertes.
Ejemplo práctico
Para una velocidad de corte de \(100\) SFM en una barra de \(1\) pulgada de diámetro:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$Es decir, tendrías que poner el torno a unas 382 RPM.
Velocidades de corte recomendadas (SFM) según el material
La siguiente tabla recoge velocidades de corte superficiales típicas expresadas en pies de superficie por minuto (SFM), la unidad anglosajona que emplean el Machinery's Handbook y la mayoría de referencias de taller norteamericanas (si trabajas en m/min, multiplica por 0,3048). Son rangos orientativos de partida para el torneado con herramienta de un solo filo en materiales habituales, comparando acero rápido (HSS) con metal duro (carburo). Los valores reales dependen de la aleación y el tratamiento concretos, la profundidad de pasada, el avance, la rigidez del montaje, la refrigeración y el recubrimiento de la herramienta, así que tómalos como punto de partida y ajústalos según el acabado y la vida útil de la herramienta que obtengas. El metal duro admite velocidades mucho más altas que el HSS porque conserva su dureza a temperaturas más elevadas.
| Material de la pieza | HSS (SFM) | Metal duro (SFM) |
|---|---|---|
| Aleaciones de aluminio | 200–400 | 600–1000+ |
| Latón (de fácil mecanizado) | 150–300 | 400–700 |
| Acero suave / bajo en carbono | 80–120 | 300–600 |
| Acero aleado | 50–90 | 200–400 |
| Acero inoxidable (austenítico) | 40–70 | 150–350 |
| Fundición gris | 60–100 | 200–400 |
Una vez elegida la velocidad de corte \(V_c\) para tu material y herramienta, conviértela en velocidad del husillo con \(N = \dfrac{12 \times V_c}{\pi \times D}\), donde \(D\) es el diámetro de la pieza en pulgadas y la constante 12 pasa de pies a pulgadas. En el siguiente apartado verás cómo varían esas RPM con el diámetro.
RPM para diámetros y velocidades habituales
La velocidad del husillo es inversamente proporcional al diámetro: con una velocidad de corte fija, si el diámetro se reduce a la mitad, las RPM necesarias se duplican. Por eso las brocas pequeñas y el torneado de diámetros reducidos exigen velocidades de husillo altas, mientras que el refrentado de piezas grandes se hace a pocas vueltas. La tabla aplica \(N = \dfrac{12 \times V_c}{\pi \times D}\) (con \(V_c\) en SFM y \(D\) en pulgadas) para dos velocidades representativas: \(V_c = 100\) SFM (típica del HSS en acero) y \(V_c = 300\) SFM (típica del metal duro en acero o del HSS en aluminio). Los valores están redondeados a las RPM enteras más próximas.
| Diámetro D (pulg.) | RPM a \(V_c = 100\) SFM | RPM a \(V_c = 300\) SFM |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
Ejemplo resuelto para la barra de 1 pulgada a 100 SFM:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$Y para un diámetro de 0,5 pulgadas a 300 SFM:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$Como las RPM varían según \(1/D\), un detalle de 0,25 pulgadas necesita cuatro veces más velocidad de husillo que uno de 1 pulgada a la misma velocidad de corte. Eso explica por qué las brocas pequeñas giran tan rápido y las piezas grandes van tan despacio.
Preguntas frecuentes
¿Qué son los SFM? Los pies de superficie por minuto indican a qué velocidad pasa la superficie de la pieza por el filo de corte, con independencia del diámetro. Su equivalente métrico es la velocidad de corte en m/min (1 SFM ≈ 0,3048 m/min).
¿A mayor diámetro se necesitan más o menos RPM? Menos. Cuanto mayor es \(D\), menos revoluciones por minuto hacen falta para alcanzar la misma velocidad superficial.
¿Sirve también para taladrar o fresar? Sí, la relación es la misma; basta con usar como \(D\) el diámetro de la herramienta o del agujero.