Máy tính này dùng để làm gì?
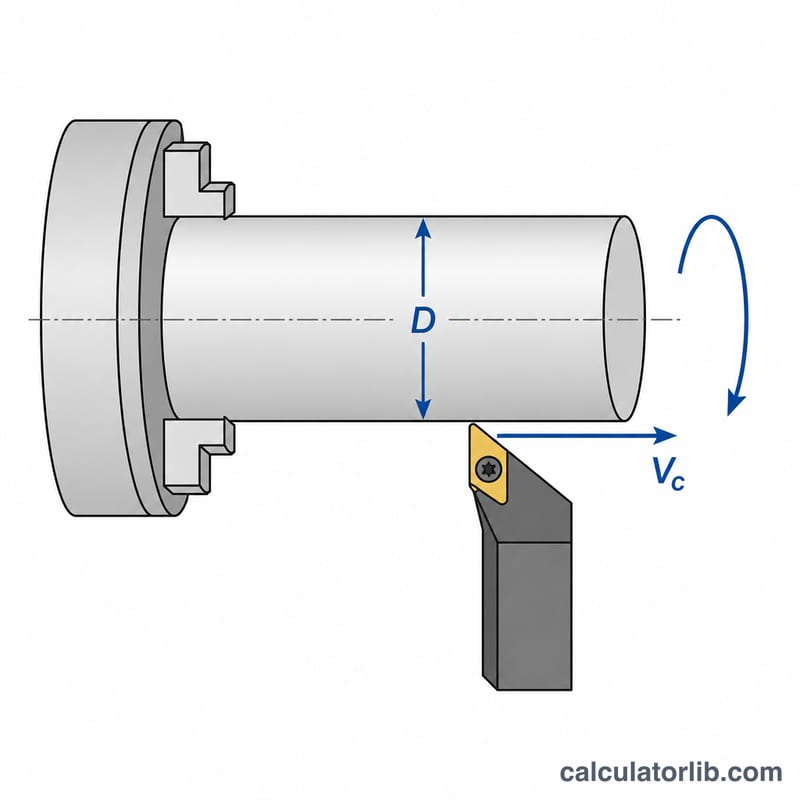
Máy tính tốc độ cắt máy tiện giúp bạn đổi tốc độ cắt khuyến nghị thành tốc độ trục chính (vòng/phút, RPM) cần cài trên máy tiện. Mỗi vật liệu gia công có một tốc độ cắt bề mặt đề xuất, đo bằng feet bề mặt trên phút (SFM). Vì đường kính càng lớn thì mỗi vòng quay đi được quãng đường càng dài, nên số vòng/phút cần để đạt tốc độ bề mặt đó phụ thuộc vào đường kính chi tiết.
Lưu ý: công cụ này dùng hệ đơn vị Anh – Mỹ (SFM và inch), thường gặp trong tài liệu xưởng cơ khí Bắc Mỹ. Ở Việt Nam, tốc độ cắt thường được tính bằng m/phút và đường kính bằng mm, nên bạn cần quy đổi đơn vị trước khi nhập (1 m = 3,281 feet; 1 inch = 25,4 mm).
Giải thích công thức
Tốc độ trục chính được tính như sau:
$$N = \frac{12 \times V_c}{\pi \times D}$$trong đó \(N\) là tốc độ trục chính (vòng/phút), \(V_c\) là tốc độ cắt tính bằng feet bề mặt trên phút, và \(D\) là đường kính phôi tính bằng inch. Hệ số \(12\) đổi feet sang inch để các đơn vị triệt tiêu nhau, còn \(\pi \times D\) là chu vi mà dao quét qua trong một vòng quay.
Cách sử dụng
Tra tốc độ cắt khuyến nghị cho vật liệu và dụng cụ cắt của bạn, nhập vào ô \(V_c\), rồi nhập đường kính hiện tại của phôi tại vị trí cắt. Máy tính sẽ trả về tốc độ trục chính. Hãy tính lại số vòng/phút mỗi khi đường kính gia công thay đổi đáng kể, chẳng hạn sau các lượt tiện thô lấy nhiều phoi.
Ví dụ minh họa
Với tốc độ cắt \(100\) SFM trên thanh phôi đường kính \(1\) inch:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$Như vậy bạn nên cài máy tiện ở khoảng 382 vòng/phút.
Tốc độ cắt khuyến nghị (SFM) theo vật liệu
Bảng dưới đây liệt kê tốc độ cắt bề mặt thường dùng, tính theo feet bề mặt trên phút (SFM) — đơn vị hệ Anh – Mỹ được dùng trong Machinery's Handbook và hầu hết tài liệu xưởng ở Bắc Mỹ. Đây là các khoảng giá trị khởi điểm chung khi tiện một lưỡi cắt các vật liệu phổ biến bằng thép gió (HSS) so với dao hợp kim cứng (carbide). Giá trị thực tế còn tùy mác hợp kim và độ cứng, chiều sâu cắt, lượng chạy dao, độ cứng vững hệ thống, dung dịch làm mát và lớp phủ dao, nên hãy xem đây là điểm xuất phát và điều chỉnh theo chất lượng bề mặt cũng như tuổi thọ dao bạn quan sát được. Dao carbide chịu được tốc độ cao hơn nhiều so với HSS vì giữ được độ cứng ở nhiệt độ cao hơn.
| Vật liệu gia công | HSS (SFM) | Carbide (SFM) |
|---|---|---|
| Hợp kim nhôm | 200–400 | 600–1000+ |
| Đồng thau (dễ gia công) | 150–300 | 400–700 |
| Thép non / thép carbon thấp | 80–120 | 300–600 |
| Thép hợp kim | 50–90 | 200–400 |
| Thép không gỉ (austenit) | 40–70 | 150–350 |
| Gang xám | 60–100 | 200–400 |
Khi đã chọn được tốc độ cắt \(V_c\) cho vật liệu và dụng cụ, hãy đổi sang tốc độ trục chính bằng \(N = \dfrac{12 \times V_c}{\pi \times D}\), trong đó \(D\) là đường kính phôi tính bằng inch và hằng số 12 đổi feet sang inch. Phần tiếp theo cho thấy số vòng/phút thay đổi thế nào theo đường kính.
Số vòng/phút theo các đường kính và tốc độ thông dụng
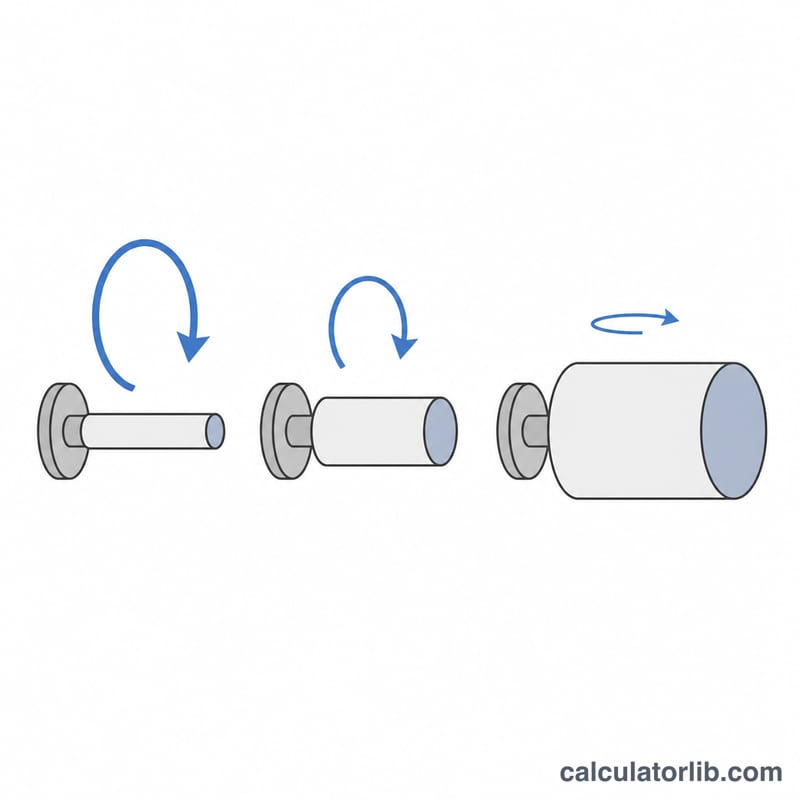
Tốc độ trục chính tỉ lệ nghịch với đường kính: với tốc độ cắt cố định, đường kính giảm một nửa thì số vòng/phút cần thiết tăng gấp đôi. Đó là lý do mũi khoan nhỏ và việc tiện đường kính nhỏ đòi hỏi tốc độ trục chính cao, còn tiện mặt đầu chi tiết đường kính lớn thì chạy chậm. Bảng dưới áp dụng \(N = \dfrac{12 \times V_c}{\pi \times D}\) (với \(V_c\) tính bằng SFM và \(D\) bằng inch) cho hai tốc độ tiêu biểu — \(V_c = 100\) SFM (thường gặp khi dùng HSS cắt thép) và \(V_c = 300\) SFM (thường gặp khi dùng carbide cắt thép hoặc HSS cắt nhôm). Giá trị được làm tròn đến số vòng/phút nguyên gần nhất.
| Đường kính D (in) | RPM tại \(V_c = 100\) SFM | RPM tại \(V_c = 300\) SFM |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
Ví dụ với thanh phôi 1 in ở 100 SFM:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$Và với đường kính 0,5 in ở 300 SFM:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$Vì số vòng/phút tỉ lệ với \(1/D\), một chi tiết 0,25 in cần tốc độ trục chính gấp bốn lần chi tiết 1 in ở cùng tốc độ cắt — đó chính là lý do mũi khoan nhỏ quay rất nhanh còn phôi lớn quay chậm.
Câu hỏi thường gặp
SFM là gì? SFM (feet bề mặt trên phút) là tốc độ bề mặt phôi chạy qua lưỡi cắt, không phụ thuộc vào đường kính.
Đường kính lớn hơn cần số vòng/phút cao hay thấp hơn? Thấp hơn. Khi \(D\) tăng, cùng một tốc độ bề mặt chỉ cần ít vòng quay mỗi phút hơn.
Có dùng được cho khoan hoặc phay không? Có, quan hệ này vẫn áp dụng; hãy dùng đường kính dao hoặc đường kính lỗ làm \(D\).