这个计算器能做什么
车床切削速度计算器可以把推荐的切削速度换算成车床应设定的主轴转速(RPM)。每种工件材料都有建议的表面切削速度,单位为英尺/分钟(SFM,即表面英尺每分钟)。由于直径越大,工件每转一圈的圆周行程越长,因此要达到同样的表面线速度,所需转速取决于工件直径。需要注意的是,SFM 和英寸是英制单位,常见于北美的加工手册;国内通常使用米/分钟(m/min)和毫米,使用时请注意单位换算。
公式说明
主轴转速按下式计算:
$$N = \frac{12 \times V_c}{\pi \times D}$$其中 \(N\) 为主轴转速(RPM),\(V_c\) 为切削速度(英尺/分钟,SFM),\(D\) 为工件直径(英寸)。系数 \(12\) 用于把英尺换算成英寸,使单位相互抵消;\(\pi \times D\) 则是刀具在工件每转一圈时所扫过的周长。
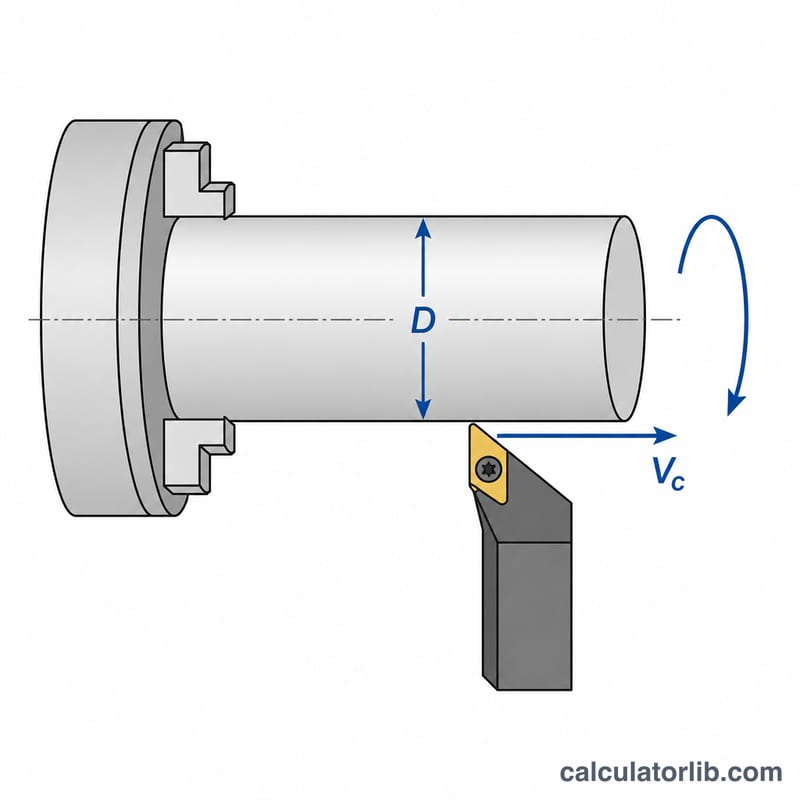
使用方法
先根据工件材料和刀具查出推荐的切削速度,将其填入 \(V_c\),再输入切削处工件的当前直径,计算器即可给出主轴转速。当加工直径变化较大时(例如大切深的粗车过程),应重新计算并调整转速。
计算示例
切削速度为 \(100\) SFM,加工直径为 \(1\) 英寸的棒料:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$因此,车床大约应设定为 382 RPM。
不同材料的推荐切削速度(SFM)
下表列出了常见的表面切削速度推荐值,单位为英尺/分钟(SFM)。这是美制常用单位,见于《机械手册》(Machinery's Handbook)以及大多数北美车间参考资料。表中数值是常见工件材料在单刃车削时,使用高速钢(HSS)与硬质合金刀具的一般起始范围。实际取值还取决于具体合金牌号与热处理状态、切削深度、进给量、系统刚性、冷却液以及刀具涂层,因此请把它当作起点,再根据实际表面质量和刀具寿命进行调整。硬质合金在高温下仍能保持硬度,所以允许的切削速度远高于高速钢。
| 工件材料 | 高速钢 HSS(SFM) | 硬质合金(SFM) |
|---|---|---|
| 铝合金 | 200–400 | 600–1000+ |
| 黄铜(易切削) | 150–300 | 400–700 |
| 低碳钢 | 80–120 | 300–600 |
| 合金钢 | 50–90 | 200–400 |
| 不锈钢(奥氏体) | 40–70 | 150–350 |
| 灰铸铁 | 60–100 | 200–400 |
确定材料和刀具对应的切削速度 \(V_c\) 后,用 \(N = \dfrac{12 \times V_c}{\pi \times D}\) 换算为主轴转速,其中 \(D\) 为工件直径(英寸),常数 12 用于把英尺换算成英寸。下一节将展示转速如何随直径变化。
常见直径与切削速度下的转速(RPM)
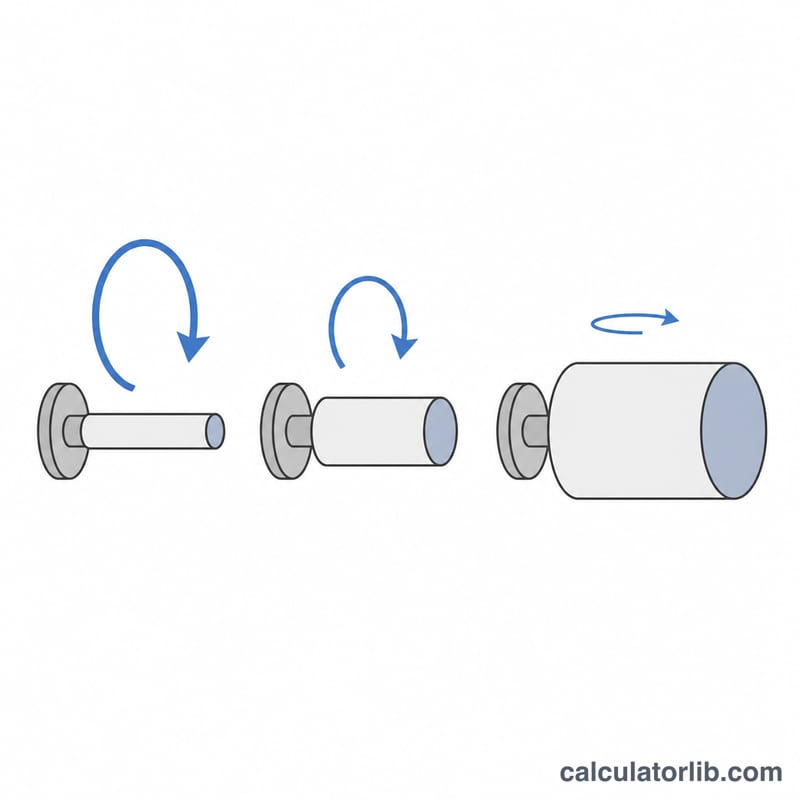
主轴转速与直径成反比:切削速度固定时,直径减半,所需转速翻倍。这就是小钻头和小直径车削需要很高转速,而大直径端面加工转速很低的原因。下表按 \(N = \dfrac{12 \times V_c}{\pi \times D}\)(\(V_c\) 单位为 SFM,\(D\) 单位为英寸)计算了两个典型速度:\(V_c = 100\) SFM(高速钢车削钢件的典型值)和 \(V_c = 300\) SFM(硬质合金车削钢件或高速钢加工铝件的典型值)。数值四舍五入取整。
| 直径 D(英寸) | \(V_c = 100\) SFM 时的转速(RPM) | \(V_c = 300\) SFM 时的转速(RPM) |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
1 英寸棒料在 100 SFM 下的计算示例:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$直径 0.5 英寸、300 SFM 时:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$由于转速与 \(1/D\) 成正比,在相同切削速度下,0.25 英寸的部位所需转速是 1 英寸部位的四倍,这也印证了为什么小钻头转得飞快,而大工件只能慢速运转。
常见问题
什么是 SFM?SFM(表面英尺每分钟)表示工件表面经过切削刃的速度,即线速度,与直径无关。
直径越大,转速应该越高还是越低?越低。\(D\) 增大时,每分钟只需更少的转数就能达到同样的表面线速度。
可以用于钻孔或铣削吗?可以,两者遵循同样的关系,把刀具直径或孔径作为 \(D\) 即可。