Bu hesaplayıcı ne işe yarar?
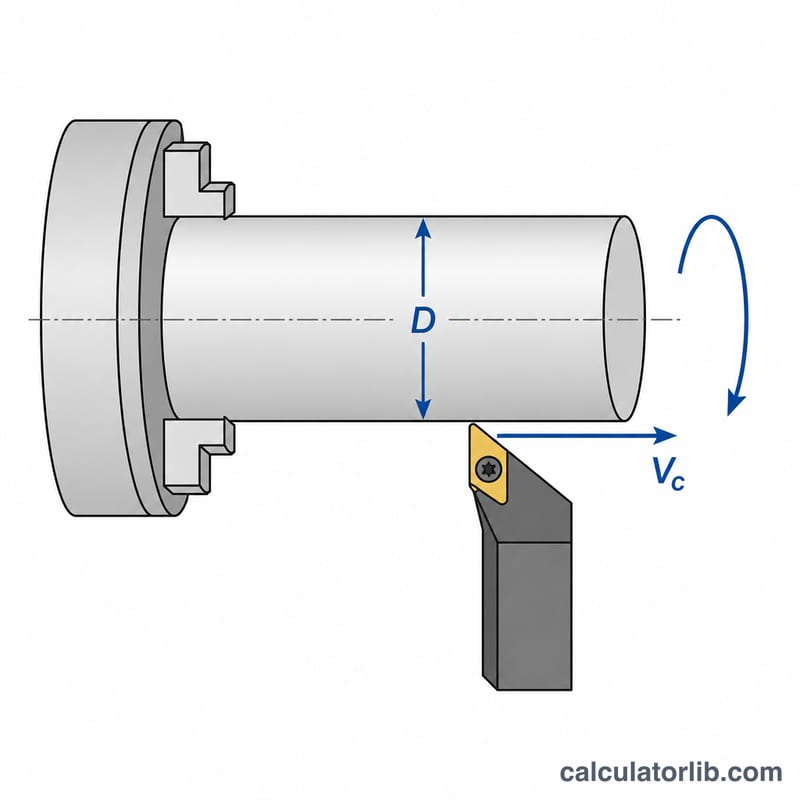
Torna kesme hızı hesaplayıcısı, malzeme için önerilen kesme hızını tezgâha girmeniz gereken iş mili devrine (RPM, dev/dk) çevirir. Her iş parçası malzemesinin önerilen bir yüzey kesme hızı vardır. Bu araçta kesme hızı, ABD'de kullanılan SFM (surface feet per minute, dakikada yüzey feet'i) biriminde girilir. Çap büyüdükçe parça bir turda daha uzun yol alır. Bu yüzden aynı yüzey hızını yakalamak için gereken devir, parçanın çapına bağlıdır.
Not: Bu hesaplayıcı inç ve SFM gibi Amerikan ölçü birimleriyle çalışır. Türkiye'deki atölyelerde ve takım kataloglarında kesme hızı genellikle m/dk, çap ise mm cinsinden verilir. Bu birimlerle formül N = 1000 × Vc / (π × D) olur. Katalog değeriniz m/dk ise SFM'ye çevirmek için 3,28 ile çarpın (1 m/dk ≈ 3,28 SFM). Milimetre cinsinden çapı inçe çevirmek için ise 25,4'e bölün.
Formül nasıl çalışır?
İş mili devri şu formülle hesaplanır:
$$N = \frac{12 \times V_c}{\pi \times D}$$Burada \(N\) dakikadaki iş mili devrini (RPM), \(V_c\) SFM cinsinden kesme hızını, \(D\) ise inç cinsinden iş parçası çapını gösterir. \(12\) katsayısı feet'i inçe çevirir ve birimlerin birbirini götürmesini sağlar. \(\pi \times D\) ise kesicinin bir turda katettiği çevre uzunluğudur.
Nasıl kullanılır?
Önce malzemeniz ve kullandığınız takım için önerilen kesme hızını bulun ve \(V_c\) olarak girin. Ardından iş parçasının kesme yapılan noktadaki güncel çapını yazın. Hesaplayıcı size iş mili devrini verir. Çalışma çapı belirgin şekilde değiştiğinde devri yeniden kontrol edin. Bu durum özellikle derin kaba talaş pasolarında sık yaşanır.
Örnek hesaplama
\(1\) inç çapındaki bir mil için kesme hızı \(100\) SFM olsun:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382\ \text{RPM}$$Yani tornayı yaklaşık 382 devire ayarlamanız gerekir.
Malzemeye Göre Önerilen Kesme Hızları (SFM)
Aşağıdaki tabloda tipik yüzey kesme hızları SFM (dakikada yüzey feet'i) cinsinden verilmiştir. SFM, Machinery's Handbook ve Kuzey Amerika'daki atölye kaynaklarının çoğunda kullanılan bir ABD ölçü birimidir. Değerler, yaygın iş parçası malzemelerinin tek ağızlı kesiciyle tornalanmasında HSS (yüksek hız çeliği) ve karbür (sert maden) takımlar için genel başlangıç aralıklarıdır. Gerçek değerler alaşıma ve ısıl işlem durumuna, talaş derinliğine, ilerlemeye, tezgâh rijitliğine, soğutma sıvısına ve takım kaplamasına göre değişir. Bu yüzden bu rakamları başlangıç noktası olarak kullanın, sonra yüzey kalitesine ve takım ömrüne bakarak ayarlayın. Karbür, yüksek sıcaklıkta da sertliğini koruduğu için HSS'ye göre çok daha yüksek hızlara dayanır.
| İş parçası malzemesi | HSS (SFM) | Karbür (SFM) |
|---|---|---|
| Alüminyum alaşımları | 200–400 | 600–1000+ |
| Pirinç (otomat pirinci) | 150–300 | 400–700 |
| Yumuşak / düşük karbonlu çelik | 80–120 | 300–600 |
| Alaşımlı çelik | 50–90 | 200–400 |
| Paslanmaz çelik (östenitik) | 40–70 | 150–350 |
| Dökme demir (gri) | 60–100 | 200–400 |
Malzemeniz ve takımınız için bir \(V_c\) kesme hızı seçtikten sonra bunu \(N = \dfrac{12 \times V_c}{\pi \times D}\) formülüyle iş mili devrine çevirin. Burada \(D\) inç cinsinden iş parçası çapıdır, 12 sabiti de feet'i inçe çevirir. Bir sonraki bölümde devrin çapa göre nasıl değiştiğini görebilirsiniz.
Yaygın Çap ve Hızlarda Devir (RPM) Değerleri
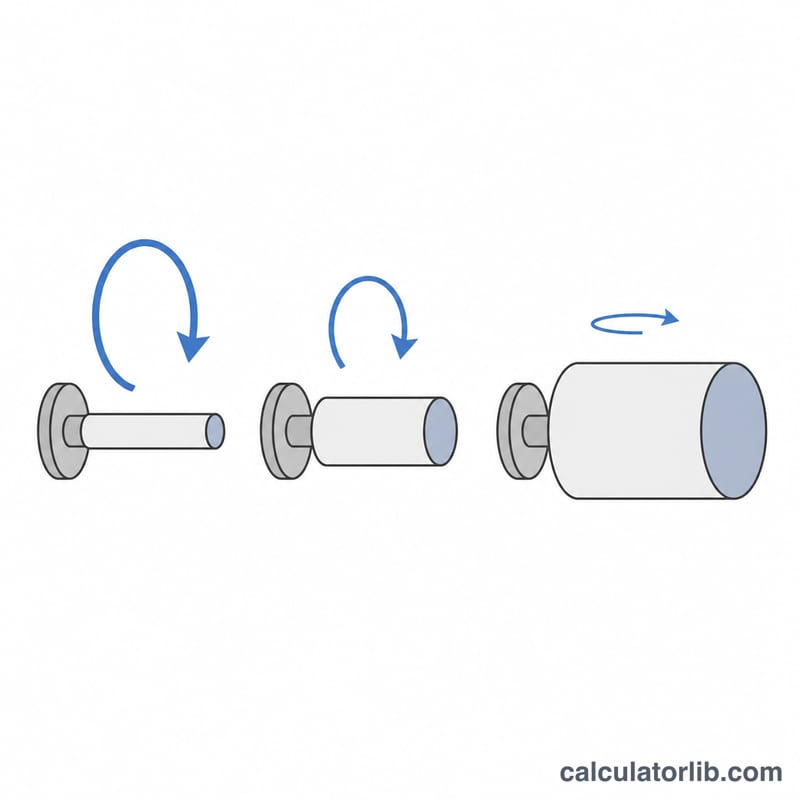
İş mili devri çapla ters orantılıdır: kesme hızı sabitken çapı yarıya indirirseniz gereken devir iki katına çıkar. Küçük matkapların ve ince çaplı tornalamanın yüksek devir istemesi, büyük çaplı alın tornalamanın ise yavaş dönmesi bundandır. Tablo, \(N = \dfrac{12 \times V_c}{\pi \times D}\) formülünü (\(V_c\) SFM, \(D\) inç cinsinden) iki temsili hız için uygular. \(V_c = 100\) SFM, çelikte HSS takım için tipik bir değerdir. \(V_c = 300\) SFM ise çelikte karbür ya da alüminyumda HSS için tipiktir. Değerler en yakın tam devre yuvarlanmıştır.
| Çap D (inç) | \(V_c = 100\) SFM'de devir | \(V_c = 300\) SFM'de devir |
|---|---|---|
| 0.25 | 1528 | 4584 |
| 0.5 | 764 | 2292 |
| 1 | 382 | 1146 |
| 2 | 191 | 573 |
| 4 | 95 | 286 |
100 SFM'de 1 inç çaplı mil için örnek hesap:
$$N = \frac{12 \times 100}{\pi \times 1} = \frac{1200}{3.1416} \approx 382 \text{ RPM}$$300 SFM'de 0.5 inç çap için ise:
$$N = \frac{12 \times 300}{\pi \times 0.5} = \frac{3600}{1.5708} \approx 2292 \text{ RPM}$$Devir \(1/D\) ile orantılı olduğu için 0.25 inçlik bir detay, aynı kesme hızında 1 inçlik bir detayın dört katı devir ister. Küçük matkapların neden bu kadar hızlı, büyük parçaların neden yavaş döndüğünü de bu açıklar.
Sıkça Sorulan Sorular
SFM nedir? SFM (surface feet per minute), iş parçası yüzeyinin kesici ağzın önünden geçiş hızıdır ve çaptan bağımsızdır. Metrik karşılığı m/dk'dır: 1 m/dk ≈ 3,28 SFM.
Çap büyüdükçe devir artar mı, azalır mı? Azalır. \(D\) büyüdükçe aynı yüzey hızına dakikada daha az devirle ulaşılır.
Delme veya frezeleme için de kullanılabilir mi? Evet, aynı bağıntı geçerlidir. Bu durumda \(D\) olarak takımın ya da deliğin çapını girin.
Kataloğumdaki değerler m/dk ve mm cinsinden. Ne yapmalıyım? Kesme hızını 3,28 ile çarparak SFM'ye, çapı 25,4'e bölerek inçe çevirin. Ya da doğrudan metrik formülü kullanın: N = 1000 × Vc / (π × D).