Bu hesap makinesi ne işe yarar?
Pres tonajı; mekanik ya da hidrolik bir presin sacı kesmek, delik delmek veya parça boşaltmak (blanking) için uygulaması gereken kuvvettir. Presi olması gerekenden küçük seçmek koçu takar, zımbayı kırar ve kalıbı hurdaya çevirir; gereğinden büyük seçmek ise hem enerjiyi hem de atölye alanını boşa harcar. Bu araç, gereken kuvveti her kalıp tasarımcısının zaten elinde olan üç büyüklükten tahmin eder: toplam kesme çevresi, malzeme kalınlığı ve malzemenin kayma (kesme) mukavemeti. Hesabı hem imperyal birimlerle (inç, psi, ABD kısa tonu) hem de metrik birimlerle (mm, MPa, ton-kuvvet) yapabilirsiniz. Türkiye'deki atölyelerde pres kapasiteleri metrik ton üzerinden konuşulur; ABD kaynaklı kalıp kitapları ve katalogları ise "ton" derken kısa tonu (2000 lb) kasteder. İki birimi karıştırmayın: 1 ABD kısa tonu ≈ 0,907 metrik ton.
Formülün mantığı
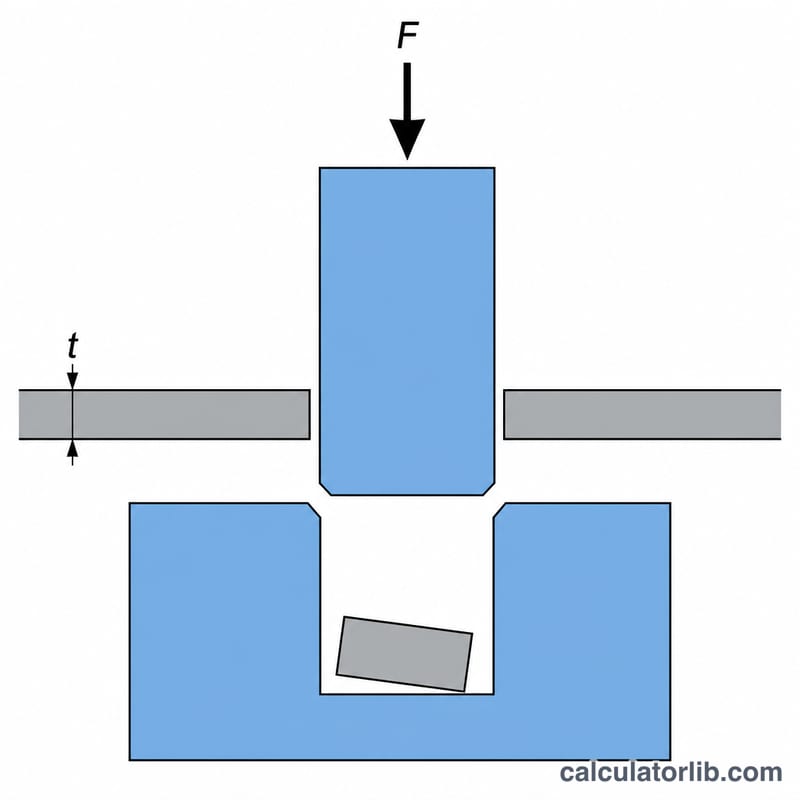
Delme işleminde, kesme çevresi ile kalınlığın çarpımı kadar bir alan boyunca malzeme makaslanır. Bu makaslanan alanı kayma mukavemetiyle çarptığınızda kuvveti bulursunuz:
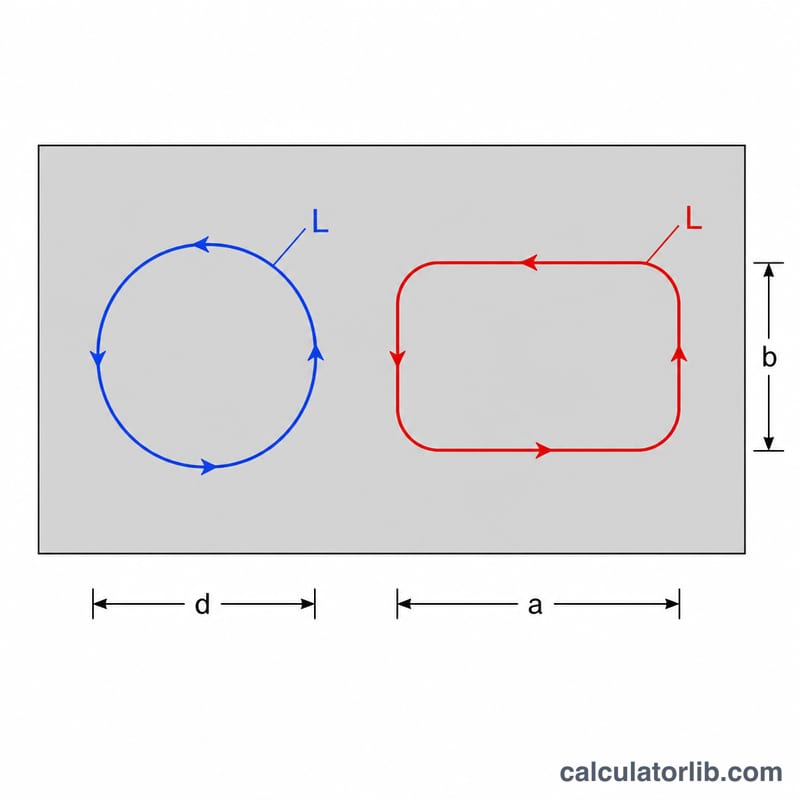
$$F_{\text{tons}} = \frac{P \times t \times S}{2000}$$Burada \(P\) = toplam kesme çevresi (inç), \(t\) = sac kalınlığı (inç), \(S\) = nihai kayma mukavemeti (psi) ve 2000, libreyi ABD kısa tonuna çeviren katsayıdır. Metrik sistemde \(P\) ve \(t\) mm, \(S\) ise MPa (N/mm²) cinsindendir; çarpım newton verir ve ton-kuvvete geçmek için 9806,65'e bölersiniz. Çoğu çelikte kayma mukavemeti, çekme mukavemetinin kabaca 0,6-0,8 katıdır; düşük karbonlu (yumuşak) çelikte yaklaşık 50.000 psi (345 MPa) alınır.
Örnek hesap
Kayma mukavemeti 50.000 psi olan 0,125 inç kalınlığındaki yumuşak çelikte, toplam çevresi 12 inç olan bir profili delelim:
$$F = \frac{12 \times 0.125 \times 50000}{2000} = \frac{75000}{2000} = 37.5\ \text{tons}$$Buna %10 sıyırma kuvveti (3,75 ton) ve 1,2 emniyet katsayısı ekleyin: $$F_{\text{press}} = (37.5 + 3.75) \times 1.2 = 49.5\ \text{tons}$$ Bu durumda mantıklı seçim 60 tonluk bir prestir.
Sık sorulan sorular
Aynı anda birden fazla delik varsa hangi çevreyi girmeliyim? Aynı stroklarda kesilen tüm geometrilerin çevrelerini toplayın. Örneğin 1 inç çapındaki yuvarlak bir delik toplama \(\pi \times 1 = 3.1416\) inç katkı yapar.
Sıyırma kuvvetini neden ekliyoruz? Zımba malzemeye girdikten sonra hurda parça ve şerit zımbayı sıkarak kavrar; zımbayı geri çekmek tipik olarak delme kuvvetinin %5-20'si kadar ek kuvvet ister ve bu yük de presin üzerinden geçer.
Tonajı düşürmenin bir yolu var mı? Var. Zımba ya da kalıp yüzeyine açılı kesme (shear) taşlamak veya zımba boylarını kademelendirerek geometrilerin farklı anlarda kesilmesini sağlamak, yükü strok boyunca yayar ve tepe tonajı %25-50 oranında düşürebilir. Bu hesap makinesi düz yüzeyli zımba varsayımıyla en kötü durumu verir.