这个计算器能做什么
冲压吨位,指的是机械压力机或液压机在落料、冲孔、冲废料时必须输出的力。压力机选小了,滑块会闷车、冲头会崩断、模具直接报废;选大了则白白浪费电能和车间面积。本工具用模具设计师手头本就有的三个数据来估算所需压力:冲裁总周长、板料厚度、材料抗剪强度。计算支持英制单位(英寸、psi、美吨 short ton)和公制单位(毫米、MPa、吨力 tf)。请注意:美吨(short ton)约等于 0.907 公吨,国内图纸与设备铭牌上标注的“吨位”通常是公制吨力,选型对照时务必先确认单位口径。
公式解析
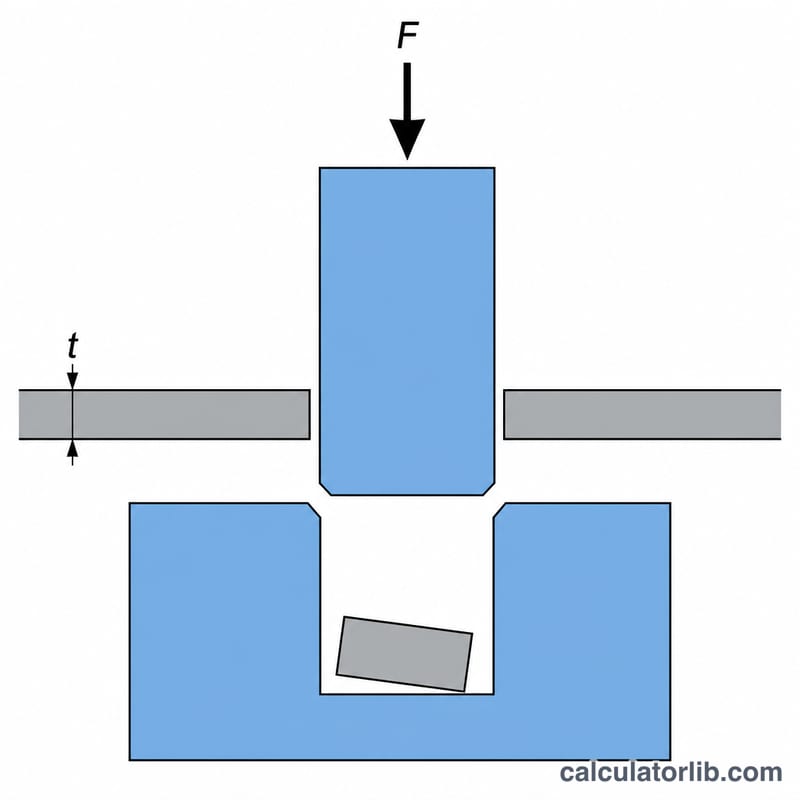
冲裁的实质,是把一圈厚度等于板厚、长度等于冲裁周长的“材料带”剪断。这条带的受剪面积就是周长乘以厚度,再乘以材料抗剪强度即得所需的力:
$$F_{\text{tons}} = \frac{P \times t \times S}{2000}$$式中 \(P\) = 冲裁总周长(in),\(t\) = 板料厚度(in),\(S\) = 材料抗剪强度(psi),除以 2000 是把磅换算成美吨。使用公制时,\(P\) 和 \(t\) 取毫米、\(S\) 取 MPa(N/mm²),乘积单位为牛顿,再除以 9806.65 即得吨力。对多数钢材而言,抗剪强度约为抗拉强度的 0.6~0.8 倍;低碳钢(如 Q235)大致为 50,000 psi(345 MPa)。
计算实例
在 0.125 in 厚的低碳钢板上冲一个周长 12 in 的形状,材料抗剪强度取 50,000 psi:
$$F = \frac{12 \times 0.125 \times 50000}{2000} = \frac{75000}{2000} = 37.5\ \text{吨}$$再按冲裁力的 10% 计入卸料力(3.75 吨),并乘以 1.2 的安全系数: $$F_{\text{press}} = (37.5 + 3.75) \times 1.2 = 49.5\ \text{吨}$$ 因此选一台 60 吨的压力机比较稳妥。
常见问题
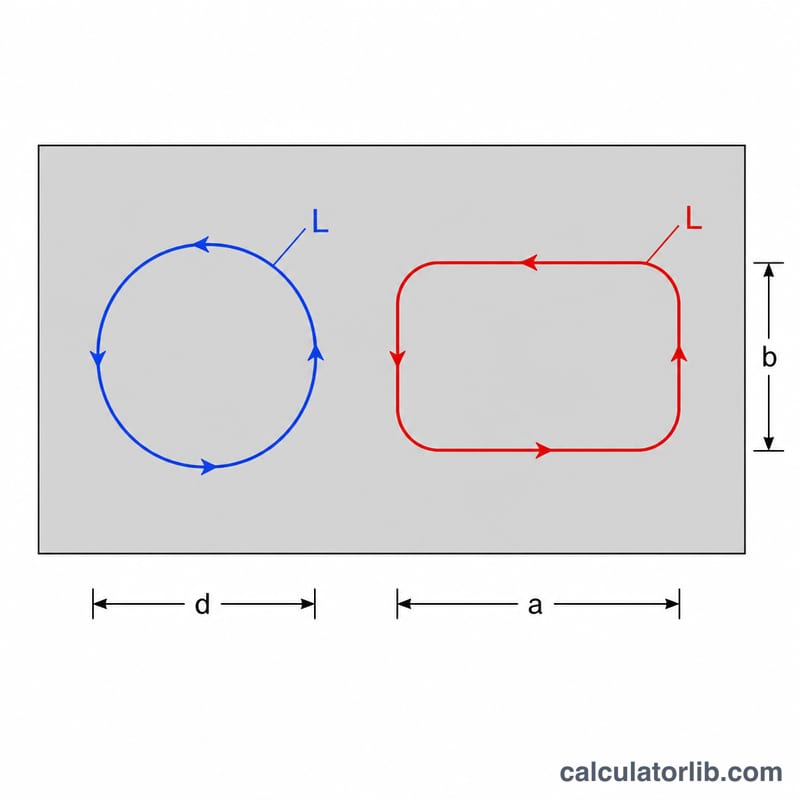
一次冲多个孔时,周长该怎么填? 把同一行程内所有被冲切特征的周长相加即可。例如一个直径 1 in 的圆孔贡献 \(\pi \times 1 = 3.1416\) in。
为什么还要额外算卸料力? 冲头刺穿板料后,废料和条料会紧紧箍住冲头,把它拔出来通常还需要冲裁力的 5%~20%,这部分载荷同样要由压力机承担。
有办法把吨位降下来吗? 有。在冲头或凹模端面磨出斜刃(剪切角),或把各冲头做成不等长、让特征在行程的不同时刻依次切入,都能把载荷摊到整个行程上,峰值吨位可降低 25%~50%。本计算器给出的是平刃口的最不利工况。