ما الذي تقوم به هذه الحاسبة
تونية المكبس (Press Tonnage) هي القوة التي يجب أن يوفّرها المكبس الميكانيكي أو الهيدروليكي لقصّ قطعة خام، أو تخريم ثقب، أو ثقب نواة في صفيحة معدنية. اختيار مكبس أصغر من اللازم يوقف المدكّ (الكبّاس)، ويكسر العدة، ويُتلف القالب؛ أما المبالغة في الحجم فتهدر الطاقة ومساحة الورشة. تقدّر هذه الأداة القوة المطلوبة انطلاقًا من ثلاثة مقادير يعرفها كل مصمم قوالب: محيط القطع الكلي، وسُمك المادة، ومقاومة القص للمادة. وتعمل الحاسبة بالنظام الإنجليزي (البوصة، psi، الطن الأمريكي القصير) أو بالنظام المتري (مم، ميجاباسكال، طن-قوة متري).
شرح المعادلة
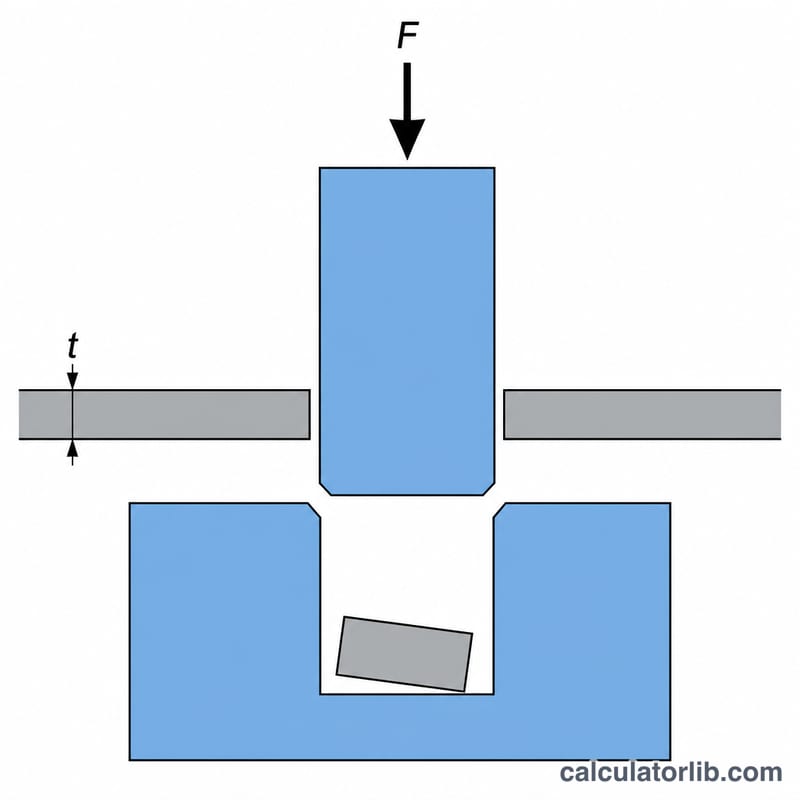
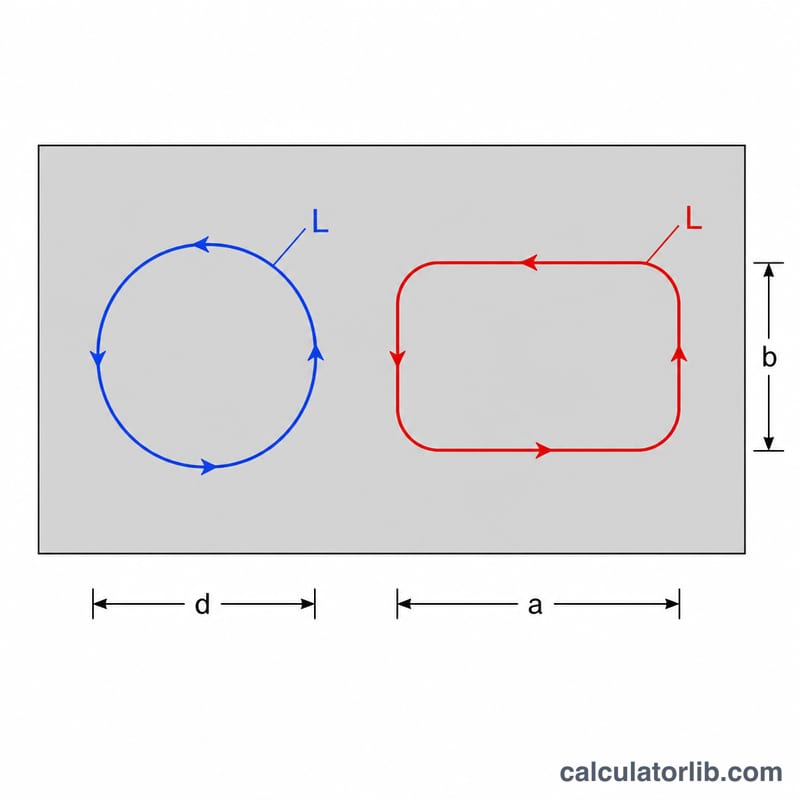
عملية التخريم تقصّ شريطًا من المادة تساوي مساحته محيط القطع مضروبًا في السُمك. وبضرب هذه المساحة المقصوصة في مقاومة القص نحصل على القوة:
$$F_{\text{tons}} = \frac{P \times t \times S}{2000}$$حيث \(P\) = محيط القطع الكلي (بوصة)، و\(t\) = سُمك الخام (بوصة)، و\(S\) = مقاومة القص القصوى (psi)، والعدد 2000 يحوّل الأرطال إلى أطنان أمريكية قصيرة. وفي النظام المتري يكون \(P\) و\(t\) بالمليمتر و\(S\) بالميجاباسكال (نيوتن/مم²)، فيأتي الناتج بالنيوتن وتقسمه على 9806.65 للحصول على الطن-قوة. ومقاومة القص تعادل تقريبًا 0.6-0.8 من مقاومة الشد في معظم أنواع الفولاذ؛ فالفولاذ الطري تبلغ مقاومته نحو 50,000 psi (345 ميجاباسكال).
مثال محلول
لتخريم شكل محيطه 12 بوصة في فولاذ طري بسُمك 0.125 بوصة ومقاومة قص 50,000 psi:
$$F = \frac{12 \times 0.125 \times 50000}{2000} = \frac{75000}{2000} = 37.5\ \text{tons}$$أضف قوة نزع (تجريد) بنسبة 10% (3.75 طن) ومعامل أمان 1.2: $$F_{\text{press}} = (37.5 + 3.75) \times 1.2 = 49.5\ \text{tons}$$ وعليه يكون مكبس بسعة 60 طنًا هو الاختيار المنطقي.
الأسئلة الشائعة
ما المحيط الذي أُدخله عند تخريم عدة ثقوب في آنٍ واحد؟ اجمع محيطات كل المعالم التي تُقطع في الشوط نفسه. فالثقب الدائري بقُطر 1 بوصة يسهم بمقدار \(\pi \times 1 = 3.1416\) بوصة.
لماذا نضيف قوة النزع؟ بعد اختراق المخرم للمادة، تنطبق النواة والشريط على المخرم وتمسك به؛ وسحبه للخارج يحتاج عادة إلى 5-20% من قوة التخريم، وهذا الحمل يمر عبر المكبس أيضًا.
هل يمكن تقليل التونية المطلوبة؟ نعم. جلخ زاوية قصّ (Shear Angle) على وجه المخرم أو القالب، أو تفاوت أطوال المخارم بحيث تُقطع المعالم في لحظات مختلفة، يوزّع الحمل على طول الشوط ويمكن أن يخفض ذروة التونية بنسبة 25-50%. وهذه الحاسبة تعطي أسوأ الحالات، أي حالة المخرم ذي الوجه المستوي.