この計算ツールでできること
プレス荷重(トン数)とは、板金のブランクを切り抜いたり、穴を打抜いたり、スラグを抜いたりするために、機械プレスや油圧プレスが発生させなければならない力のことです。能力不足のプレスを選ぶとラムが途中で止まり、パンチが折れ、金型そのものを壊してしまいます。逆に過大な能力を選べば、エネルギーも設置スペースも無駄になります。本ツールは、金型設計者ならすでに把握している3つの値——切断周長の合計、板厚、材料のせん断強さ——から必要荷重を概算します。ヤード・ポンド系(inch、psi、米トン=short ton)とメートル系(mm、MPa、トン力=tonf)のどちらでも計算できます。
計算式の考え方
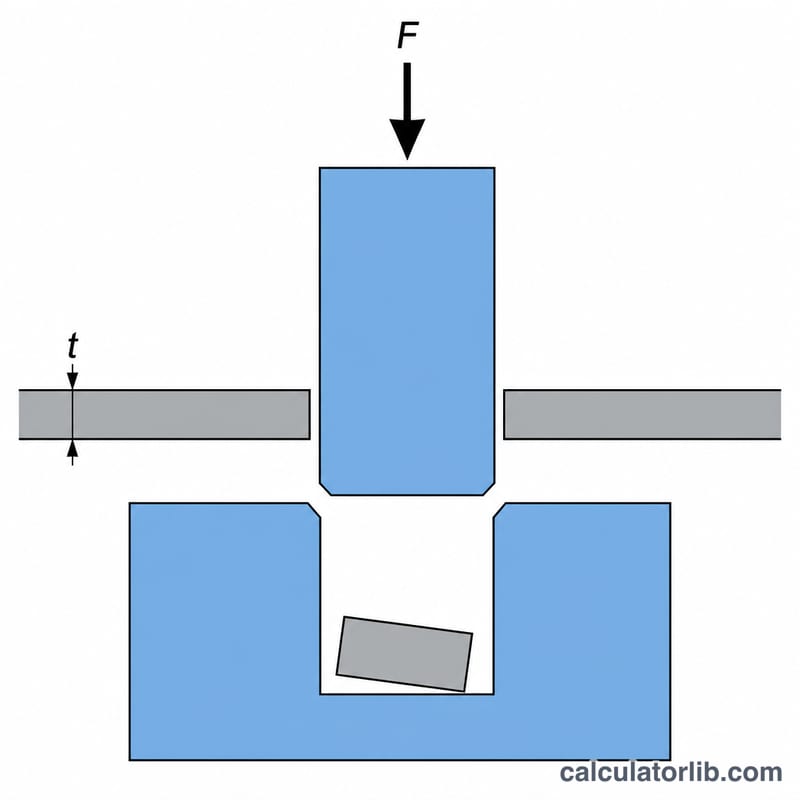
打抜きでは、切断周長に板厚を掛けた面積の「帯状の断面」をせん断していると考えられます。このせん断面積にせん断強さを掛ければ、必要な力が求まります。
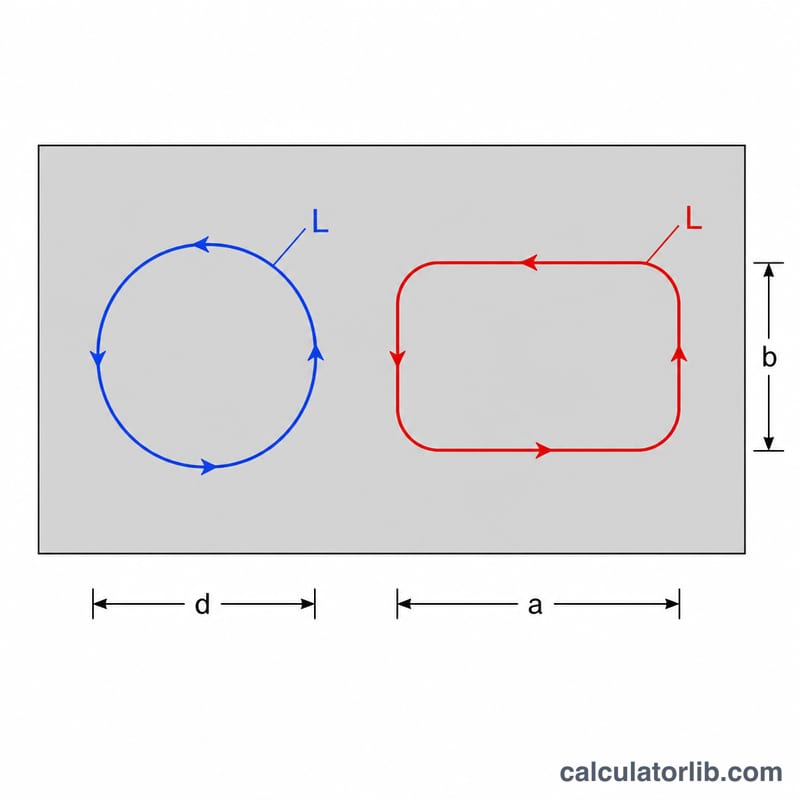
$$F_{\text{tons}} = \frac{P \times t \times S}{2000}$$ここで \(P\) は切断周長の合計(in)、\(t\) は板厚(in)、\(S\) は材料のせん断強さ(psi)で、2000 はポンドから米トン(short ton)への換算係数です。メートル系では \(P\) と \(t\) を mm、\(S\) を MPa(N/mm²)で入力するため、積はニュートン(N)となり、これを 9806.65 で割るとトン力(tonf)になります。せん断強さは、多くの鋼材で引張強さのおおむね0.6〜0.8倍が目安です。軟鋼(SPCCなどの一般的な冷延鋼板に相当)では約50,000 psi(345 MPa)とされています。
計算例
せん断強さ 50,000 psi の軟鋼、板厚 0.125 in に、周長 12 in の形状を打抜く場合:
$$F = \frac{12 \times 0.125 \times 50000}{2000} = \frac{75000}{2000} = 37.5\ \text{tons}$$ここにストリッピング力(かす取り力)として10%(3.75トン)を加算し、さらに安全率1.2を掛けます: $$F_{\text{press}} = (37.5 + 3.75) \times 1.2 = 49.5\ \text{tons}$$ したがって、60トンクラスのプレスを選定するのが妥当な判断となります。
よくある質問
複数の穴を同時に抜く場合、周長には何を入力しますか? 同一ストロークで加工されるすべての形状の周長を合計してください。たとえば直径1 inの丸穴1個であれば \(\pi \times 1 = 3.1416\) in を寄与します。
なぜストリッピング力を加算するのですか? パンチが材料を貫通した後、スラグや材料がパンチを締め付けます。これを引き抜くには通常、打抜き力の5〜20%程度が必要で、この荷重もプレスに掛かるためです。
必要トン数を下げる方法はありますか? あります。パンチやダイの刃先にシャー角(傾斜)を付ける、あるいはパンチ長さを段階的に変えて各形状が異なるタイミングで切れるようにすると、荷重がストローク全体に分散され、ピーク荷重を25〜50%低減できる場合があります。本ツールは、シャー角なしの平刃(フラットフェース)という最も厳しい条件で計算しています。