這個計算器能做什麼
沖壓噸位指的是機械式或油壓式沖床,為了剪斷胚料、沖孔或沖除廢料,必須輸出的作用力。噸數選得太小,滑塊會卡死、沖頭斷裂,模具也跟著報廢;選得太大則是白白浪費電力與廠房空間。本工具只需要三個模具設計者本來就掌握的數值:切割總周長、材料厚度與材料的抗剪強度,就能估算出所需噸位。單位可選英制(英吋、psi、美制短噸)或公制(mm、MPa、公噸力)。
公式說明
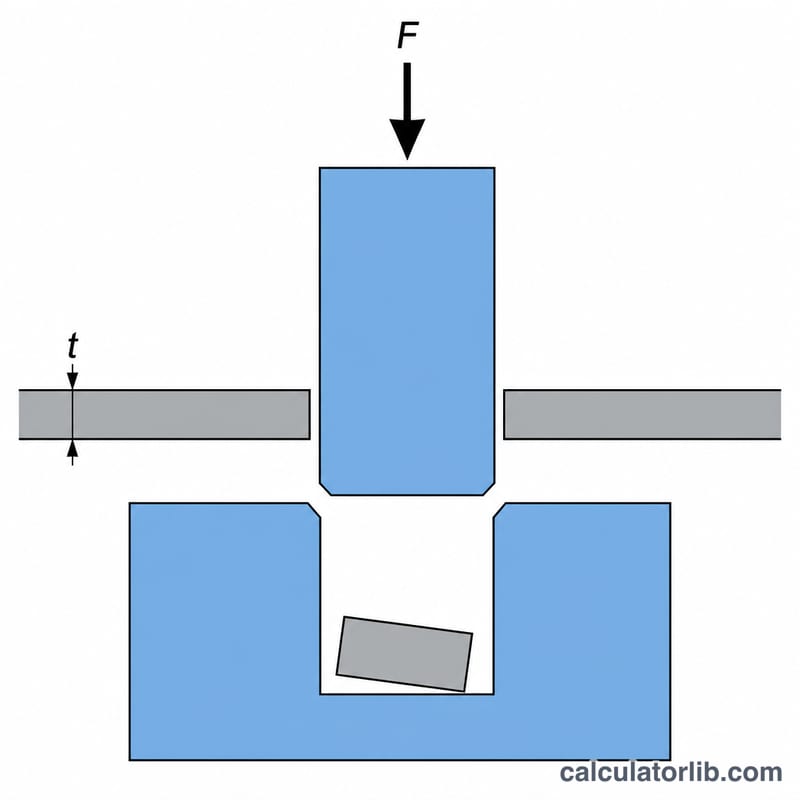
沖切的本質,是剪斷一圈截面積等於「切割周長 × 板厚」的材料。把這個剪切面積乘上抗剪強度,就得到所需的力:
$$F_{\text{tons}} = \frac{P \times t \times S}{2000}$$其中 \(P\) = 切割總周長(in)、\(t\) = 材料厚度(in)、\(S\) = 極限抗剪強度(psi),除以 2000 是把磅換算成美制短噸。若採公制,\(P\) 與 \(t\) 以 mm 為單位、\(S\) 以 MPa(N/mm²)為單位,乘積即為牛頓,再除以 9806.65 換算成公噸力。多數鋼материals 的抗剪強度約為抗拉強度的 0.6~0.8 倍;低碳鋼大約是 50,000 psi(345 MPa)。
實際計算範例
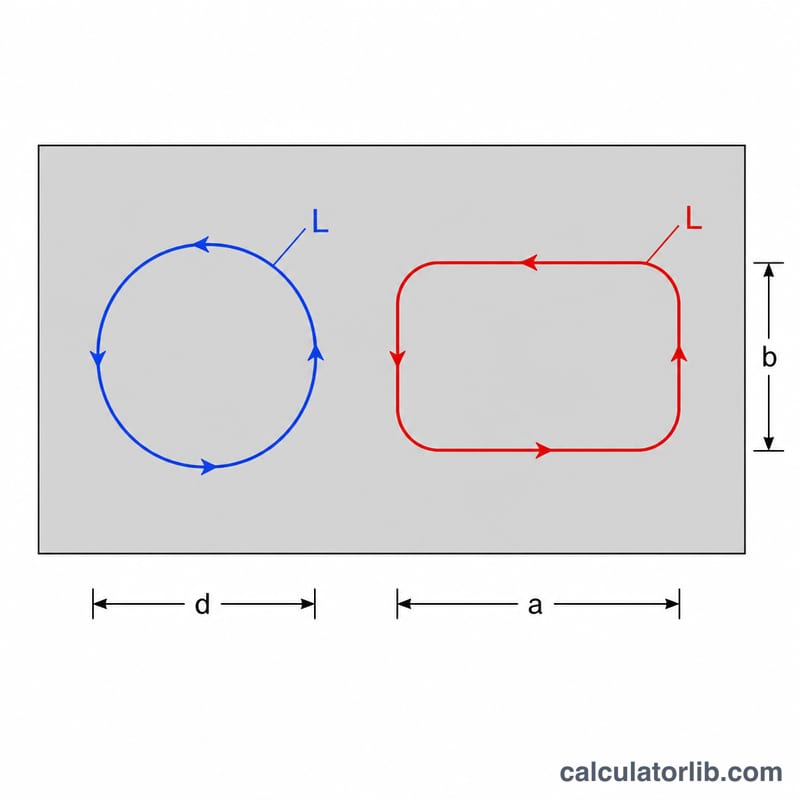
在 0.125 in 厚、抗剪強度 50,000 psi 的低碳鋼板上,沖出一個周長 12 in 的形狀:
$$F = \frac{12 \times 0.125 \times 50000}{2000} = \frac{75000}{2000} = 37.5\ \text{tons}$$再加上 10% 的卸料力(3.75 噸)與 1.2 的安全係數:$$F_{\text{press}} = (37.5 + 3.75) \times 1.2 = 49.5\ \text{tons}$$ 因此選用 60 噸的沖床相當合理。
常見問題
同時沖多個孔時,周長要怎麼填? 把同一衝程中所有被切出來的特徵周長全部加總。例如一個直徑 1 in 的圓孔,貢獻 \(\pi \times 1 = 3.1416\) in。
為什麼還要加卸料力? 沖頭貫穿材料後,廢料與料帶會夾住沖頭,把它拔出來通常需要沖切力的 5~20%,而這股負荷同樣會傳到沖床上。
有辦法降低噸位需求嗎? 有。在沖頭或下模面上研磨出斜刃(剪角),或是把各支沖頭長度做成階梯狀,讓不同特徵在衝程中先後切入,就能把負荷分散開來,尖峰噸位可降低 25~50%。本計算器給出的是平刃、同時切入的最壞情況。